Ein praktischer Vergleich von Laserschneiden und CNC-Stanzen für Blechkäufer, einschließlich wann jedes Verfahren verwendet werden sollte und wann kombinierte Verarbeitung auf der TRUMPF TruMatic 6000 die besten Ergebnisse liefert.
Laserschneiden vs. CNC-Stanzen: Die richtige Prozesswahl treffen
Wenn Ihre Zeichnung Ausschnitte, Löcher und Umformmerkmale an einem flachen Blechpaneel vorsieht, stehen Sie vor einer grundlegenden Prozessentscheidung: Laserschneiden, CNC-Stanzen oder beides. Die falsche Wahl treibt die Stückkosten in die Höhe, verlängert die Lieferzeit und führt zu Qualitätsschwankungen, die Ihre Eingangskontrolle erst bemerkt – aber nur, nachdem die Teile um die halbe Welt verschifft wurden.
Dieser Leitfaden erläutert die Stärken und Grenzen jedes Prozesses, erklärt, wann ein kombinierter Ansatz gewinnt, und liefert Ihnen die Entscheidungskriterien, die Sie vor der Angebotserstellung mit Ihrem Lieferanten besprechen sollten. Wenn Sie elektrische Gehäuse, Maschinenpaneele, Halterungen oder Strukturkomponenten beschaffen, betreffen diese Unterschiede direkt Ihren Projektzeitplan und Ihr Budget.
Laserschneiden: Stärken und Grenzen
Beim Laserschneiden wird ein fokussierter Strahl verwendet, um Material entlang eines programmierten Pfads zu schmelzen, zu verbrennen oder zu verdampfen. Es eignet sich hervorragend für komplexe Konturen und verarbeitet eine breite Palette von Materialstärken ohne Werkzeugwechsel.
Was Laserschneiden am besten kann
- Komplexe Außenkonturen und filigrane Ausschnitte: Jede 2D-Form, die in CAD gezeichnet werden kann, kann geschnitten werden – ohne kundenspezifische Werkzeuge.
- Materialflexibilität: Baustahl, Edelstahl und Aluminium können mit Parametereinstellungen auf derselben Maschine verarbeitet werden.
- Keine Werkzeuginvestition: Im Gegensatz zum Stanzen erfordert das Laserschneiden keine physischen Werkzeuge – ideal für Prototypen und Kleinserien.
- Saubere Kanten bei dünneren Materialien: Bei Blechdicken bis etwa 4–5 mm erzeugt das Laserschneiden glatte, gratfreie Kanten mit minimaler Wärmeeinflusszone (WEZ).
- Enge Verschachtelung für Materialeinsparungen: Softwaregesteuerte Schnittpfade ermöglichen eine enge Verschachtelung der Teile, reduzieren Verschnitt und senken die Materialkosten.
Wo Laserschneiden an Grenzen stößt
- Keine Umformfähigkeit: Laserschneiden kann keine Lüftungsschlitze, Durchzüge, Prägungen oder Senkungen erzeugen. Diese erfordern eine Stanz- oder Prägeoperation.
- Langsamer bei einfachen Löchern: Wenn Ihr Bauteil viele Standard-Rund- oder -Quadratslöcher hat, ist Stanzen schneller und kostengünstiger als das Ausschneiden jedes einzelnen Lochs mit einem Laser.
- Grenzen bei dickeren Materialien: Bei Blechen über 6-8 mm sinkt die Schnittgeschwindigkeit deutlich und die Kantenqualität kann sich verschlechtern, was die Entgratzeit verlängert.
- Wärmeverzug bei sehr dünnem Blech: Bei Blech unter 1 mm kann die Laserhitze Verzug verursachen – obwohl eine gut eingestellte Maschine dies minimiert.
CNC-Stanzen: Stärken und Grenzen
CNC-Stanzen mit Revolver nutzt mechanische Kraft, um Blech mit standardisierten oder kundenspezifischen Werkzeugen, die in einem rotierenden Revolver montiert sind, zu scheren, zu formen und zu durchstechen. Es ist das Arbeitstier der Serienfertigung von Blechteilen.
Was CNC-Stanzen am besten kann
- Geformte Merkmale in einem einzigen Hub: Lamellen, Durchzüge, Sicken, Prägungen, Senkungen und V-Schnitte werden in einem Hub erzeugt – kein sekundärer Arbeitsgang erforderlich.
- Hohe Geschwindigkeit bei sich wiederholenden Löchern: Eine Revolverstanze kann Dutzende Standardlöcher pro Minute stanzen und ist damit bei Teilen mit vielen Perforationen viel schneller als ein Laser.
- Konsistente Platzierung der Merkmale: Sobald das Werkzeug geladen und das Programm eingerichtet ist, wiederholt sich die Position der Merkmale innerhalb enger Toleranzen bei jedem Teil der Charge.
- Niedrigere Stückkosten bei hohen Stückzahlen: Bei mittleren bis hohen Stückzahlen machen die Geschwindigkeit und Werkzeug-Effizienz des Stanzens es wirtschaftlicher als Laserschneiden.
Wo CNC-Stanzen an Grenzen stößt
- Werkzeug-Einschränkungen: Jedes geformte Merkmal erfordert ein spezifisches Werkzeug. Wenn Ihr Design eine nicht standardisierte Form vorsieht, erhöhen kundenspezifische Werkzeuge Kosten und Lieferzeit.
- Komplexe Konturen sind begrenzt: Stanzen kann die komplizierten Außenformen nicht erzeugen, die Laserschneiden problemlos bewältigt. Sehr komplexe Profile erfordern möglicherweise einen Nibbel-Ansatz, der sichtbare Werkzeugspuren hinterlässt.
- Materialstärken-Grenzen: Die meisten Revolverstanzen sind für Blech bis 3-4 mm optimiert. Dickere Materialien erfordern möglicherweise andere Ausrüstung.
- Rüstzeit für Werkzeugwechsel: Der Werkzeugwechsel zwischen Aufträgen erhöht die Rüstzeit, was sich auf die Kosten bei Kleinserien oder Prototypen auswirkt.
Der kombinierte Ansatz: TRUMPF TruMatic 6000
Einige Teile benötigen sowohl komplexe Konturen als auch geformte Merkmale – und genau hier verändert eine kombinierte Laser-Stanz-Maschine die Wirtschaftlichkeit. Die TRUMPF TruMatic 6000 integriert Laserschneiden und CNC-Stanzen in einer einzigen Arbeitsstation und verarbeitet ein Blech vom Rohmaterial bis zum fertigen Zuschnitt ohne Zwischenhandling.
Warum kombinierte Verarbeitung gewinnt
| Faktor | Getrennt: Laser + Stanze | Kombiniert (TruMatic 6000) |
|---|---|---|
| Handling zwischen den Arbeitsgängen | Blech muss entladen, transportiert und neu geladen werden – Risiko von Kratzern und Positionsabweichungen | Blech bleibt auf demselben Maschinentisch – kein Handling zwischen Schneiden und Formen |
| Toleranzakkumulation | Jedes erneute Einspannen führt zu Positionierfehlern | Ein einziges Koordinatensystem – Merkmale bleiben auf dieselbe Bezugsbasis ausgerichtet |
| Lieferzeit | Zwei Maschinenbuchungen, zwei Rüstzeiten, Wartezeit in der Warteschlange dazwischen | Ein Rüstvorgang, ein Programm, ein Maschinenzyklus |
| Kostenstruktur | Zwei Maschinenstundensätze plus Handling-Arbeit | Ein kombinierter Zyklus – niedrigere Gesamtmaschinenkosten pro Teil |
| Flexibilität beim Prototyping | Werkzeuginvestition erforderlich, bevor das Laserschneiden beginnen kann | Laser übernimmt Konturen; Stanze übernimmt Formen – Designänderungen erfordern nur ein Programm-Update |
Für Käufer, die Paneele beschaffen, die komplizierte Ausschnitte mit geformten Merkmalen kombinieren (z. B. ein Elektrogehäuse mit Lüftungslammellen, Steckerausschnitten und Montageprägungen), eliminiert die kombinierte Verarbeitung auf der TruMatic 6000 die Qualitätsrisiken und Koordinationskosten, die bei der Aufteilung der Arbeit auf zwei Maschinen entstehen.
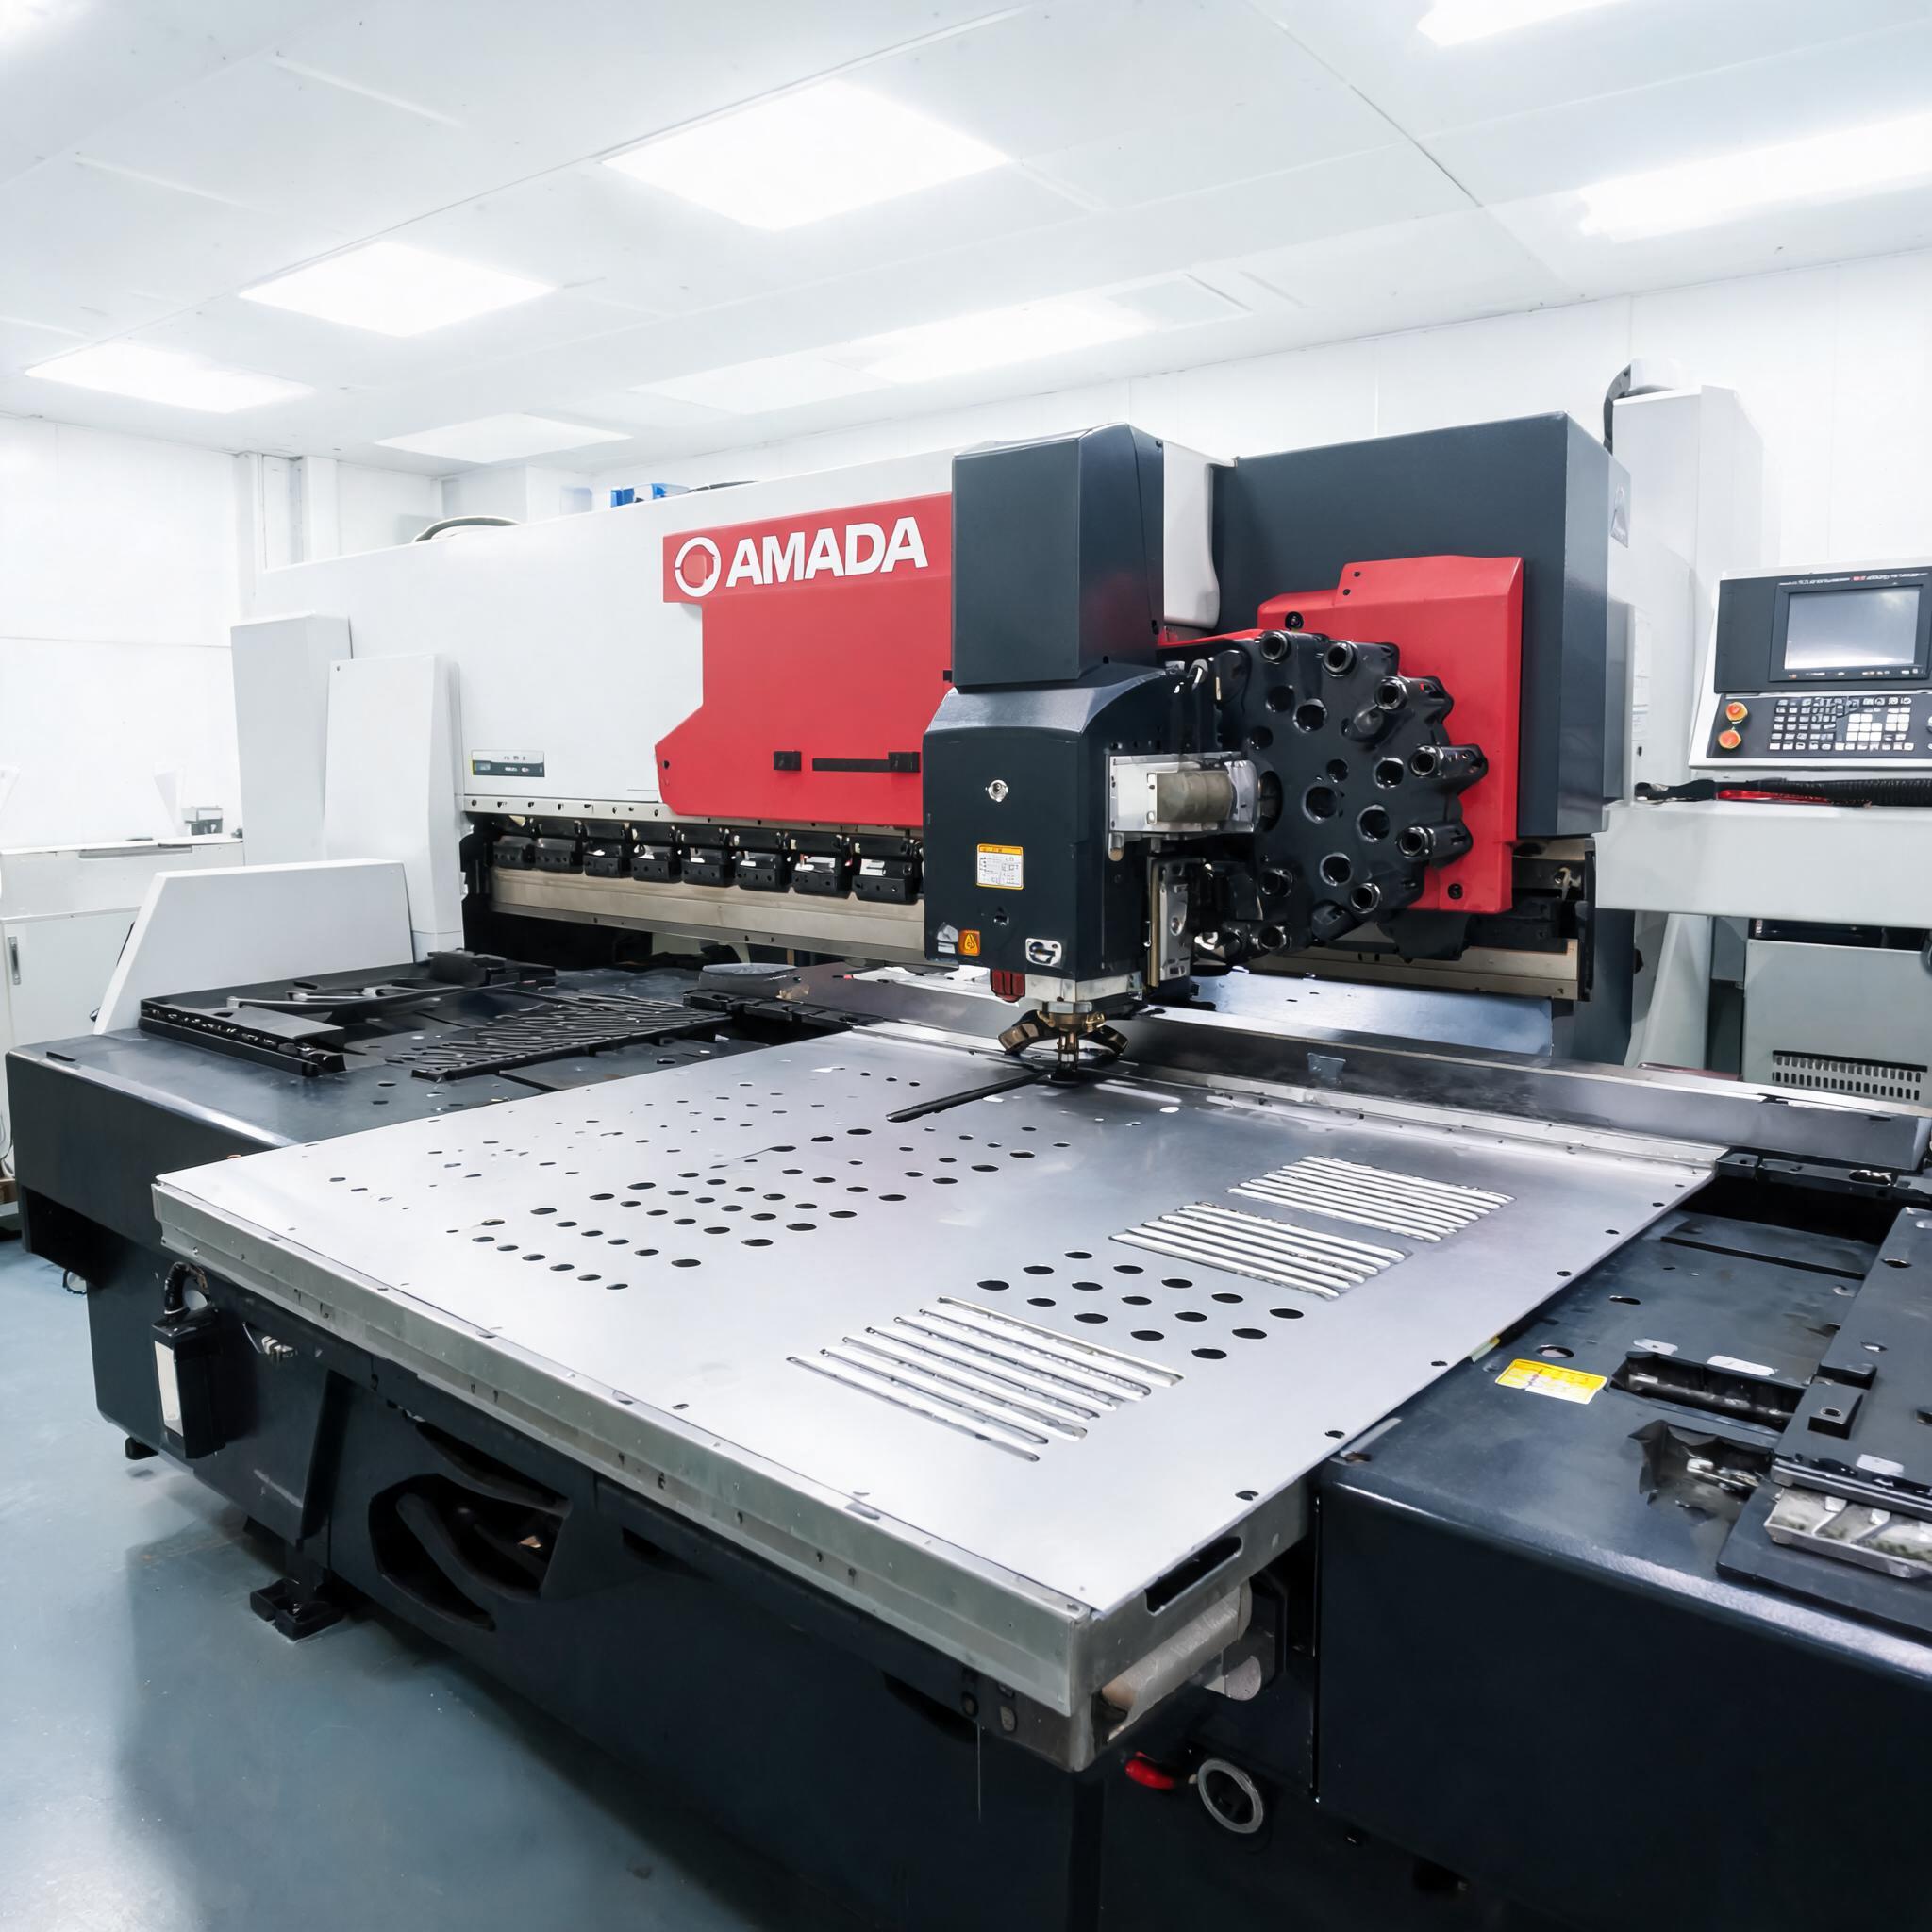
Amada Revolverstanze: Wann dediziertes Stanzen die richtige Wahl ist
Nicht jedes Teil benötigt Laserschneiden. Für Serienpaneele mit Standardlöchern und geformten Merkmalen, aber relativ einfachen Außenkonturen, ist eine dedizierte Amada CNC-Revolverstanze oft die effizienteste und kostengünstigste Wahl. Der Amada-Revolver mit großer Kapazität und mehreren Werkzeugstationen minimiert den Rüstaufwand und ist ideal für:
- Elektrogehäuse-Paneele mit Lüftungslammellen, Durchbrüchen und Montagemerkmalen, die in einem einzigen Rüstvorgang hergestellt werden
- Serienproduktion von Haltern wo Geschwindigkeit und Wiederholbarkeit wichtiger sind als Konturkomplexität
- Teile mit vielen Standardlöchern wo die Stanzgeschwindigkeit das Laserschneiden deutlich übertrifft
Entscheidungsrahmen: Welches Verfahren für Ihr Teil?
Nutzen Sie diese Checkliste, um Ihr Gespräch mit Ihrem Lieferanten vor der Angebotsanfrage zu führen:
- Hat Ihr Teil geformte Merkmale? (Lamellen, Durchzüge, Sicken, Prägungen, Senkungen) -> Wenn ja, ist Stanzen erforderlich. Wenn nein, kann Laserschneiden allein ausreichen.
- Hat Ihr Teil komplexe Außenkonturen? (Kurven, komplizierte Formen, viele nicht standardisierte Ausschnitte) -> Wenn ja, ist Laserschneiden erforderlich. Wenn nein, kann Stanzen ausreichen.
- Hat Ihr Teil beides? -> Kombinierte Verarbeitung auf der TRUMPF TruMatic 6000 ist der effizienteste Weg.
- Wie hoch ist Ihre Stückzahl? -> Prototyp/Kleinserie bevorzugt Laser (keine Werkzeugkosten). Mittlere/hohe Stückzahl bevorzugt Stanzen (Geschwindigkeitsvorteil). Kombinierte Verarbeitung funktioniert über alle Stückzahlen.
- Welches Material und welche Dicke? -> Dünnes Blech (unter 1 mm) kann sich mit Laser verziehen; dickes Blech (über 6 mm) kann für Laser zu langsam sein. Stanzen ist für den Bereich 0,5-4 mm optimiert.
- Wie eng sind Ihre Toleranzen? -> Kombinierte Verarbeitung auf einem Maschinentisch eliminiert Einspannfehler. Wenn kritische Merkmale auf dieselbe Bezugsbasis ausgerichtet sein müssen, wählen Sie kombiniert.
Qualitätsprüfung: Was unabhängig vom Verfahren zu prüfen ist
Ob Ihre Teile lasergeschnitten, gestanzt oder auf einer kombinierten Maschine verarbeitet werden, Ihre Eingangskontrolle sollte Folgendes verifizieren:
- Maßgenauigkeit: Prüfen Sie Schnitt-/Profilmaße und Merkmalspositionen gegen die Zeichnungstoleranzen. Der Lieferant sollte einen Maßhaltigkeitsbericht bereitstellen.
- Kantenqualität: Lasergeschnittene Kanten sollten sauber sein mit minimalem Grat und Wärmeeinflusszone. Gestanzte Kanten sollten saubere Scherschnitte ohne übermäßigen Einzug oder Grat aufweisen.
- Konsistenz der Merkmale über die Charge: Messen Sie die Merkmalspositionen an Teilen vom Anfang, der Mitte und dem Ende der Produktionsserie, um die Prozessstabilität zu verifizieren.
- Materialzertifikate: Verifizieren Sie, dass Materialgüte und Schmelznummer mit der Spezifikation auf Ihrer Zeichnung übereinstimmen.
Für einen umfassenden Überblick darüber, wie Blechteile nach dem Schneiden und Stanzen durch die Fertigung laufen, lesen Sie unseren Leitfaden zur Blechfertigung. Um spezifische Fähigkeiten zu besprechen, besuchen Sie unsere Laserschneid-Dienstleistungen und CNC-Stanz- und Präge-Dienstleistungen Seiten.
Nicht sicher, ob Laserschneiden, CNC-Stanzen oder kombinierte Verarbeitung für Ihre Teile richtig ist?
Senden Sie Ihre Zeichnung für eine Verfahrensempfehlung