
Löcher, die bei der Montage nachgebohrt werden müssen
Wenn Halterungen von wechselnden Betrieben kommen, setzt jede Charge die Werkzeuge zurück — die Lochpositionen driften, und Ihre Monteure gleichen an der Linie aus.
Lösung · Blechbearbeitung
Eine Halterung ist ein einfaches Teil — bis die Lochbilder zwischen Chargen um einen Millimeter abweichen und Ihre Montagelinie nachbohrt. Unser Halterungs-Workflow fixiert Stanzwerkzeuge, Biegefolgen und Lochpositionen pro Projekt — verifiziert an Erstmustern, bevor eine Charge ausgeliefert wird.
Umformgenauigkeit
Gesenkbiegen mit geplanten Biegefolgen und Rückfederungskompensation.
Lochpositionskontrolle
Stanzwerkzeuge und Laserschneiden halten Lochbilder ein; Positionen werden an Erstmustern verifiziert.
Oberflächenumfang
Beschichtungs- und Oberflächenanforderungen sind in Prüfplan und Angebot festgeschrieben.
Wenn Halterungen von wechselnden Betrieben kommen, setzt jede Charge die Werkzeuge zurück — die Lochpositionen driften, und Ihre Monteure gleichen an der Linie aus.
Ungeplante Rückfederung macht aus einer 90°-Zeichnung eine Charge 88°-Halterungen, und flache Passflächen werden zur Unterlegearbeit.
Baustahl, der für eine Küsten- oder Außeninstallation spezifiziert wurde, versagt im Feld — die Kosten landen bei Ihrer Gewährleistung, nicht beim Lieferanten.
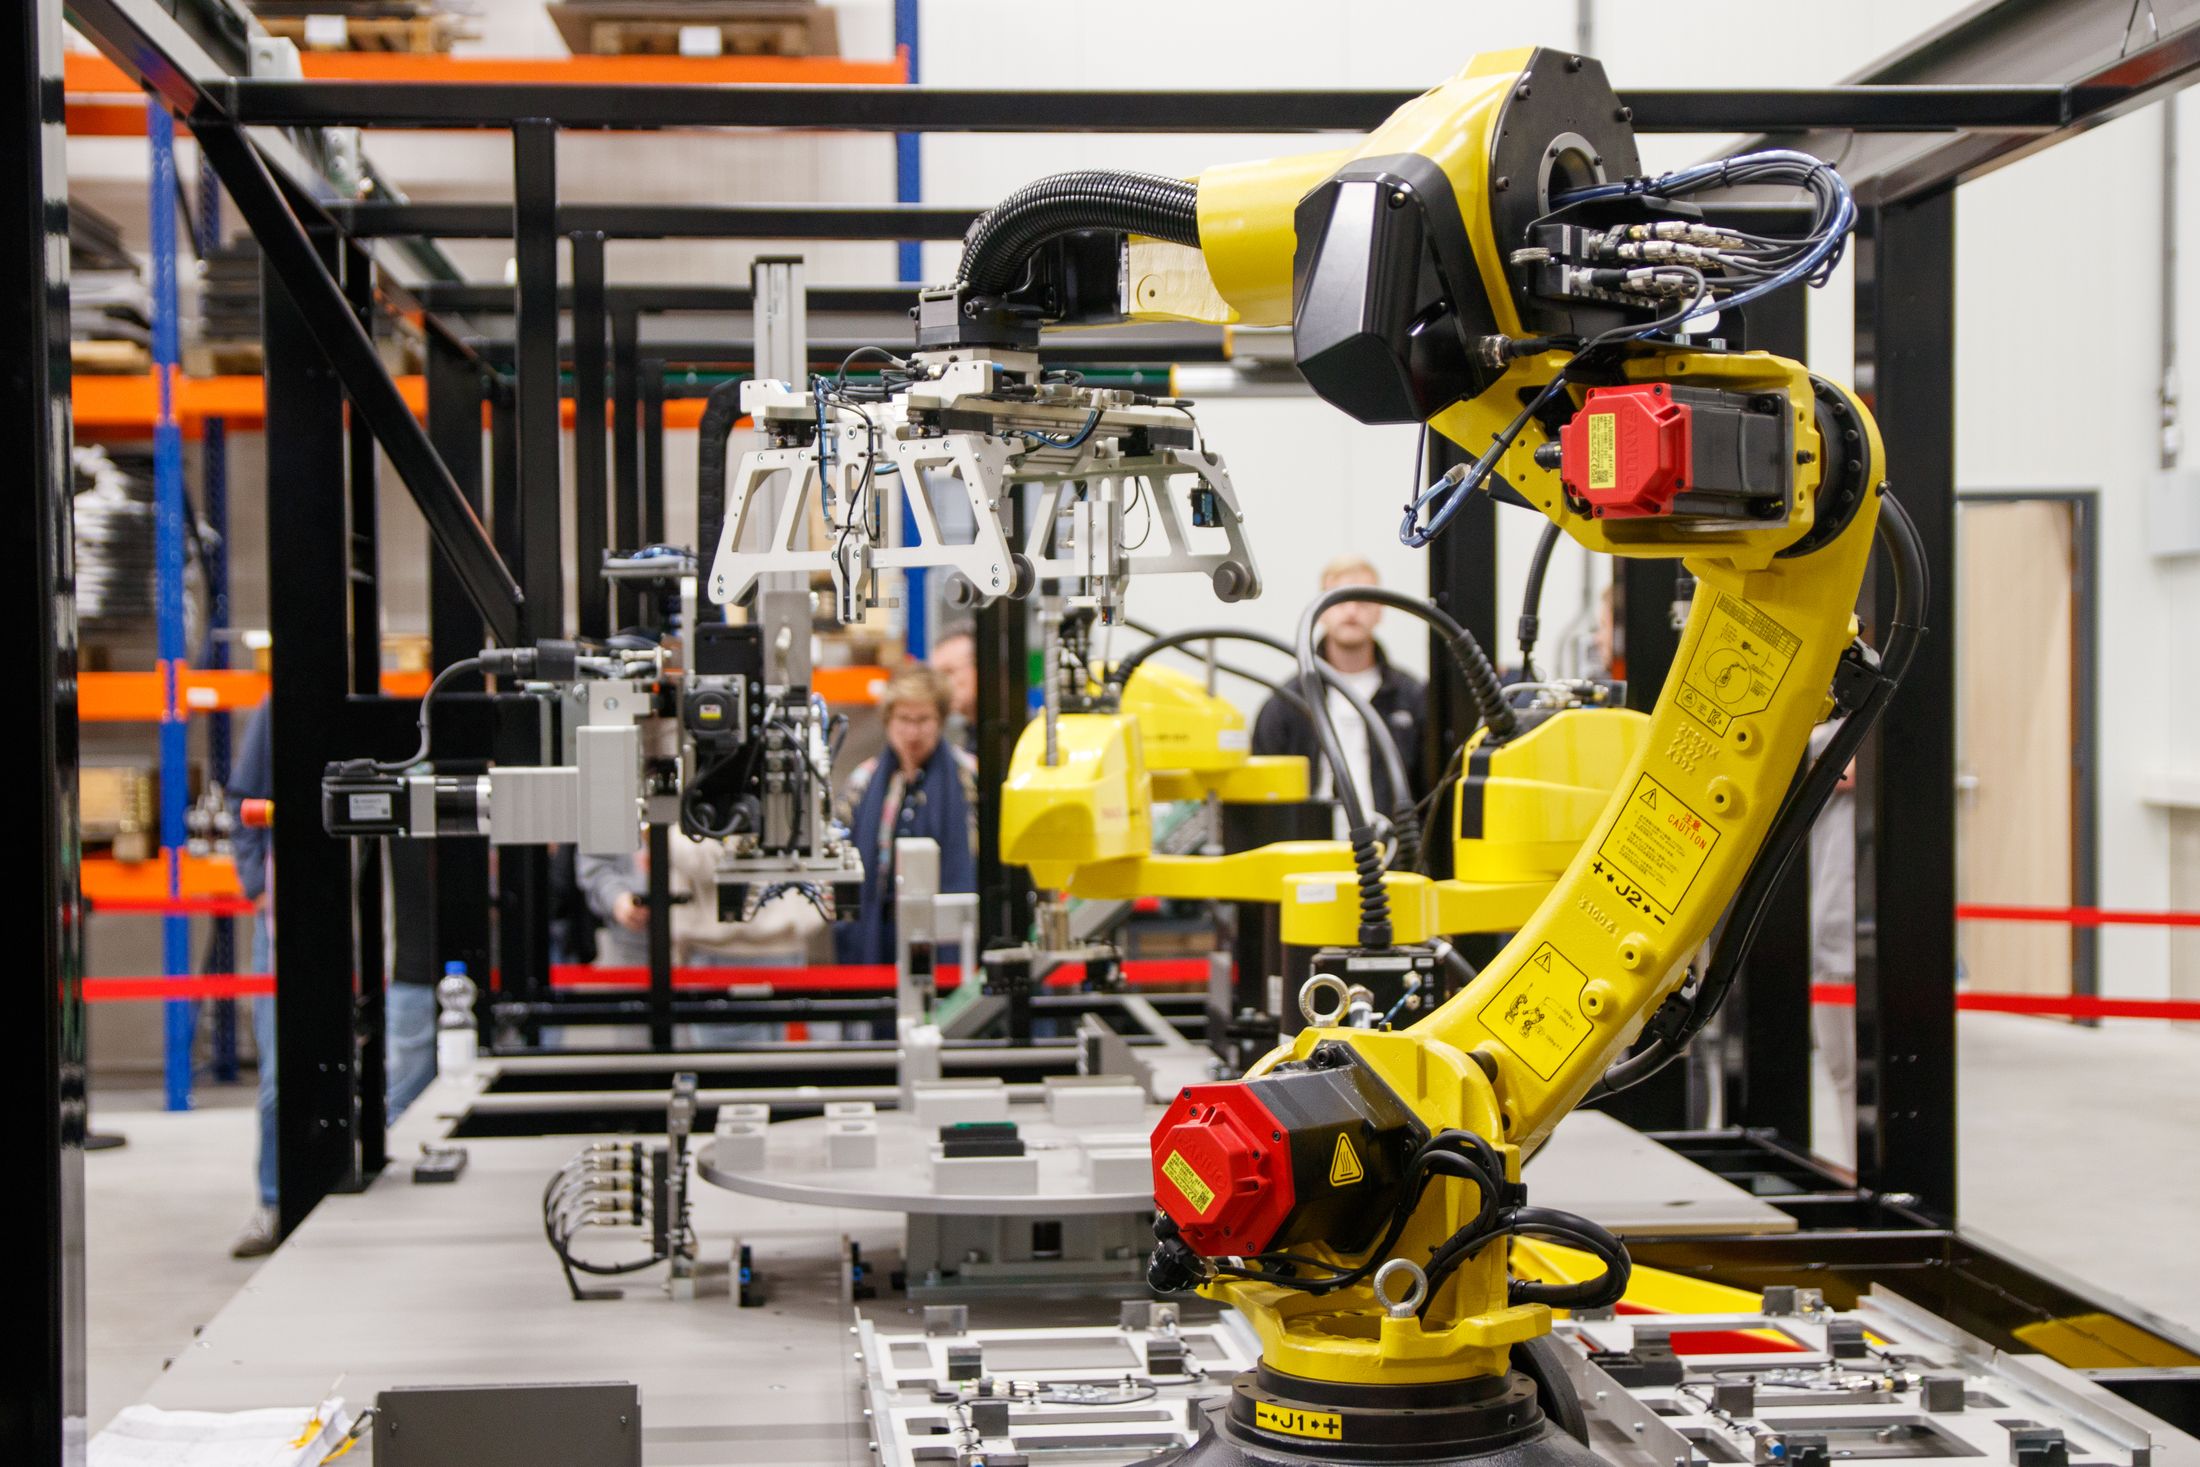
Jedes Halterungsprojekt beginnt mit einer Zeichnungsprüfung, bei der Material, Lochbild, Biegeradien und Oberflächenumfang in den Prüfplan geschrieben werden. Stanzwerkzeuge und gespeicherte Biegefolgen halten die Geometrie über Chargen hinweg ein, und Erstmuster verifizieren Positionen und Winkel vor der Freigabe.
TRUMPF TruMatic 6000 und Amada Stanzmaschinen schneiden Zuschnitte und Lochbilder aus Ihren Zeichnungen.
Gesenkbiegen mit gespeicherten Folgen und Rückfederungskompensation hält die Winkel konsistent.
Stanzwerkzeuge pro Projekt halten die Lochpositionen über wiederholte Chargen hinweg ein, ohne Nachbohren.
Mehrteilige Halterungen und Versteifungen, roboter- oder handgeschweißt, geprüft an Erstmustern.
Wählen Sie die Materialfamilie und den Stärkebereich, um allgemeine Hinweise zum Biegeradius zu sehen, die beim Halterungsdesign verwendet werden. Endgültige Radien, Rückfederungskompensation und Werkzeuge werden bei der Zeichnungsprüfung bestätigt.
Bei 2–3 mm Baustahl einen Innenbiegeradius von etwa 1× der Stärke einplanen und eine leichte Überbiegung zum Ausgleich der Rückfederung vorsehen.
Die Biegeradius-Hinweise sind eine allgemeine technische Referenz, keine Biegegarantie. Endgültige Radien, Rückfederungskompensation und Werkzeuge werden bei der Zeichnungsprüfung bestätigt.
Typische Anwendungsbeispiele auf Basis unseres dokumentierten Workflows. Käuferrollen sind anonymisiert; Ergebnisse hängen von den Projektspezifika ab.
Beispiele für Käuferfeedback, die auf unserer Standarddokumentation und Workflow-Nachweisen basieren; die Ergebnisse verweisen auf prüfbare Unterlagen.
“Die Lochbilder der letzten vier Chargen passten direkt — unsere Monteure haben es vor uns bemerkt.”
“Materialzeugnisse kommen mit der Lieferung, was unsere Baustellenteams nicht mehr hinterfragen.”
“Ein Prüfplan deckt jetzt Halterungen und Bearbeitungsteile ab, dadurch wurden Fracht und Papierkram einfacher.”
Die unten aufgeführten Zertifizierungen werden von der Zhuhai ChunTian Machine Technology Co.,Ltd. gehalten. Details zu Geltungsbereich und Gültigkeit sind auf Anfrage zusammen mit den Zertifikatsdokumenten erhältlich.
In Betrieb seit 2009 mit mehr als 15 Jahren Erfahrung in Präzisionsblechbearbeitung und CNC-Bearbeitung.
300–1.000 Mitarbeiter und ein Jahresumsatz von USD 30–150 Millionen, mit Laserzuschnitt, Stanzen, Biegen, Schweißen und Bearbeitung unter einem Dach.
Das Technikteam wandelt Zeichnungen in angebotsreife technische Dateien mit Toleranzrisikohinweisen, Prüfplänen und DFM-Empfehlungen um.
TRUMPF TruMatic 6000 kombinierte Laser-Stanzanlage, Amada Revolverstanzen und ein Dutzend Schweißroboter für Laser-, Lichtbogen-, WIG/MIG- und Punktschweißen.
Langfristige Lieferbeziehungen zu Maschinenimporteuren, Händlern und EPC-Käufern.
Wir bedienen Maschinenimporteure, Händler und EPC-Käufer weltweit.
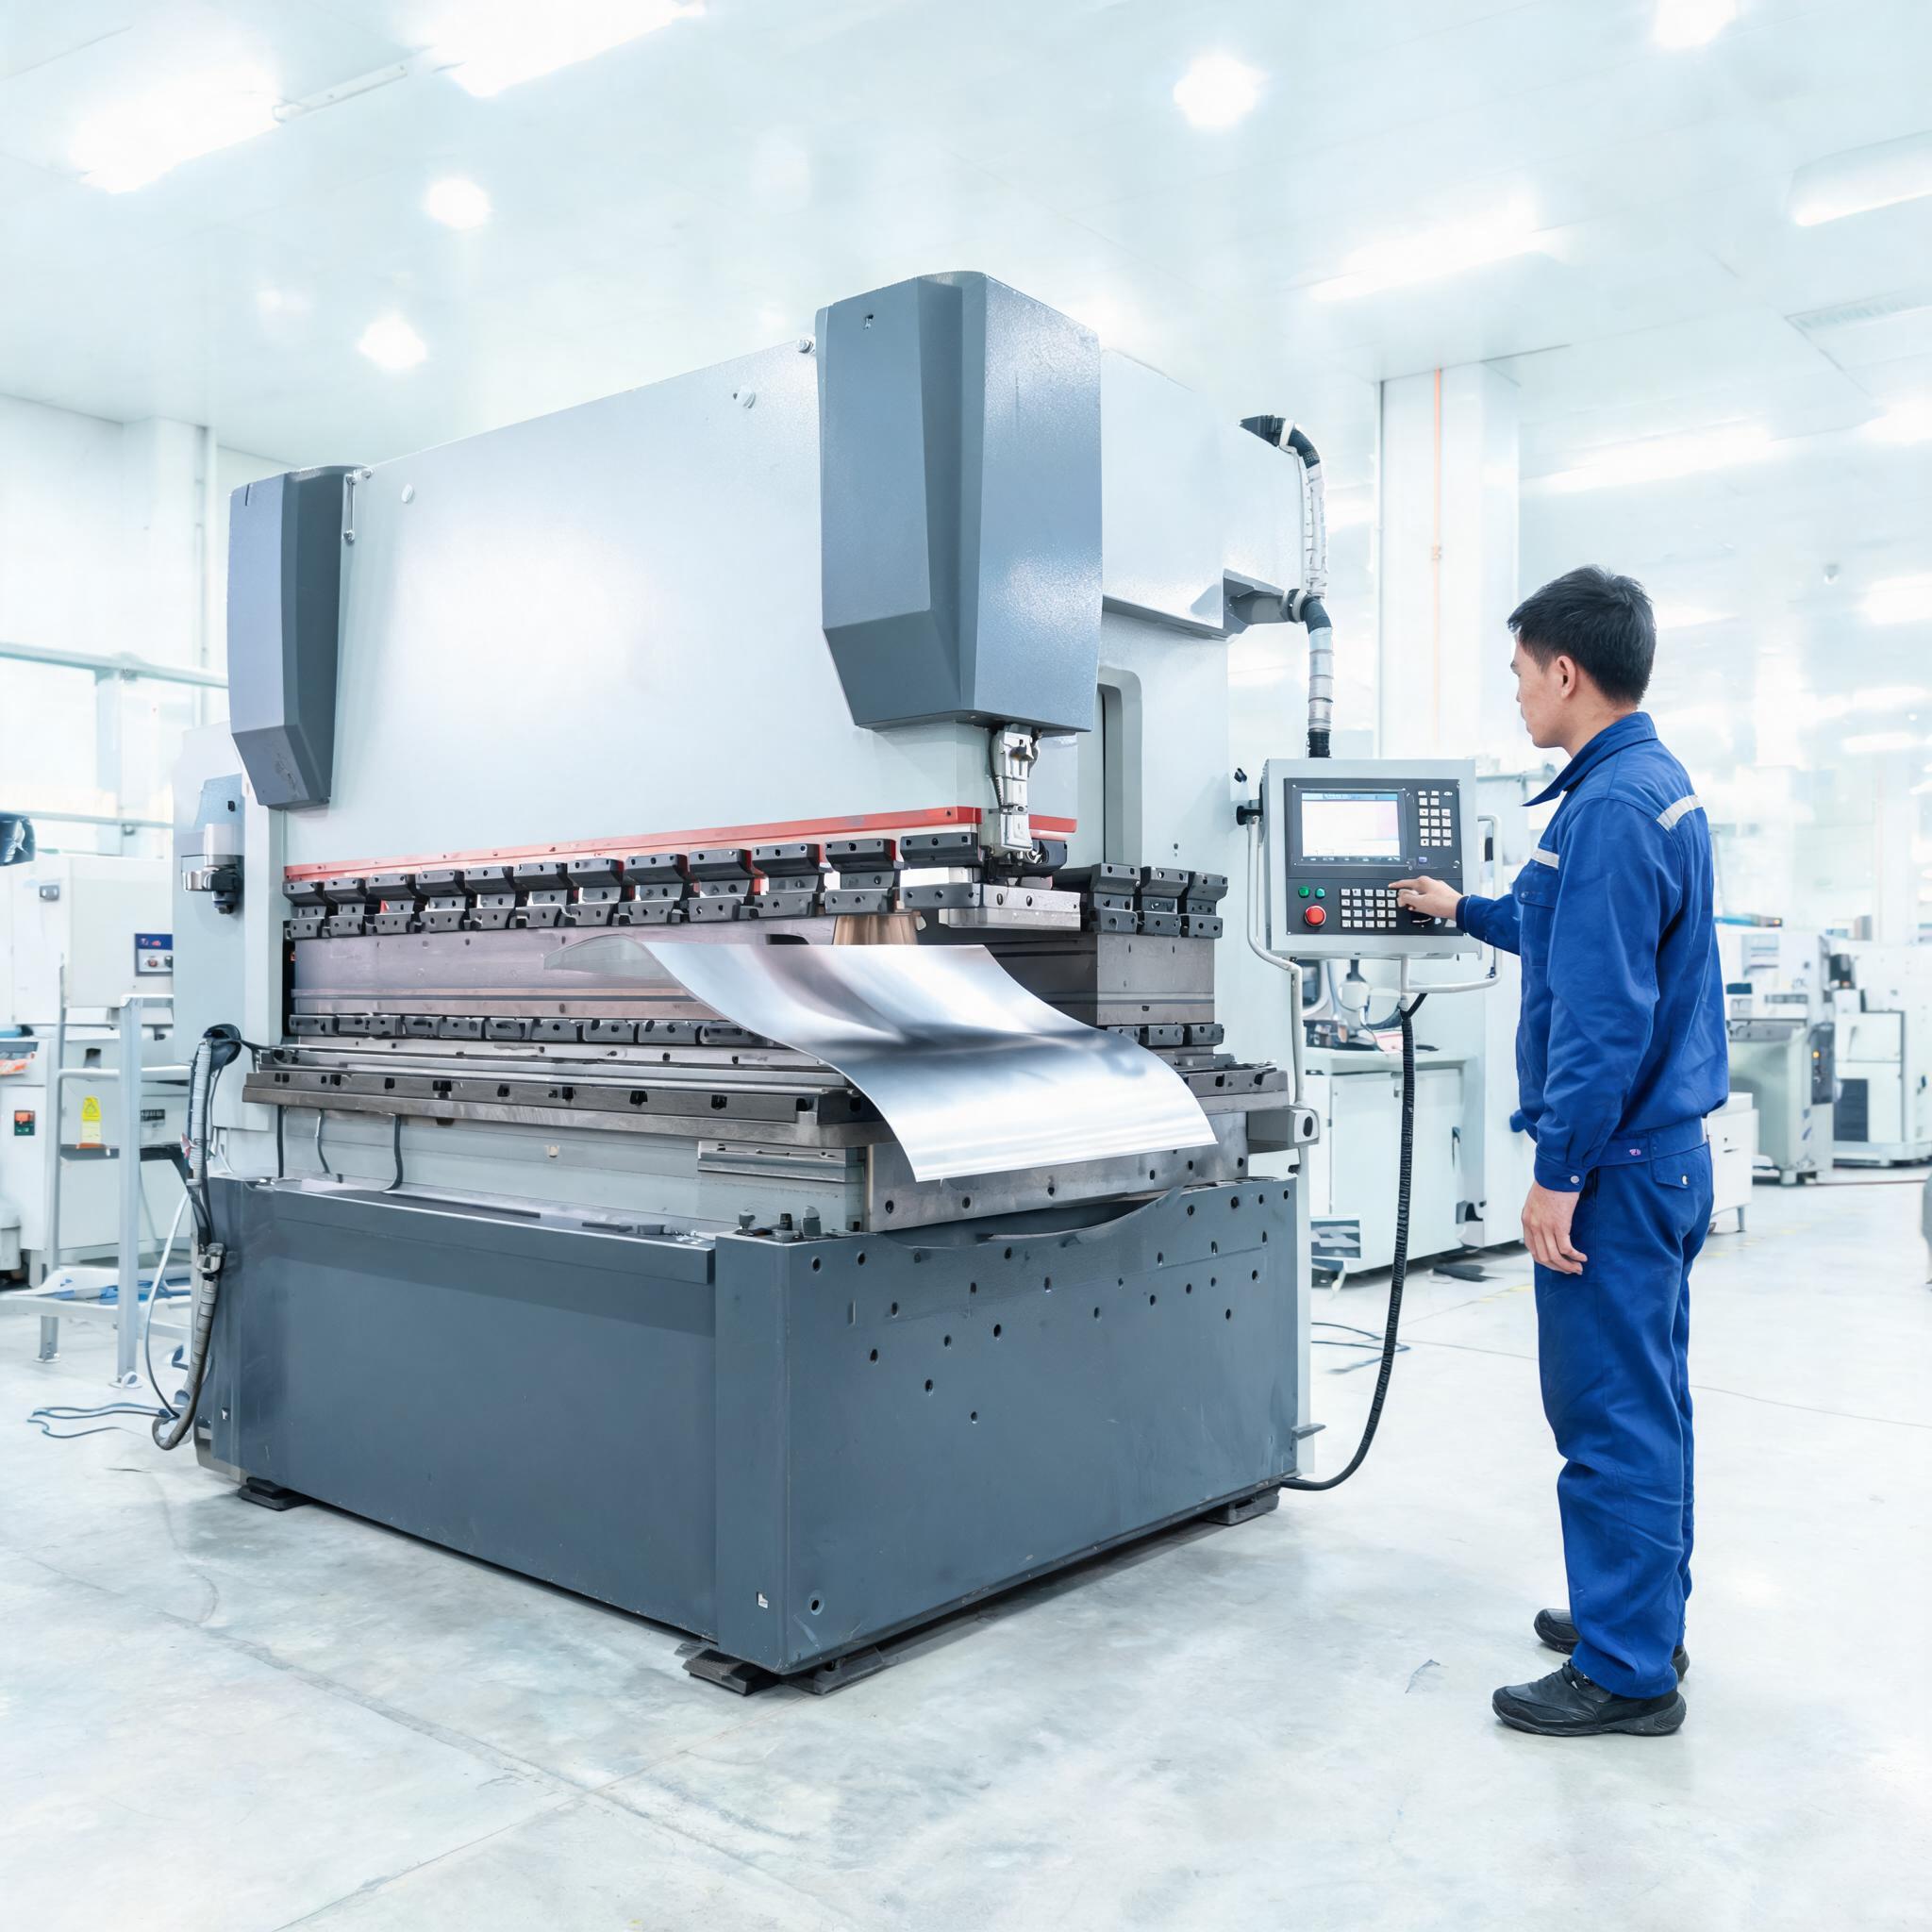
Präzise Blechbiege- und Umformdienstleistungen. Abkantpressen-Biegen für Halterungen, Gehäuse und Strukturkomponenten. IATF 16949 zertifiziertes Werk für globale Maschinenbaukäufer.
Service ansehen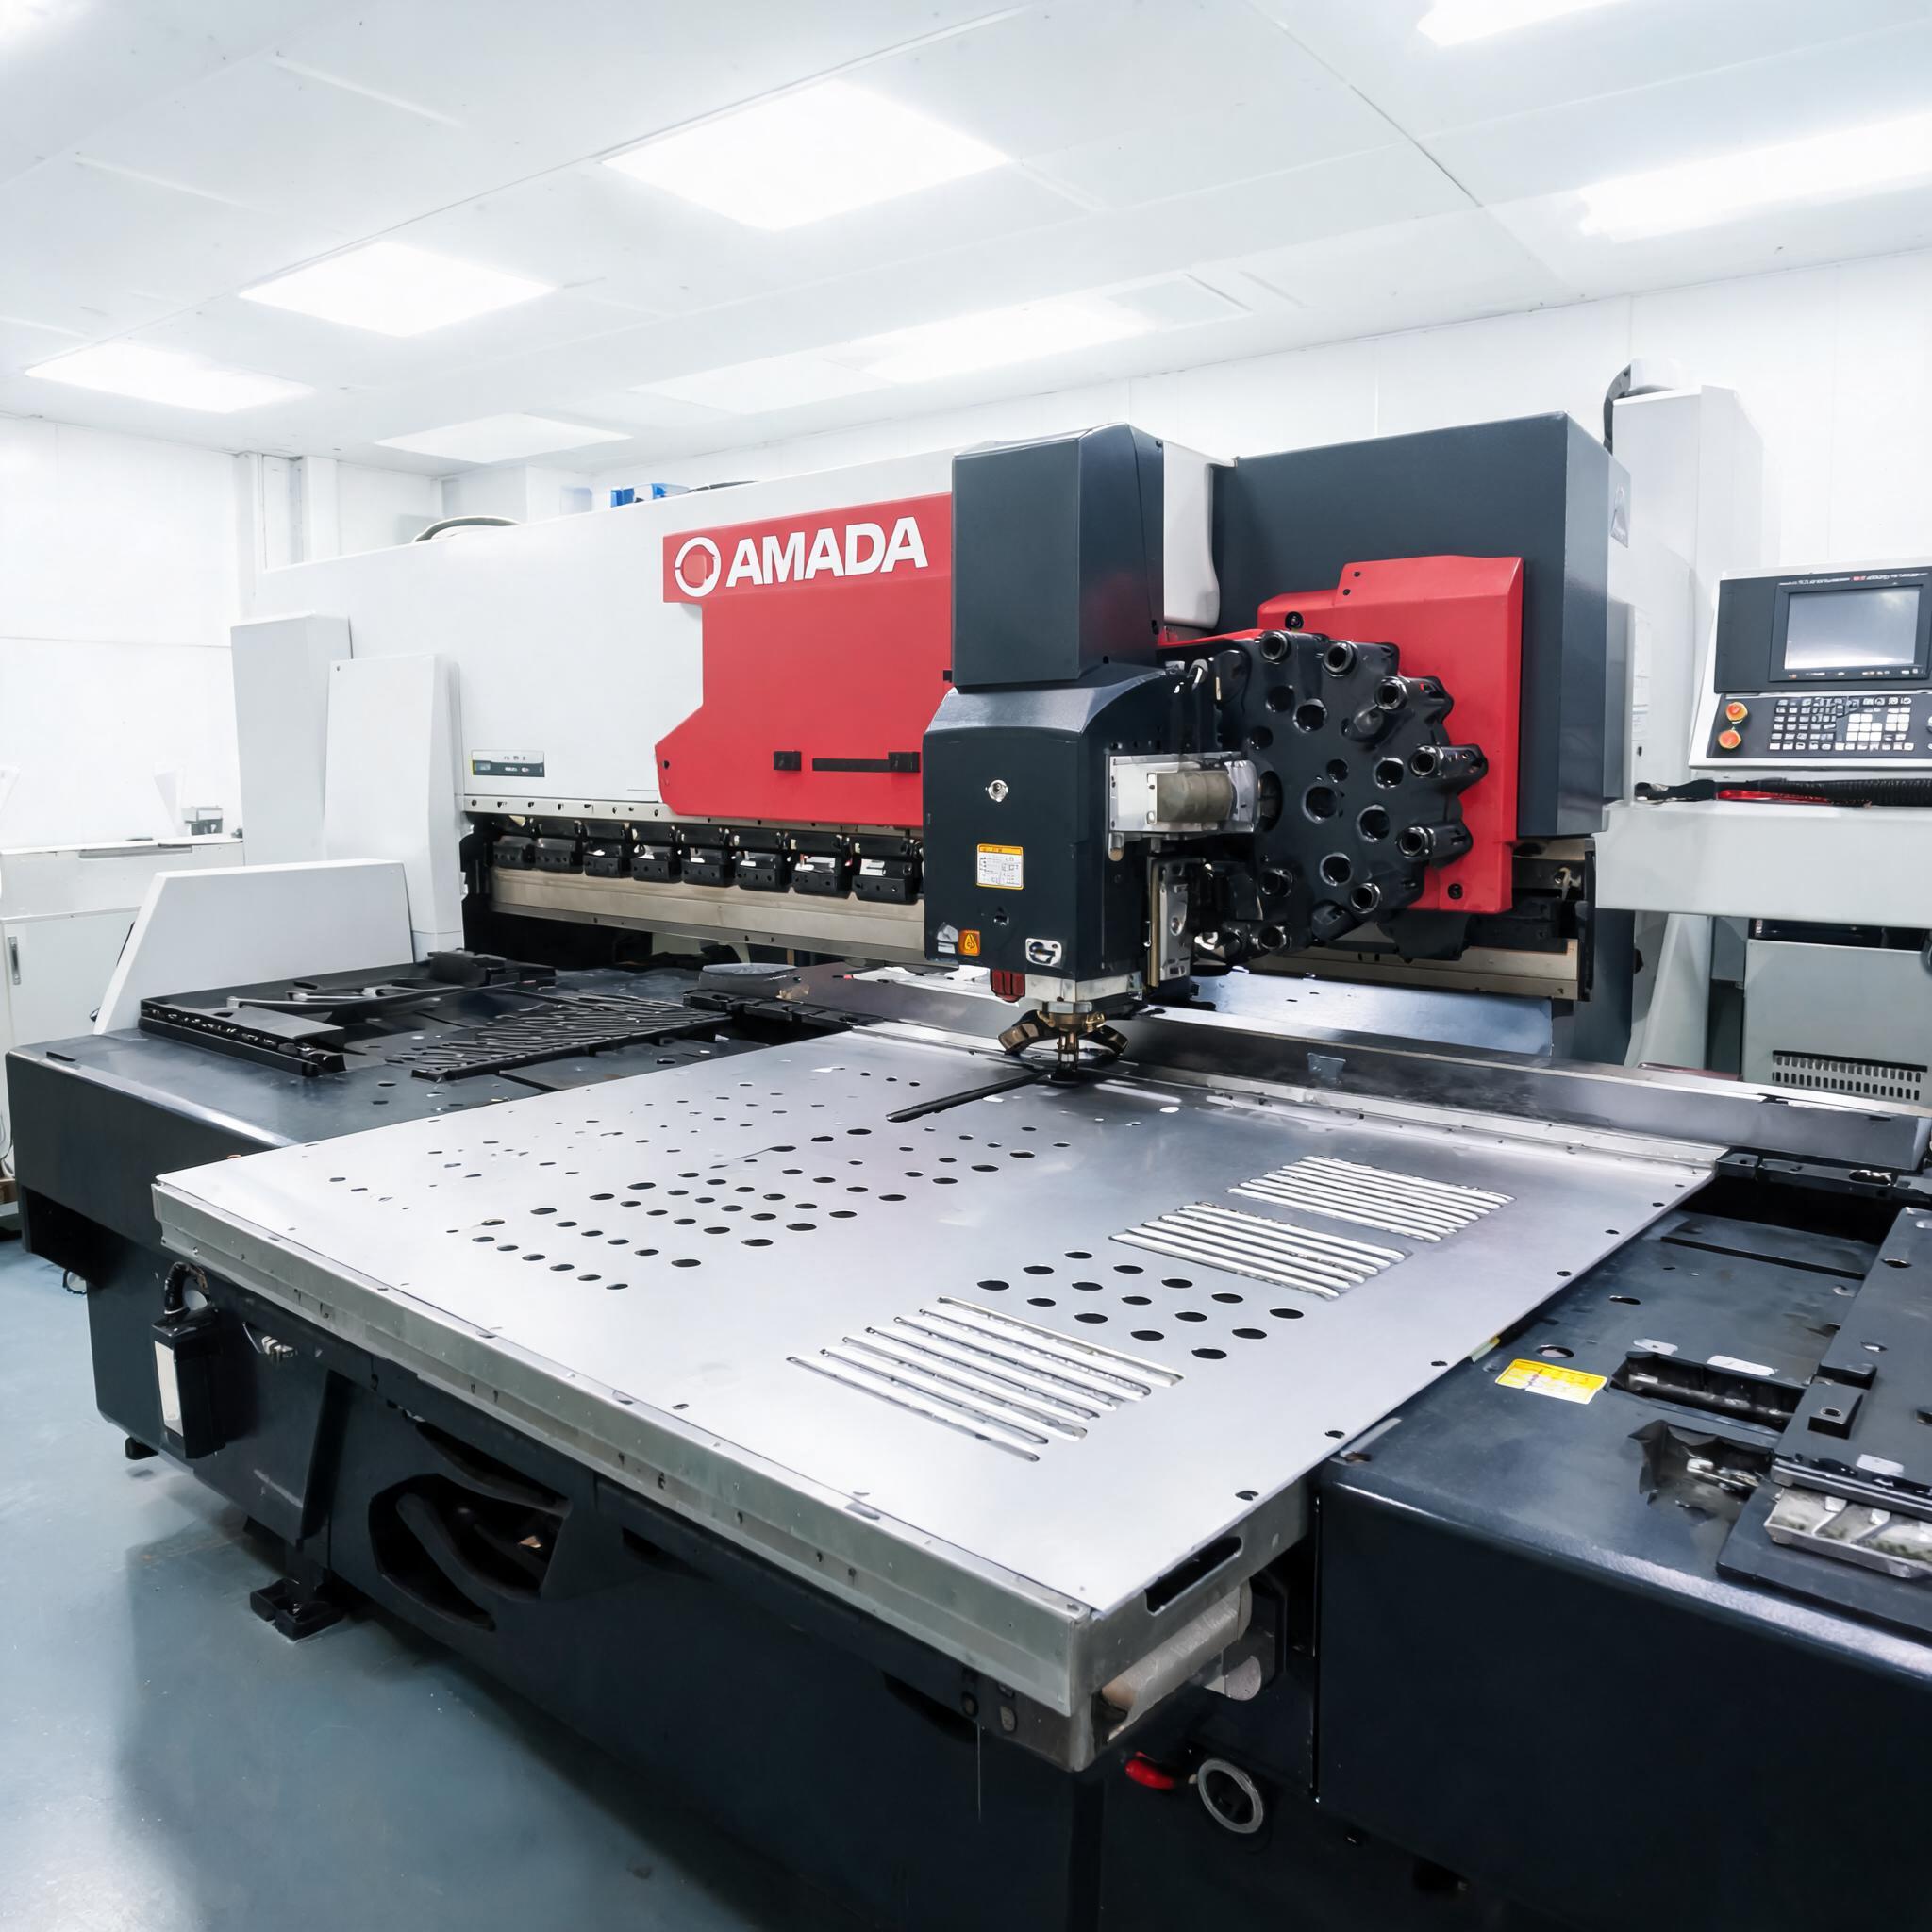
CNC-Stanz- und Stanzdienste für Blechkomponenten. Amada Stanzmaschine und TRUMPF TruMatic 6000. Umformte Merkmale, Lüftungsgitter, Durchzüge und Sicken in einer Aufspannung. IATF 16949 zertifiziert.
Service ansehen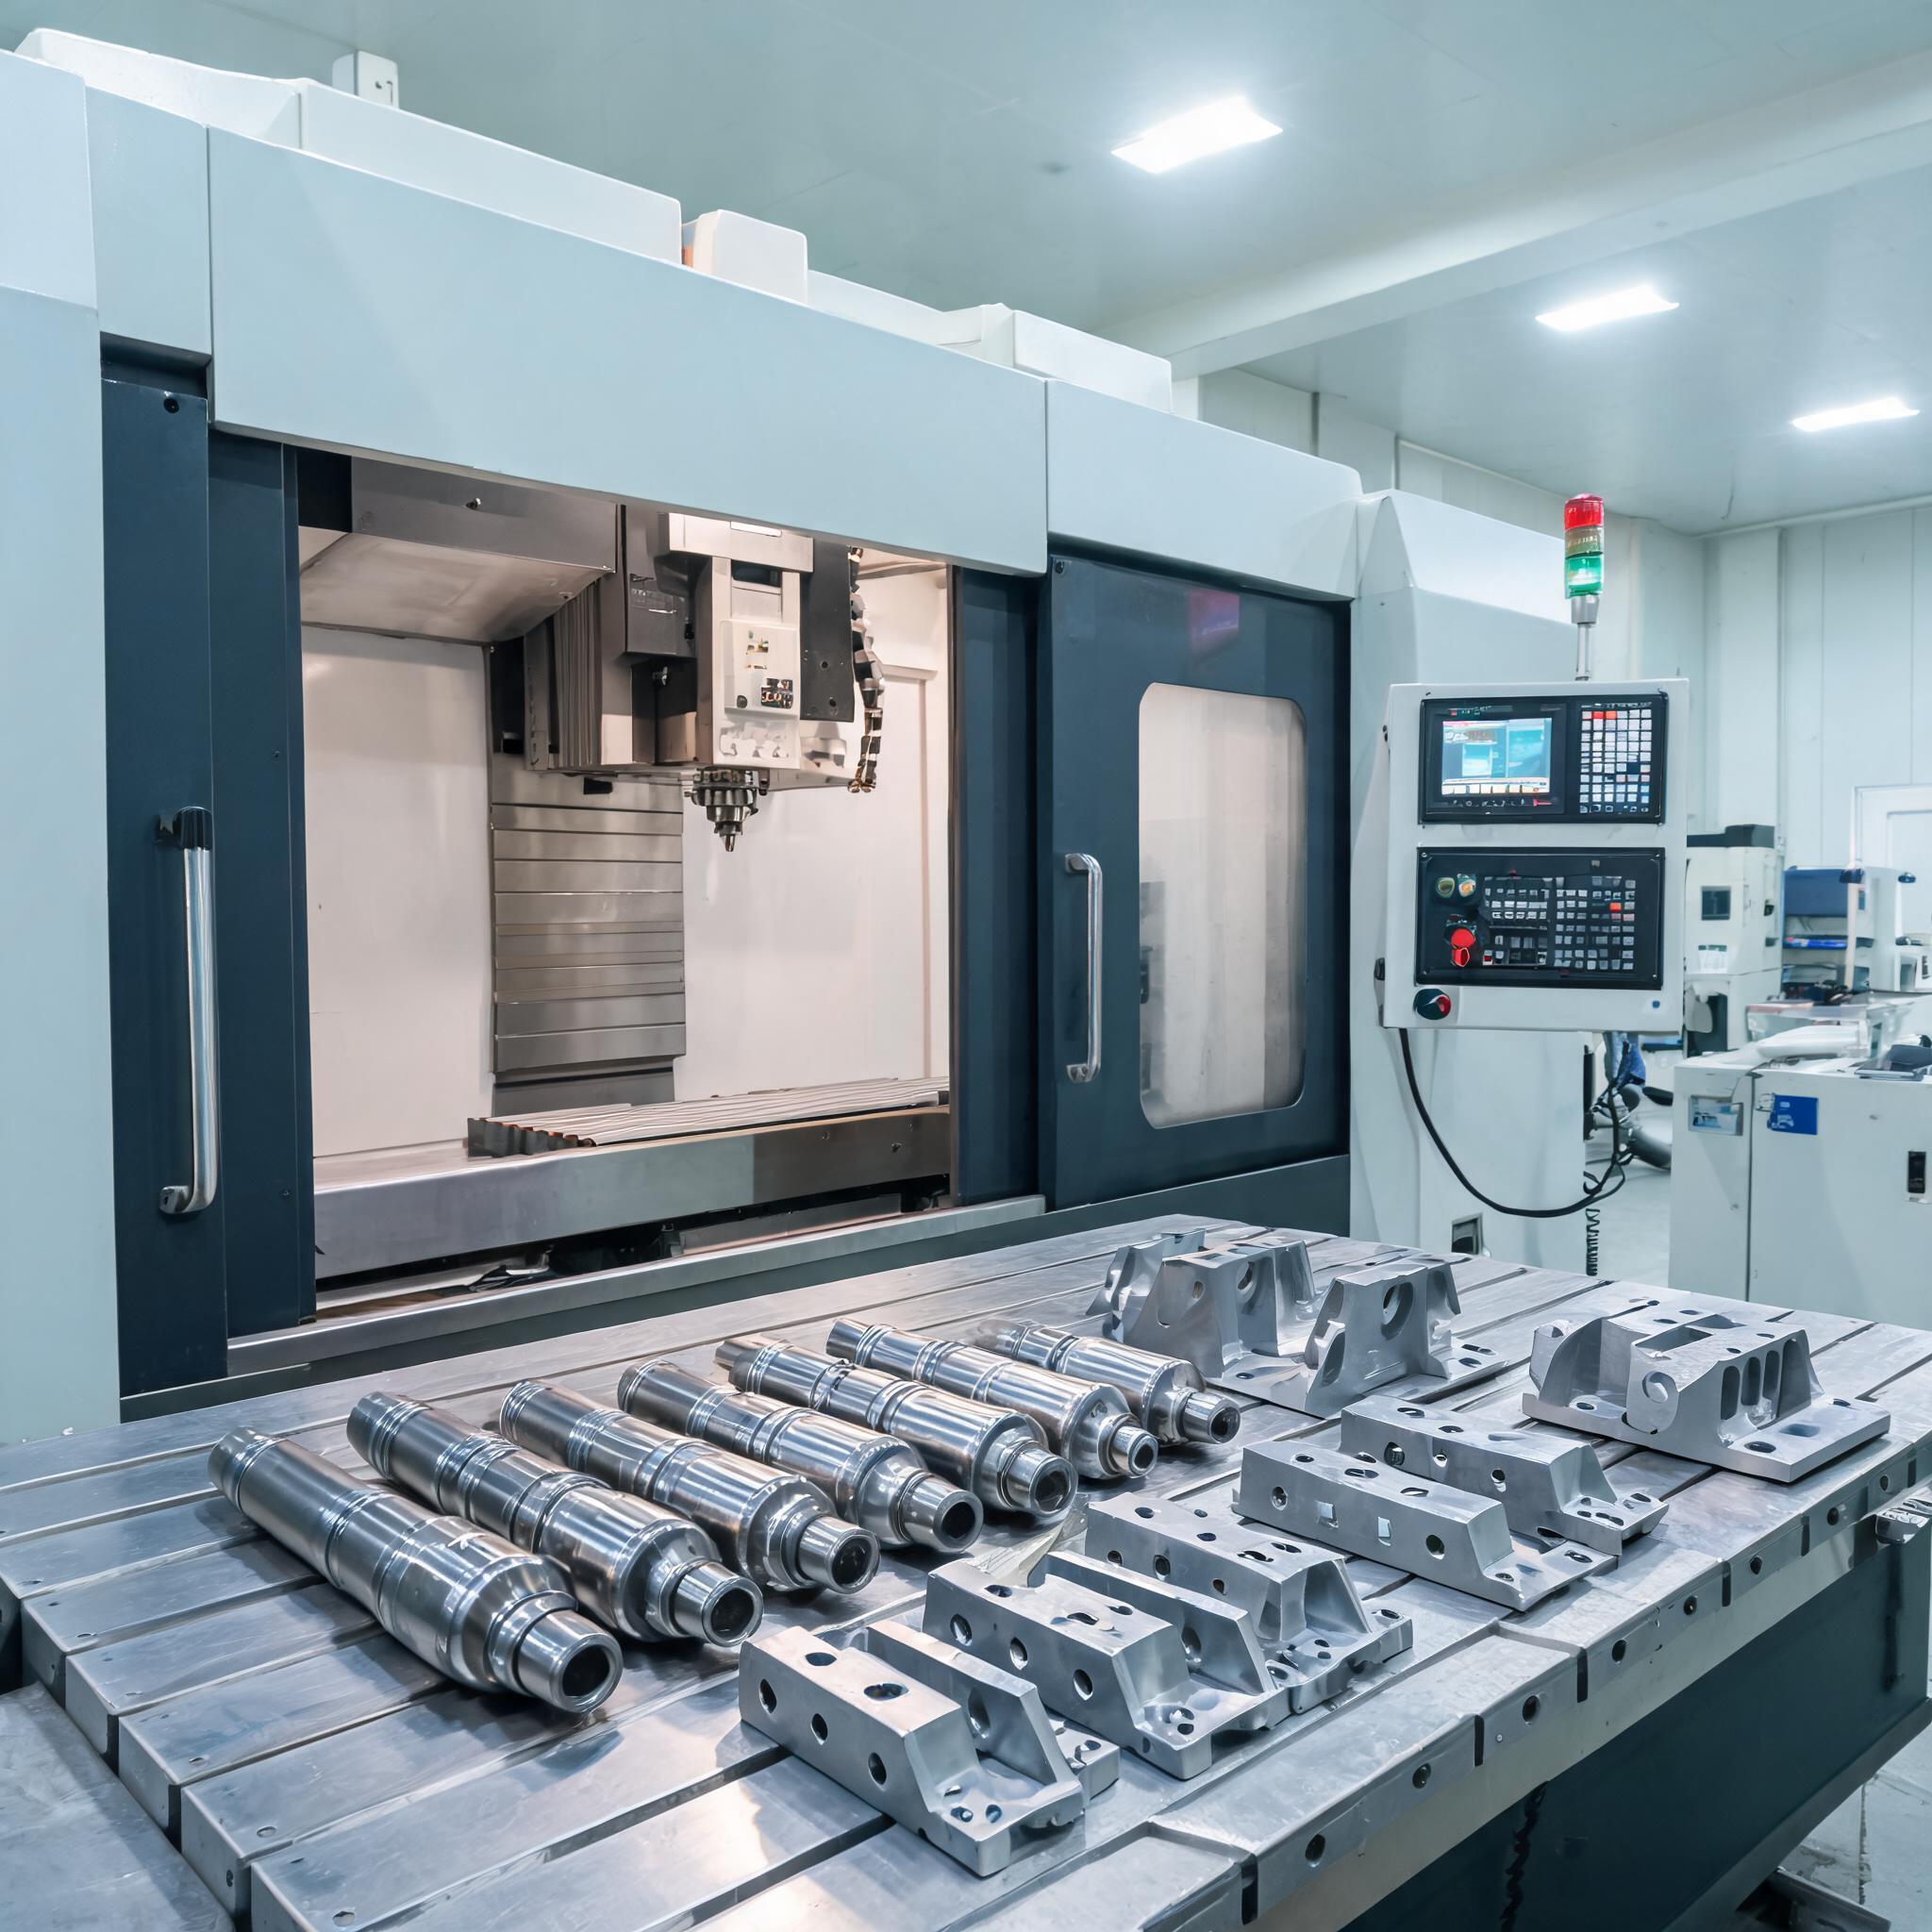
Multi-Prozess-Präzisions-CNC-Bearbeitung, die Drehen, Fräsen, Bohren und Gewindeschneiden unter einem Dach vereint. IATF-16949-zertifizierte schlüsselfertige Lösung für Industriekäufer.
Service ansehenJa — Stanzwerkzeuge und Biegefolgen werden projektbezogen gespeichert, und die Lochpositionen werden an Erstmustern verifiziert, bevor eine Charge freigegeben wird.
Biegeradius und Walzrichtung werden im Zeichnungsstadium geprüft; der Selektor auf dieser Seite zeigt allgemeine Hinweise, und die endgültigen Radien werden vor der Produktion bestätigt.
Baustahl, Edelstahl und Aluminium sind Standard; Stärkebereiche und Werkzeuggrenzen werden im Angebot bestätigt.
Ja — der Oberflächenumfang ist im Prüfplan festgeschrieben; Farbe und Textur der Beschichtung werden beim Angebot vereinbart.
Senden Sie Zeichnungen mit Angaben zu Material, Stärke, Lochbild und Oberflächenanforderungen. Unser Engineering-Team antwortet mit einer angebotsfertigen technischen Dokumentation.
Senden Sie Ihre Zeichnungen, Zielmenge und Anwendung. Mit dem Absenden dieses Formulars werden der Lösungsname und die URL dieser Seite an unser Vertriebsteam übermittelt, sodass Sie den Kontext nicht wiederholen müssen.