Kundenspezifische Blechbiegedienste
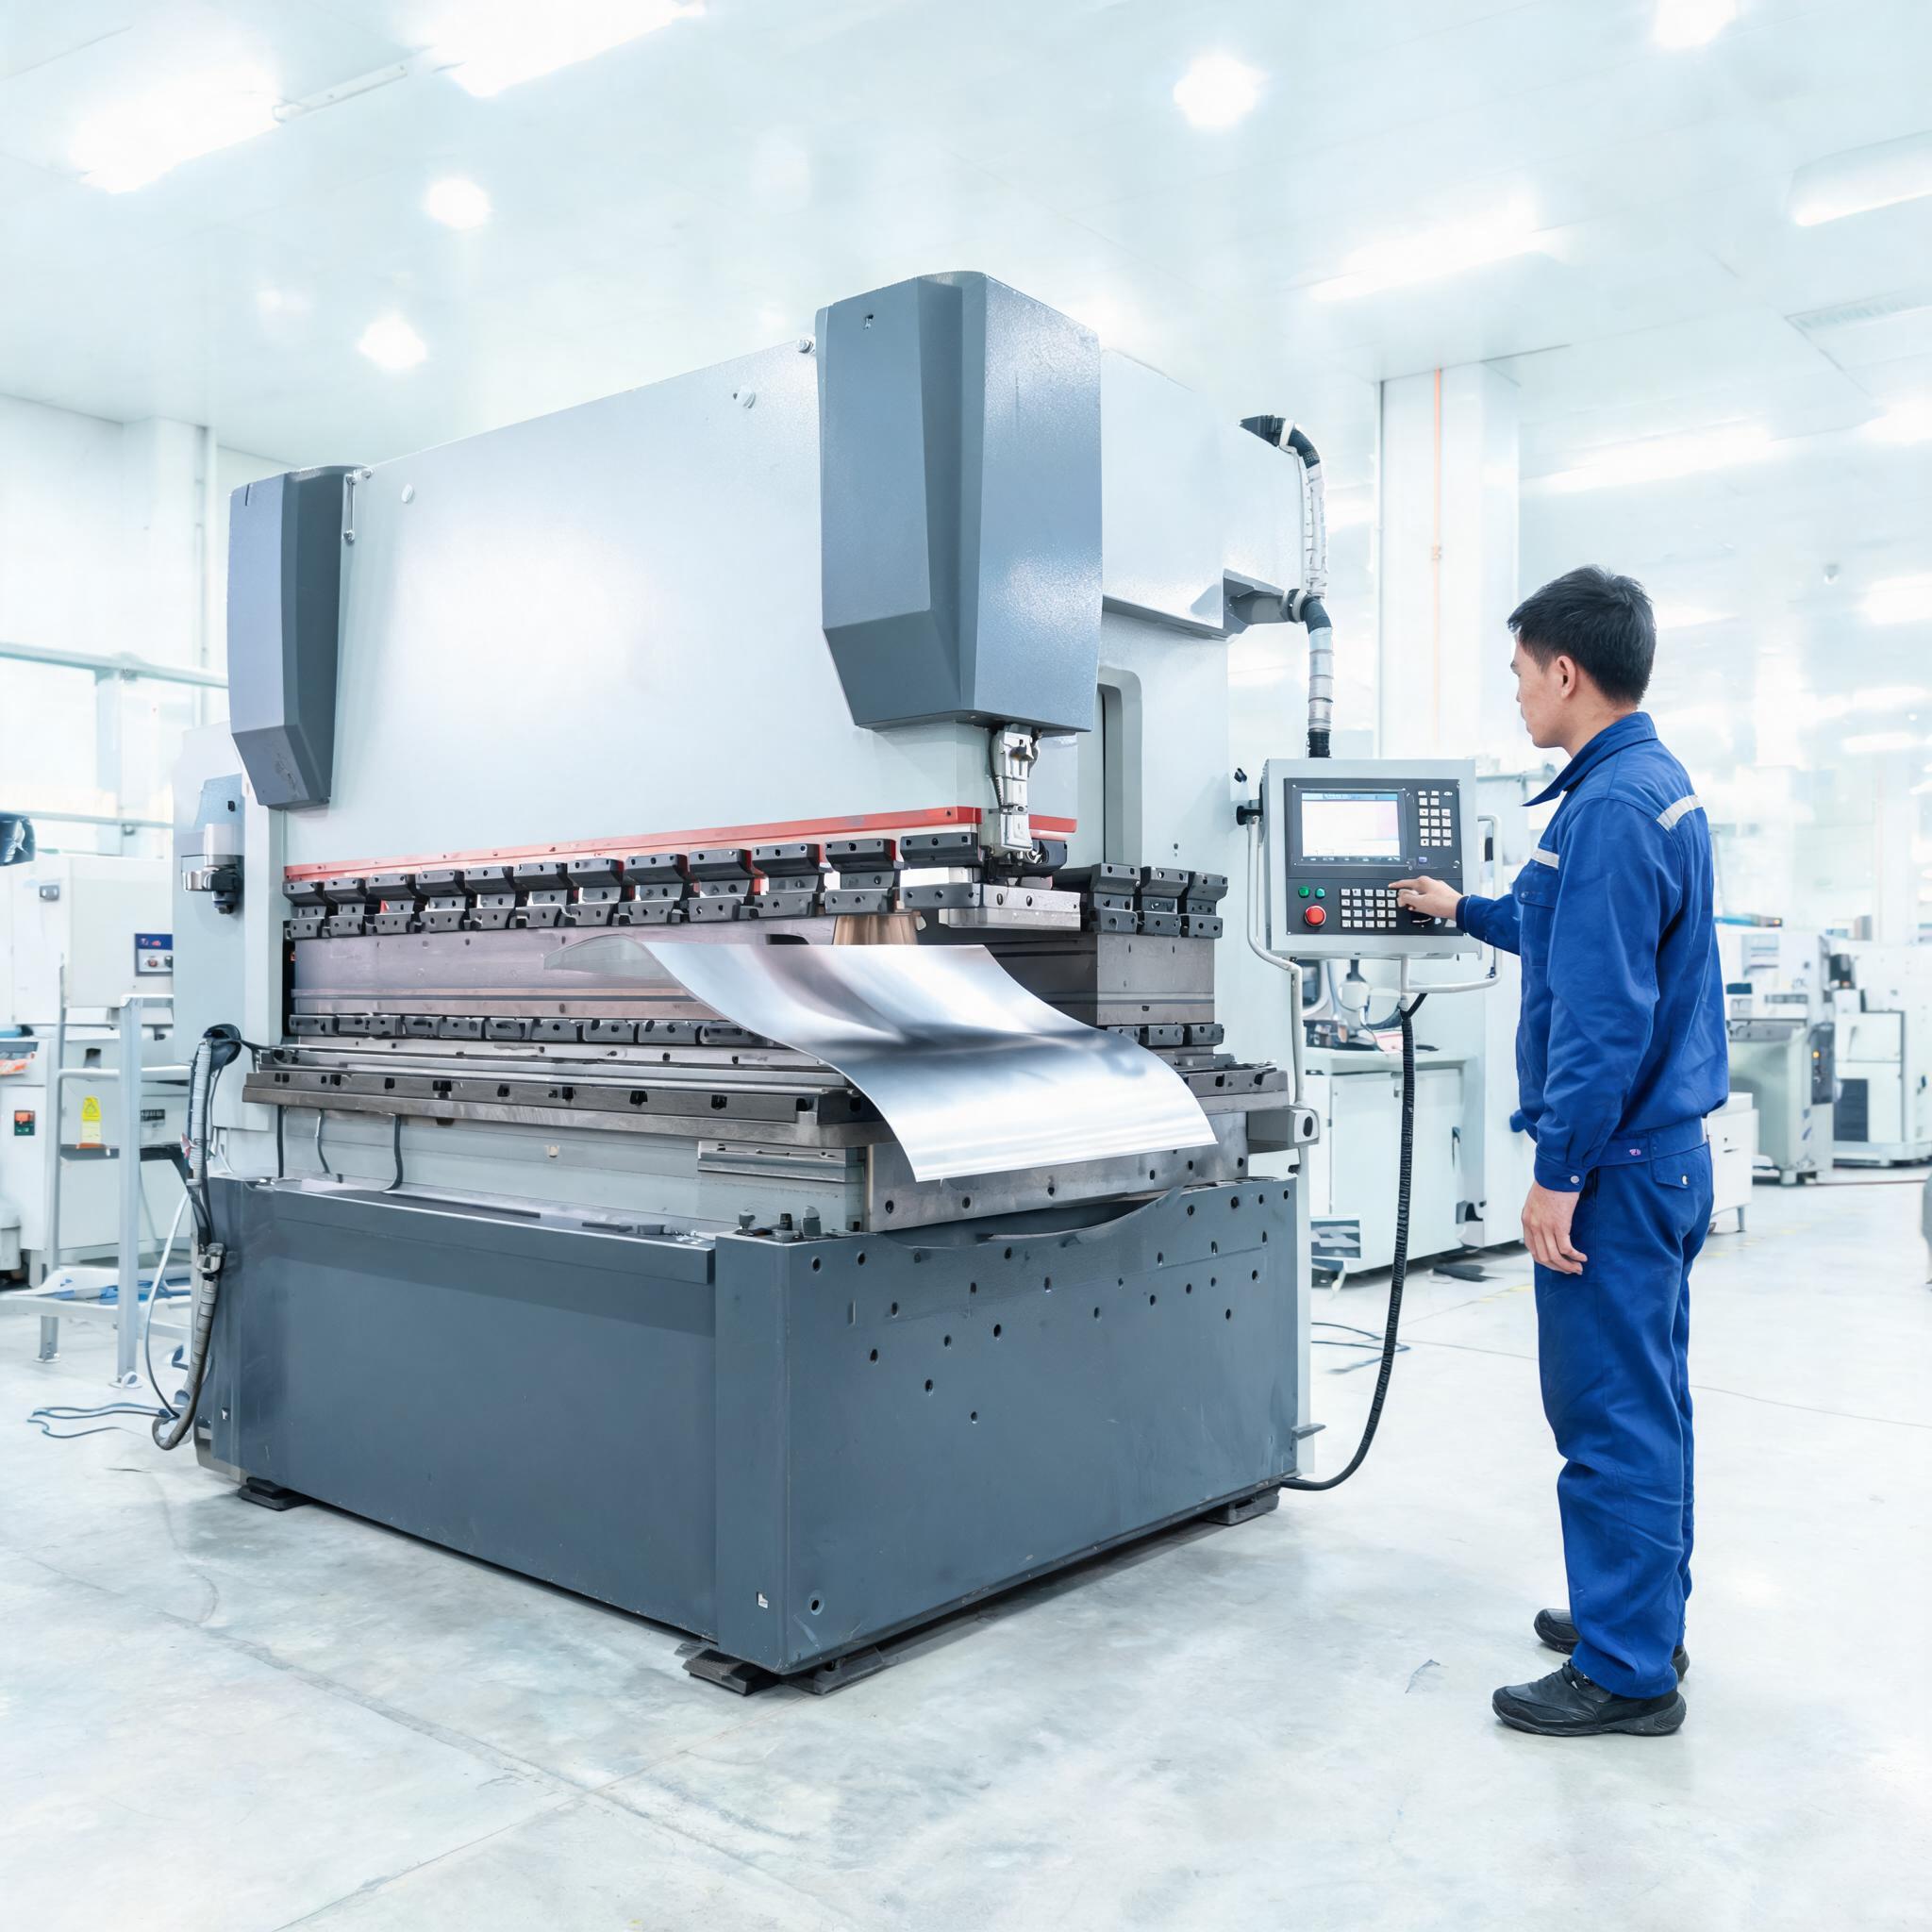
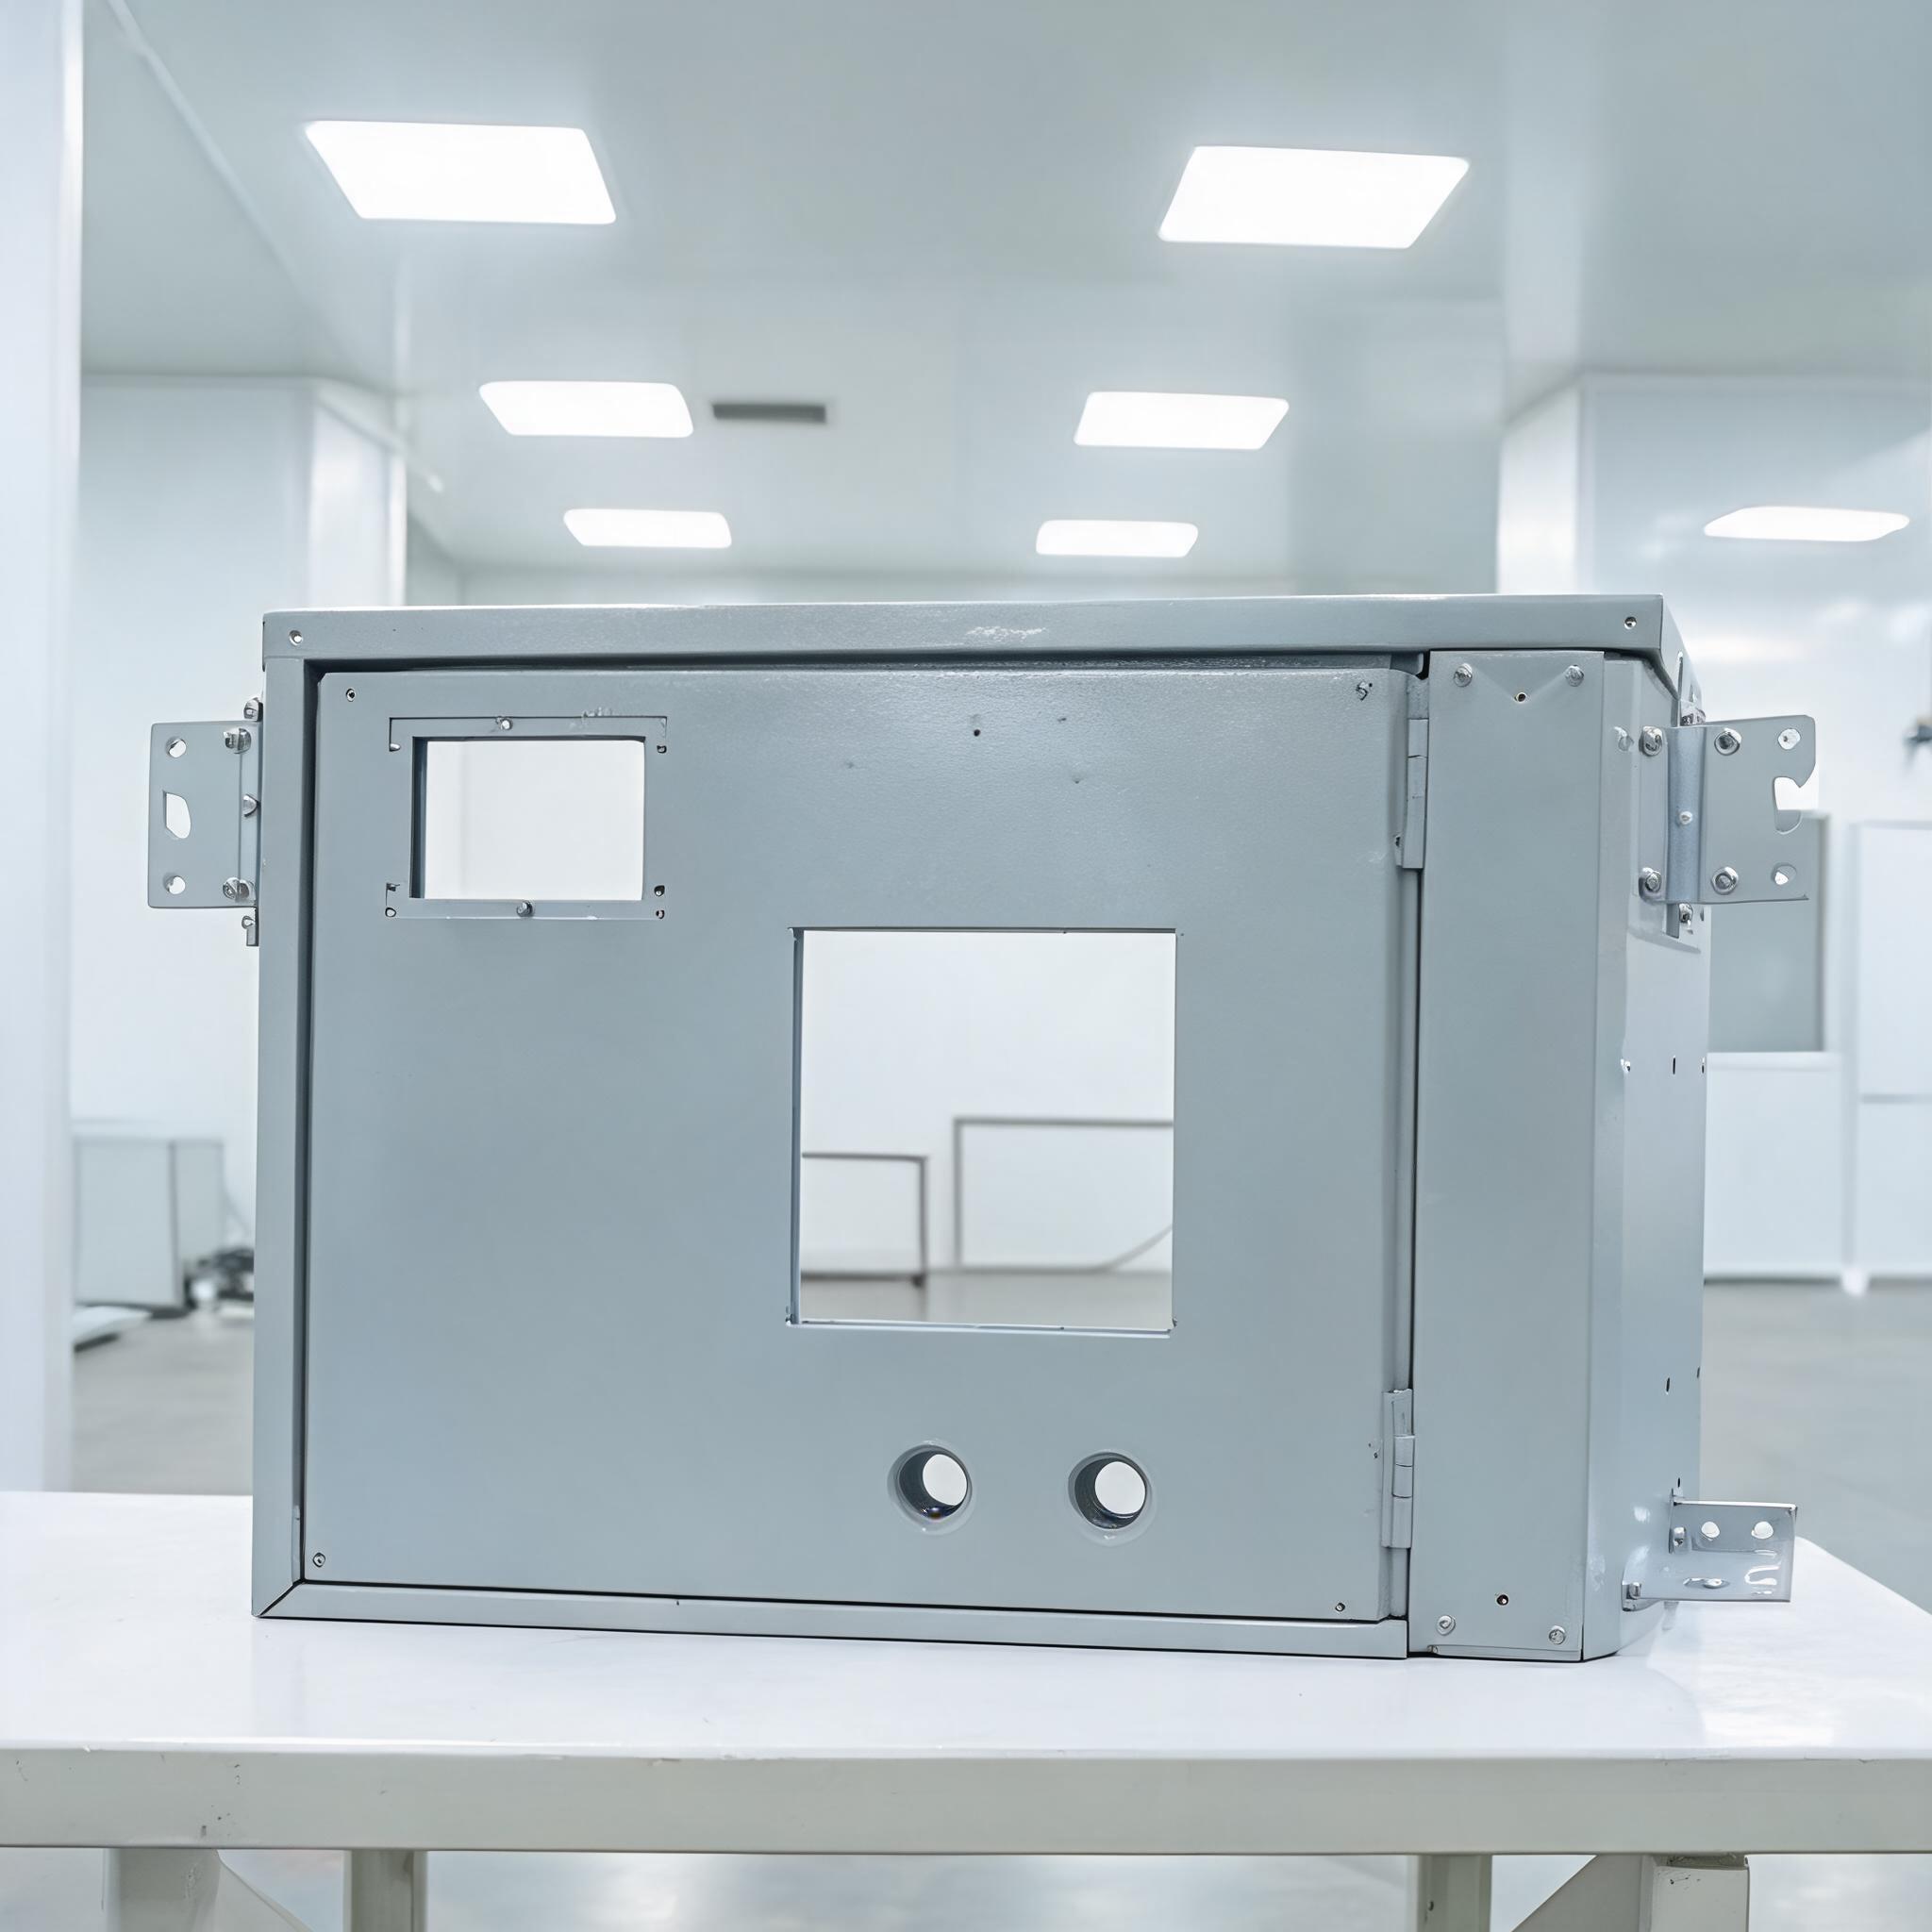
Kundenspezifische Blechbiegedienste für präzise geformte Komponenten. Abkantpressen für Halterungen, Gehäuse, Chassis-Paneele und Strukturteile. IATF-16949-zertifiziertes Werk für globale Maschinenbaukäufer.
RFQ-Datei sendenProduktdetail
Kundenspezifische Blechbiegedienste für präzisionsgeformte Bauteile
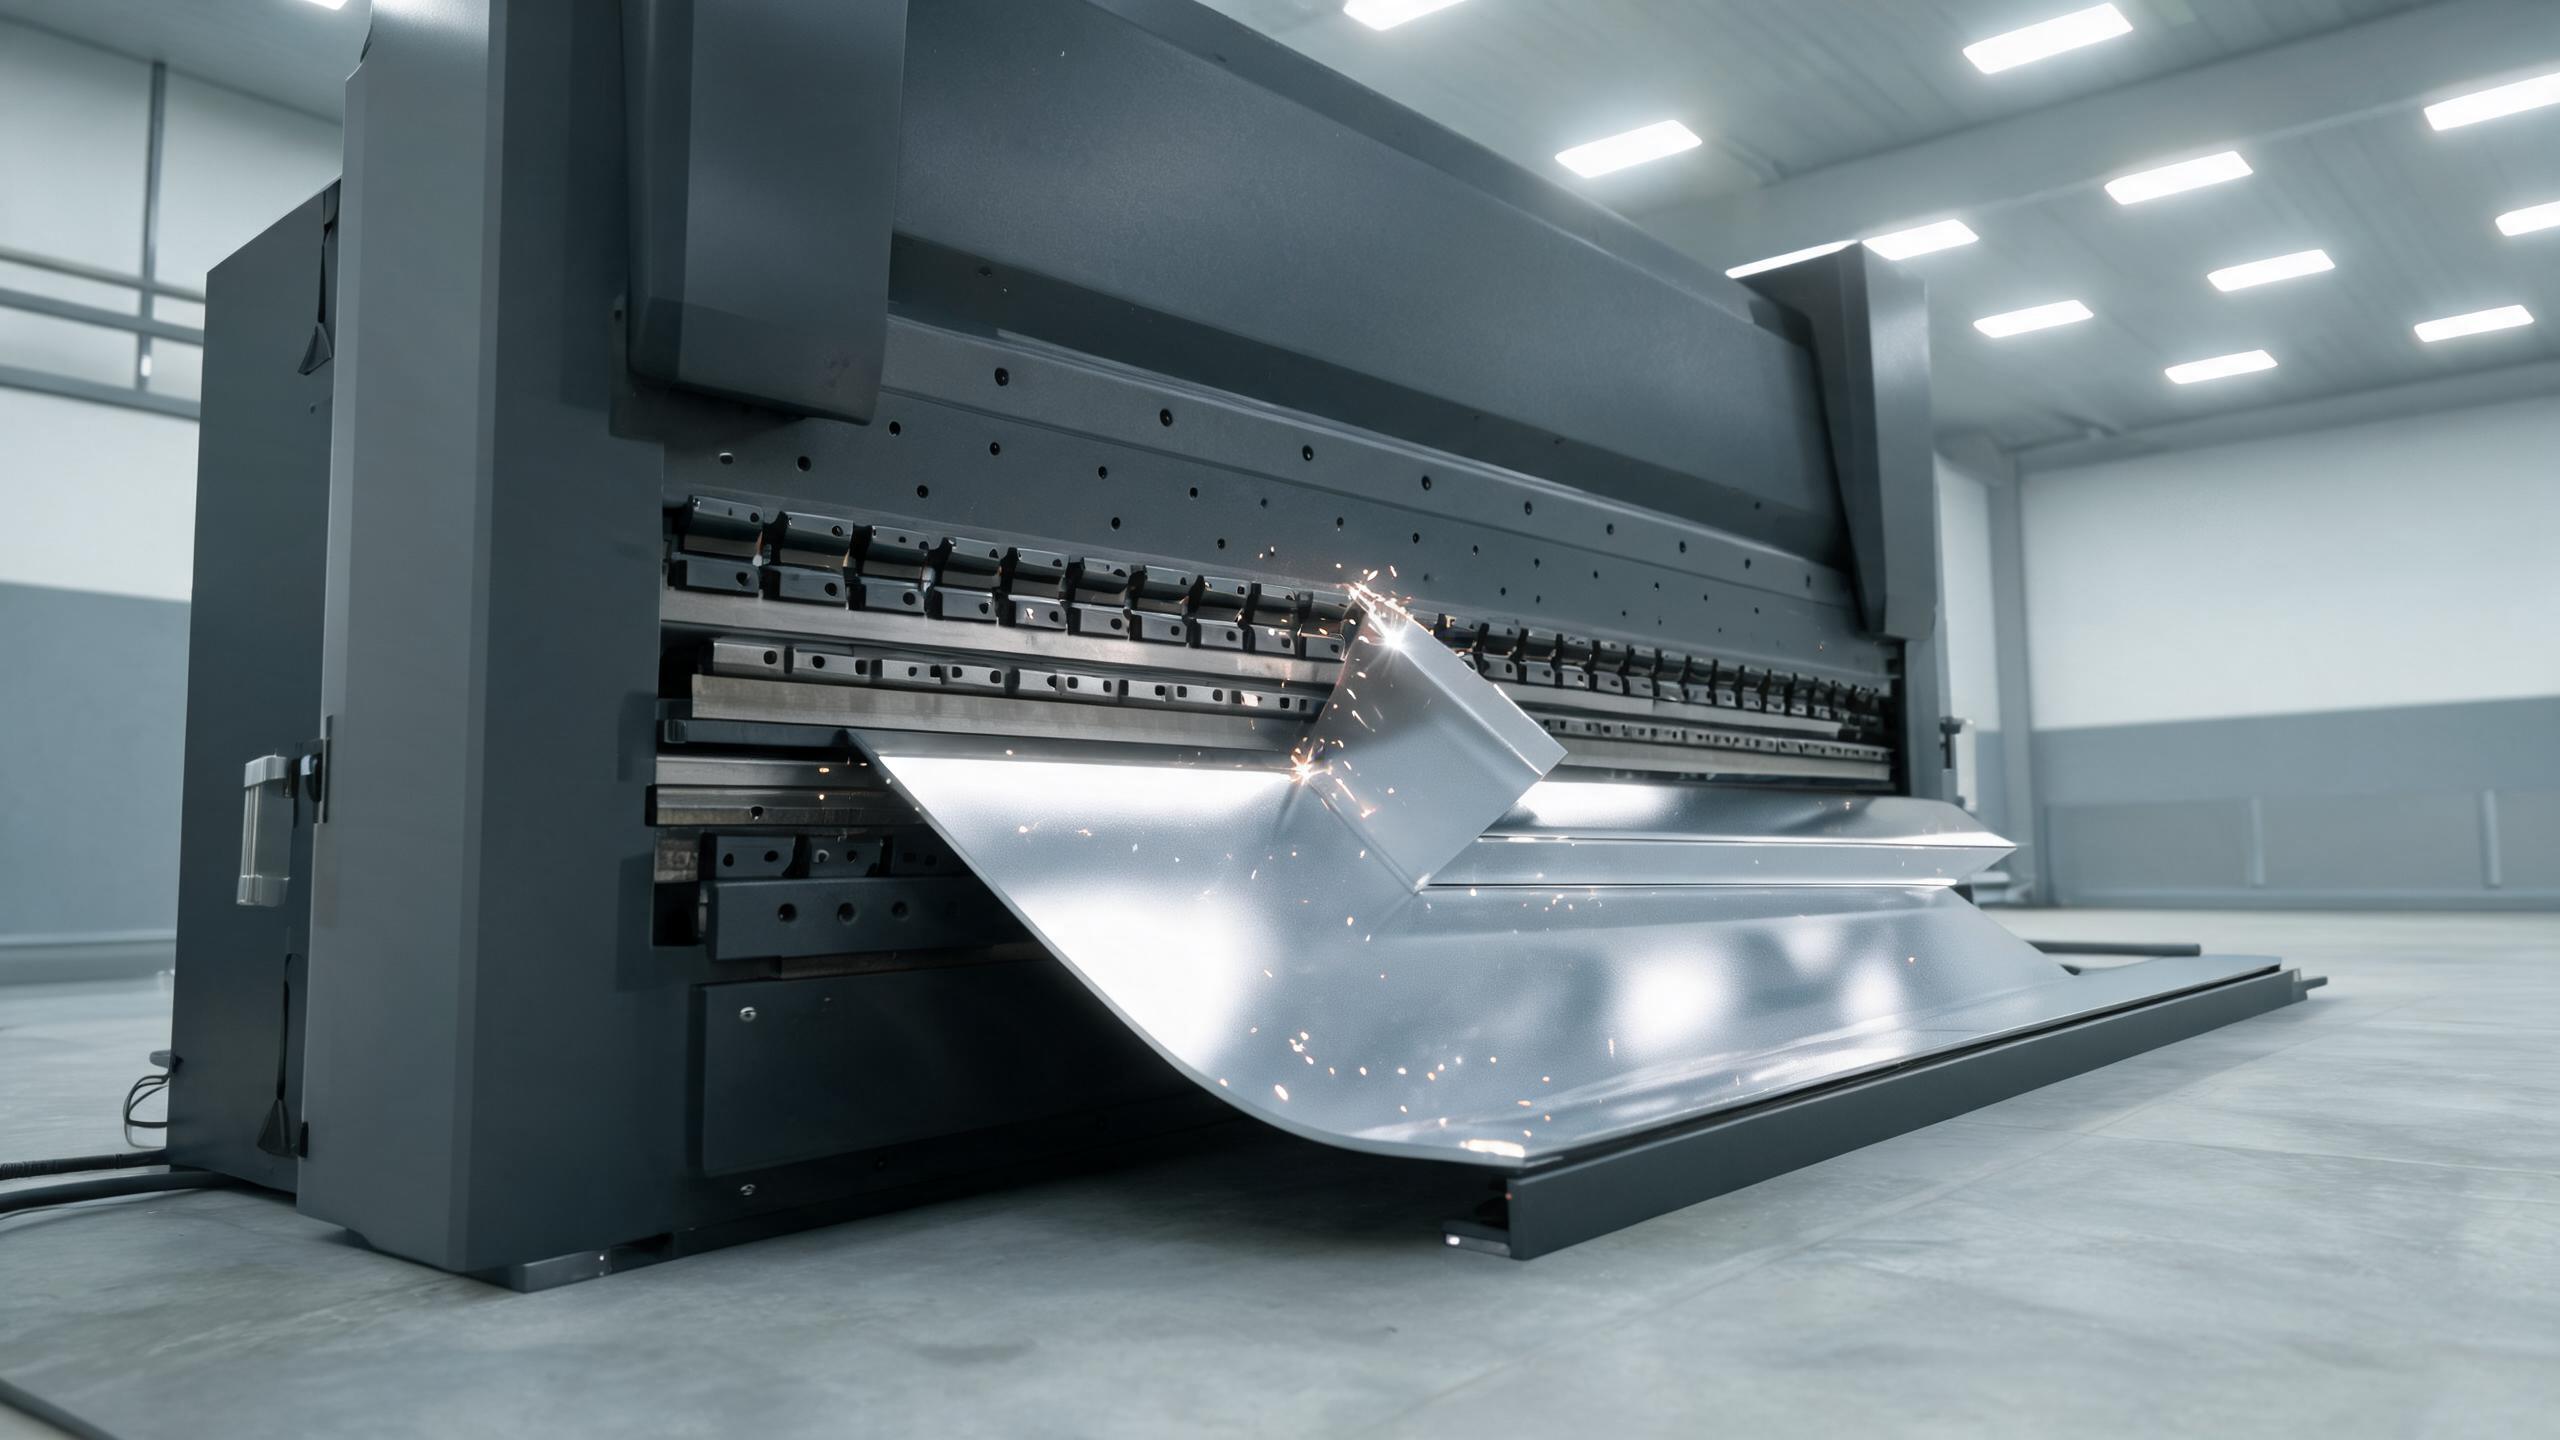
Beim Blechbiegen entscheidet sich, ob Maßhaltigkeit erreicht wird oder nicht. Unser Biegeservice basiert auf kontrollierter, wiederholbarer Umformung – mit materialabhängig berechneter Rückfederung, vor dem Schneiden berechneten Biegezugaben und Winkeln, die durch Messung statt durch Schätzung an der Abkantpresse verifiziert werden.
Das Problem: Ein Grad Winkelabweichung wird zu Millimetern Versatz
Biegefehler skalieren nicht linear – sie skalieren mit dem Schenkel. Ein Biegewinkel, der auf einem 500 mm langen Schenkel nur um ein Grad abweicht, ergibt an der Kante nahezu 9 mm Abweichung: genug, um Befestigungslöcher zu versetzen, eine Gehäusenaht zu öffnen oder eine Toleranzkette der Baugruppe zu sprengen. Das Teil kann in seinen Zuschnittmaßen perfekt sein und dennoch in Ihrer Vorrichtung versagen, weil der Winkel fehler erst sichtbar wird, wenn die Geometrie über eine Länge projiziert wird. Und wenn ein Lieferant das Biegen als Nebensache zum Schneiden und Schweißen behandelt – keine Rückfederungsberechnung, keine Biegezugabenplanung, Werkzeuge nach Gewohnheit gewählt –, treten diese Abweichungen bei Ihrer Wareneingangsprüfung oder, schlimmer, bei der Installation durch Ihren Kunden auf.
Die Beschaffungsauswirkung: Baugruppen, die nicht schließen, Ausgleichsbleche und Nacharbeit zum Ausgleich schlechter Geometrie und Streitfälle, in denen der Lieferant auf eine toleranzgerechte Abwicklung zeigt, während Ihr Monteur auf einen Spalt zeigt, durch den man Tageslicht sieht.
Unsere Lösung: die drei Variablen kontrollieren, die ein gutes Biegeteil von Ausschuss unterscheiden. Wir berechnen die erwartete Rückfederung pro Materialcharge und wenden Überbiegekompensation in der Einrichtung an, statt an Ihren Teilen zu experimentieren. Die Zuschnittmaße der Abwicklung werden aus materialspezifischen Biegezugabetabellen berechnet, sodass Lochbilder und Gesamtmaße nach dem Biegen ohne Nacharbeit innerhalb der Toleranz liegen. Matrizenöffnungsbreite, Stempelspitzenradius und Werkzeugprofil werden auf Materialdicke und Biegelänge abgestimmt. Und gebogene Teile werden mit Winkelmesswerkzeugen gegen Ihr CAD-Modell geprüft, mit Ergebnissen, die in Prüfprotokollen dokumentiert werden, die mit der Lieferung mitgehen.
Materialien & Fähigkeiten
| Parameter | Spezifikation |
|---|---|
| Biegbare Materialien | Kaltgewalzter Stahl (CRS), warmgewalzter Stahl (HRS), Edelstahl (304/316), Aluminium (5052/6061), verzinkter Stahl |
| Materialdickenbereich | 0,5 mm – 6 mm (typisch); dickere Stärken verfügbar – bestätigen Sie dies mit Ihrer Zeichnung |
| Biegewinkel | 0°–90° Standard; bis zu 135° je nach Werkzeug und Material |
| Minimaler Innenbiegeradius | 1,0 × Materialdicke (Standard); engere Radien vorbehaltlich Material- und Werkzeugprüfung |
| Maximale Schenkellänge | Bis zu 3.000 mm je nach Maschinenkapazität und Bauteilgeometrie |
| Winkeltoleranz | ±0,5° typisch; ±0,25° erreichbar an kritischen Merkmalen mit speziellem Werkzeug |
| Maßtoleranz | ±0,1 mm bei Biege-zu-Kante- und Biege-zu-Loch-Maßen |
Die konkrete Kapazität hängt von Ihrer Bauteilgeometrie, dem Material und der Dicke ab. Reichen Sie Ihre Zeichnung für eine detaillierte Fertigbarkeitsprüfung und Werkzeugbewertung ein.
Oberflächenschutz für beschichtete und sichtbare Teile
Für vorbeschichtete, lackierte oder gebürstete Materialien verwenden wir Schutzfolien und geeignete Werkzeugeinsätze, um Markierungen und Kratzer während der Umformung zu minimieren. Geben Sie die Beschichtungsart in Ihrer Zeichnung an, damit die richtige Werkzeugeinrichtung gewählt wird – Oberflächenschäden durch falsches Werkzeug gehören zu den häufigsten und am besten vermeidbaren Biegefehlern an Sichtflächen.
Integrierte Fertigung unter einem Dach
Biegen erfolgt selten isoliert. Da wir Laserschneiden, CNC-Stanzen, Biegen und Schweißen im selben Werk betreiben, wird die gesamte Prozesskette intern gesteuert: Zuschnitte werden mit den korrekten Biegezugabemaßen geschnitten, wobei die Toleranzkette über alle Arbeitsgänge kontrolliert wird; Lochbilder und Ausschnitte werden vor dem Biegen positioniert, mit Entlastungsschlitzen wo nötig, um Einrisse zu verhindern; Schweißen nach dem Biegen, Einsetzen von Befestigungselementen und Oberflächenbehandlung werden koordiniert, um Verzug durch Sekundäroperationen zu vermeiden; und ein Qualitätsnachweissatz deckt die gesamte Kette ab – von der Rückverfolgbarkeit des Rohmaterials bis zur abschließenden Biegeprüfung.
Qualitätsdokumentation
Unser Werk ist nach IATF 16949:2016 zertifiziert, und der Exportablauf folgt einem strukturierten Vorproduktionsprozess: Zeichnungsprüfung und Toleranzrisikobewertung vor der Angebotserstellung; Musterfreigabe für die Erstmusterprüfung; prozessbegleitende Winkel- und Maßprüfung während des Biegens; QC-Fotopakete, die Biegewinkel, Oberflächenzustand und Stapelanzahl vor dem Versand dokumentieren; und eine Versandcheckliste mit beigefügten Prüfprotokollen.
Häufig gestellte Fragen
Welche Informationen benötigen Sie, um ein Biegeprojekt anzubieten?
Senden Sie Ihre 2D-Zeichnung oder Ihr 3D-CAD-Modell mit Materialspezifikation, Dicke, benötigten Mengen und etwaigen Oberflächenanforderungen. Wir prüfen die Biegbarkeit, weisen auf potenzielle Probleme hin und senden Ihnen ein Angebot mit Fertigbarkeitshinweisen.
Können Sie Materialien dicker als 6 mm biegen?
Dickere Materialien können je nach Biegelänge und -winkel umformbar sein. Reichen Sie Ihre Zeichnung ein, und wir bestätigen die Werkzeugkapazität mit einer Fertigbarkeitsbewertung.
Wie handhaben Sie die Rückfederung für verschiedene Materialien?
Wir berechnen die erwartete Rückfederung anhand von Materialsorte, Dicke, Walzrichtung und Biegeradius und wenden dann Überbiegekompensation an. Bei kritischen Winkeln verifizieren wir mit Winkelmesswerkzeugen und passen die Werkzeugeinrichtung nach Bedarf an.
Stellen Sie Erstmusterprüfberichte (FAI) bereit?
Ja. Erstmusterteile werden gegen Ihr CAD-Modell gemessen, wobei Biegewinkel, Schenkelmaße und Lochpositionen in einem Prüfbericht dokumentiert werden, bevor die Serienproduktion beginnt.
Wie hoch ist die Mindestbestellmenge (MOQ) für gebogene Teile?
Die MOQ hängt von Material, Komplexität und Werkzeuganforderungen ab. Kontaktieren Sie uns mit Ihrer Zeichnung für eine konkrete MOQ und Preisstruktur.
Bereit, präzisionsgebogene Teile zu beschaffen?
Senden Sie Ihre Zeichnung und Materialspezifikationen – unsere Ingenieure prüfen die Biegbarkeit, weisen auf Toleranzrisiken hin und senden Ihnen eine Fertigbarkeitsbewertung mit Ihrem Angebot.
Biegeangebot anfordern