Eine praxisnahe Erklärung der Toleranzklassen IT6-IT7 und der Positioniergenauigkeit von 0,005 mm in der CNC-Bearbeitung, mit Toleranztabellen, 5-Achsen-Vorteilen und einer Checkliste zur Lieferantenprüfung für B2B-Käufer.
Warum Toleranzverständnis für B2B-Käufer wichtig ist
Wenn Sie eine Zeichnung an einen CNC-Bearbeitungslieferanten senden, bestimmen die von Ihnen angegebenen Toleranzen alles: Bearbeitungszeit, Kosten, Maschinenauswahl und ob das Teil in Ihrer Baugruppe funktioniert. Doch viele Käufer verwenden Toleranzangaben, ohne vollständig zu verstehen, was sie in der Fertigung bedeuten – oder welche Nachweise sie erhalten sollten, um zu bestätigen, dass der Lieferant sie tatsächlich eingehalten hat.
Dieser Leitfaden erklärt die beiden häufigsten Präzisionsreferenzen in der CNC-Bearbeitung – IT6–IT7-Toleranzklassen und 0,005 mm Positioniergenauigkeit — in praktischer Hinsicht, die Ihnen helfen, bessere Beschaffungsentscheidungen zu treffen und Lieferantenkompetenzen sicher zu verifizieren.
IT-Toleranzklassen: Was IT6 und IT7 tatsächlich bedeuten
Das ISO-System der Toleranzklassen (IT-Klassen) definiert die maximal zulässige Abweichung für ein gegebenes Nennmaß. Jede Klasse repräsentiert ein Präzisionsniveau, das mit abnehmender Zahl zunehmend enger wird. Für CNC-gefräste Teile sind IT6 und IT7 die am häufigsten spezifizierten Klassen für Präzisionskomponenten.
| IT-Klasse | Typische Anwendung | Für eine Bohrung Ø50 mm | Für eine Welle Ø100 mm |
|---|---|---|---|
| IT5 | Präzisionslehren, Referenznormale | 0,011 mm | 0,015 mm |
| IT6 | Präzisionspassungen, Lagersitze, kritische Bezüge | 0,016 mm | 0,022 mm |
| IT7 | Allgemeine Präzisionsbearbeitung, Gleitpassungen | 0,025 mm | 0,035 mm |
| IT8 | Standardmäßige kommerzielle Toleranzen | 0,039 mm | 0,054 mm |
Was bedeutet das in der Praxis? Wenn Ihre Zeichnung eine IT6-Toleranz für eine Bohrung Ø50 mm vorschreibt, muss der Lieferant diese Bohrung zwischen 50,000 mm und 50,016 mm halten – ein Fenster von nur 16 Mikrometern. Zum Vergleich: Ein menschliches Haar hat einen Durchmesser von etwa 70 Mikrometern.
Warum IT6 teurer ist als IT7
- Werkzeugverschleiß beschleunigt sich: Das Einhalten von IT6 erfordert häufigere Werkzeugwechsel und strengere Prozesskontrolle, was die Bearbeitungszeit erhöht.
- Prüfintensität steigt: IT6-Merkmale erfordern in der Regel eine CMM-Verifizierung anstelle von Messschiebermessungen, was die Prüfzeit pro Teil erhöht.
- Ausschussrate steigt: Engere Toleranzen bedeuten weniger Spielraum für Prozessschwankungen, sodass mehr Teile bei der Prüfung abgelehnt werden können.
- Anforderungen an die Ausrüstung: Nicht jede CNC-Maschine kann IT6 zuverlässig einhalten. Der Lieferant benötigt Präzisionsausrüstung mit thermischer Kompensation und starrer Werkzeugaufnahme.
Aus diesem Grund erhöht die Spezifikation von IT6 für jede Abmessung – selbst für unkritische Merkmale – die Kosten unnötig. Best Practice ist es, IT6 nur auf funktionale Oberflächen, Lagersitze und kritische Bezüge anzuwenden und IT7 oder IT8 für unkritische Merkmale zu verwenden.
0,005 mm Positioniergenauigkeit: Was das auf einer 5-Achs-Maschine bedeutet
Wenn ein Lieferant 0,005 mm Positioniergenauigkeit auf einem 5-Achs-CNC-Bearbeitungszentrum angibt, bedeutet dies, dass die Maschine das Schneidwerkzeug innerhalb von 5 Mikrometern um das Ziel an einer programmierten Koordinate positionieren kann. Dies ist eine Spezifikation auf Maschinenebene – zu unterscheiden von der Teiletoleranz, die zusätzliche Variationsquellen wie Werkzeugverschleiß, thermische Ausdehnung und Materialrückfederung umfasst.
Positioniergenauigkeit vs. Teiletoleranz: Den Unterschied verstehen
Viele Käufer verwechseln Maschinengenauigkeit mit Teiletoleranz. Sie sind verwandt, aber nicht identisch:
| Faktor | Auswirkung auf die endgültige Teileabmessung |
|---|---|
| Maschinenpositioniergenauigkeit | Die Basislinie – typischerweise 0,005 mm auf einem Präzisions-5-Achs-Zentrum. Dies ist das Best-Case-Szenario. |
| Werkzeugverschleiß | Schneidwerkzeuge verlieren im Laufe der Zeit ihre Kantenschärfe, wodurch sich die Abmessungen allmählich verschieben. Wird durch Werkzeuglebensdauermanagement und Korrektureinstellungen kompensiert. |
| Thermische Ausdehnung | Maschinenstruktur und Werkstück dehnen sich mit Temperaturänderungen aus. Präzisionsmaschinen verwenden Algorithmen zur thermischen Kompensation, um dem entgegenzuwirken. |
| Materialrückfederung | Metalle (insbesondere Aluminium und Edelstahl) federn nach dem Lösen des Bearbeitungsdrucks leicht zurück, was die endgültigen Abmessungen beeinflusst. |
| Werkstückhalteverformung | Spannkraft kann dünnwandige Teile verformen. Die 5-Achs-Bearbeitung reduziert dies, indem sie die Anzahl der Umspannzyklen minimiert. |
Die praktische Schlussfolgerung: Eine Maschine mit 0,005 mm Positioniergenauigkeit kann zuverlässig Teile mit IT6-Toleranzen (0,016 mm für ein Merkmal Ø50 mm) herstellen, da die Maschinengenauigkeit einen ausreichenden Spielraum über der kumulierten Variation aus anderen Faktoren bietet. Aber keine Maschine kann Teile enger als ihre eigene Positioniergenauigkeit herstellen – wenn Ihre Zeichnung also eine echte Position von 0,003 mm vorsieht, müssen Sie bestätigen, dass die Ausrüstung dies liefern kann.
Warum die 5-Achs-Bearbeitung die Toleranzergebnisse verbessert
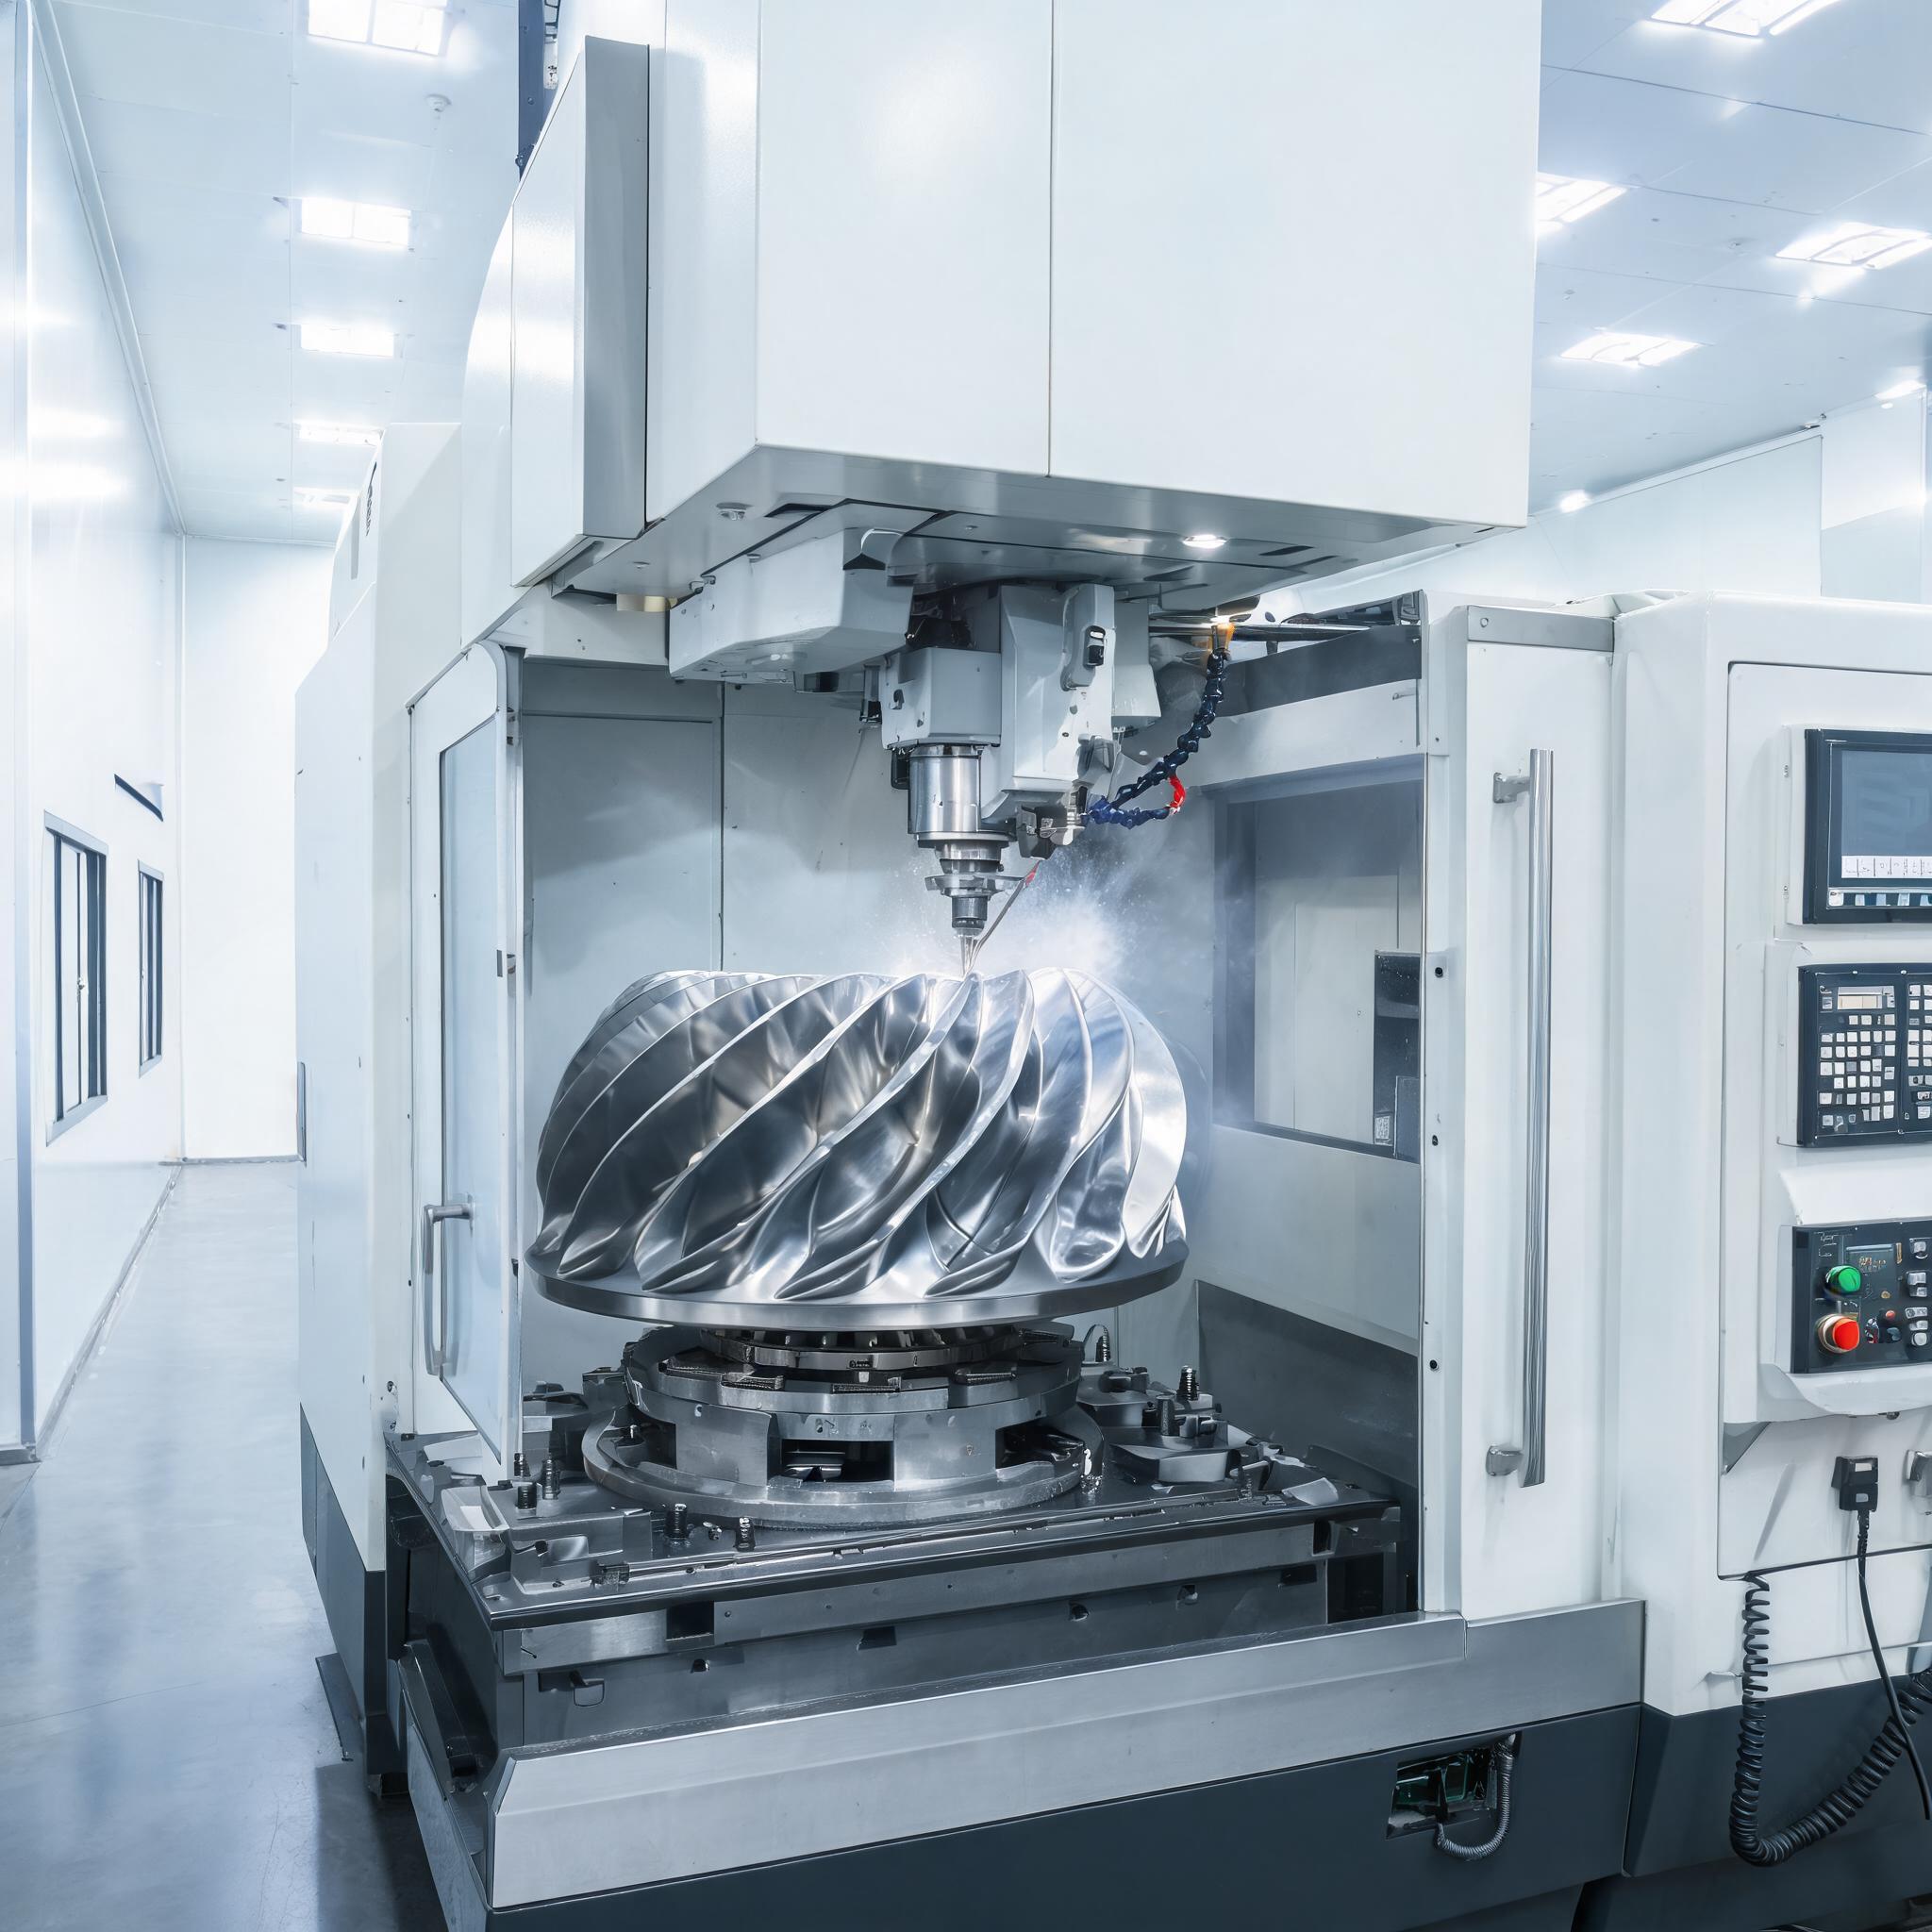
Die 5-Achs-CNC-Bearbeitung dient nicht nur der Bearbeitung komplexer Geometrien – sie wirkt sich direkt auf die Toleranzergebnisse durch einen grundlegenden mechanischen Vorteil aus: weniger Aufspannungen.
Auf einer 3-Achs-Maschine erfordert ein Teil mit Merkmalen auf mehreren Seiten mehrere Aufspannungen (erneutes Spannen des Teils in verschiedenen Ausrichtungen). Jedes erneute Spannen führt einen Positionierfehler ein – typischerweise 0,02–0,05 mm pro Aufspannung. Drei Aufspannungen können 0,06–0,15 mm Toleranzakkumulation ergeben, bevor überhaupt mit dem Schneiden begonnen wird.
Auf einer 5-Achs-Maschine kann das Teil oft in einer einzigen Aufspannung fertiggestellt werden. Die Rotationsachsen (A/B oder C) orientieren das Schneidwerkzeug neu, ohne das Teil zu lösen. Das bedeutet:
- Bezugsintegrität bleibt erhalten: Alle Merkmale werden von derselben Referenz aus bearbeitet, wodurch Umspannfehler eliminiert werden.
- Toleranzakkumulation wird minimiert: Mit einer Aufspannung bleibt der kumulative Positionierfehler auf der nativen Genauigkeit der Maschine (0,005 mm), nicht einem Vielfachen davon.
- Oberflächengüte ist konsistenter: Die Kontinuität des Werkzeugpfads über Merkmale hinweg erzeugt eine gleichmäßige Oberflächengüte ohne sichtbare Aufspannungsübergänge.
- Lieferzeit ist kürzer: Weniger Aufspannungen bedeuten weniger Maschinenbelegungen und weniger Wartezeit zwischen den Arbeitsgängen.
Für Teile mit kritischen Merkmalen auf mehreren Seiten – wie Turbinenschaufeln, Laufräder, Strukturhalterungen und kundenspezifische Verteiler – ist die 5-Achs-Bearbeitung kein Luxus, sondern eine Toleranzstrategie.
Toleranzen in den Bearbeitungsprozessen von ChunTian
Bei Zhuhai ChunTian umfassen unsere Bearbeitungsfähigkeiten mehrere Prozesse, die jeweils unterschiedliche Toleranzeigenschaften aufweisen:
| Prozess | Standardtoleranz | Ausrüstung | Prüfmethode |
|---|---|---|---|
| CNC-Drehen | IT6–IT7 | Präzisions-CNC-Drehmaschinen (Stangen- und Futterbearbeitung) | SPC-Daten, FAI-Bericht, CMM-Verifizierung |
| 3-Achs-CNC-Fräsen | IT7 als Standard; IT6 auf Anfrage | Vertikale Bearbeitungszentren | CMM, Messschieber, Mikrometer |
| 5-Achs-CNC-Bearbeitung | 0,005 mm Positioniergenauigkeit | 5-Achs-Simultanbearbeitungszentrum | CMM-Verifizierung gegen CAD-Modell |
| Flachschleifen | Oberflächengüte Ra 0,4–0,8 µm | Präzisions-Flachschleifmaschine | Oberflächenrauheitsmessgerät |
Was Sie Ihren Lieferanten über Toleranzen fragen sollten
Bei der Bewertung eines CNC-Bearbeitungslieferanten helfen Ihnen diese Fragen zu verifizieren, dass seine Toleranzangaben durch Prozessfähigkeit gestützt werden – nicht nur durch Marketing:
- Was ist Ihre Standardtoleranz für CNC-Drehen und -Fräsen? -> Sie sollten IT6–IT7 für Präzisionsarbeit hören. Wenn die Antwort „es kommt darauf an“ lautet, fragen Sie nach konkreten Zahlen.
- Welche Positioniergenauigkeit erreicht Ihre 5-Achs-Maschine? -> Achten Sie auf einen spezifischen Mikrometerwert (z. B. 0,005 mm). Vage Antworten wie „sehr präzise“ sind nicht messbar.
- Wie verifizieren Sie Toleranzen an meinen Teilen? -> Der Lieferant sollte CMM-Prüfung, SPC-Daten und Erstmusterprüfberichte anführen – nicht nur Sichtprüfungen.
- Können Sie einen Beispiel-Prüfbericht für ein ähnliches Teil bereitstellen? -> Ein echter KMG-Bericht mit Maßmerkmalen, Nennwerten und Messwerten ist der stärkste Nachweis.
- Wie handhaben Sie die thermische Kompensation? -> Präzisionslieferanten sollten über ein System zur Kontrolle der Wärmeausdehnung verfügen – sei es durch Maschinenkompensation, kontrollierte Werkstatttemperatur oder Planungsstrategien.
- Wie ist Ihr Prozess zur Bewertung von Toleranzrisiken? -> Vor der Angebotserstellung sollte der Lieferant Ihre Zeichnung prüfen und Merkmale kennzeichnen, die schwer zu erreichen sind – nicht einfach den Auftrag annehmen und Probleme erst während der Produktion entdecken.
Warnsignale bei Toleranzangaben
Seien Sie vorsichtig, wenn ein Lieferant diese Behauptungen ohne Belege aufstellt:
- „Wir können jede Toleranz einhalten.“ -> Kein Lieferant kann jede Toleranz einhalten. Ein glaubwürdiger Lieferant sagt Ihnen, was er erreichen kann und wo die Grenzen liegen.
- „Alle unsere Maschinen sind hochpräzise.“ -> Fragen Sie nach konkreten Maschinenmodellen und deren veröffentlichten Positioniergenauigkeits-Spezifikationen.
- „Wir prüfen jedes Teil.“ -> Fragen Sie nach dem Verfahren. Eine 100-%-Prüfung mit einem Messschieber ist nicht gleichbedeutend mit einer KMG-Verifikation anhand eines CAD-Modells.
- „Toleranzen sind kein Problem.“ -> Toleranzen sind immer eine Überlegung wert. Ein Lieferant, der sie ohne Prüfung abtut, bewertet Ihre Zeichnung nicht.
Dokumentation, die das Einhalten von Toleranzen belegt
Wenn Sie eine Sendung mit Präzisionsbearbeitung erhalten, sollte Ihr Lieferant Dokumentationen bereitstellen, die das Einhalten der Toleranzen belegen – nicht nur eine Packliste:
- KMG-Prüfbericht: Maßliche Verifizierung kritischer Merkmale anhand des CAD-Modells mit Nenn-, Ist- und Abweichungswerten.
- Erstmusterprüfbericht (FAI): Eine dokumentierte Prüfung des ersten gefertigten Teils, verifiziert anhand der Zeichnung.
- SPC-Daten für kritische Merkmale: Regelkarten, die die Prozessstabilität über die Produktionsserie zeigen – und damit belegen, dass die Toleranz eingehalten wurde, nicht nur beim ersten Teil erreicht wurde.
- Fähigkeitsindizes (Cpk/Ppk): Statistische Nachweise, dass der Prozess zuverlässig innerhalb des vorgegebenen Toleranzbereichs produzieren kann.
- Materialzertifikate mit Rückverfolgbarkeit: Werkszeugnisse mit Schmelznummern, die jeder Sendung zugeordnet sind, nicht generische Materialdatenblätter.
Wie ChunTian Präzision über alle Prozesse hinweg liefert
Die Zhuhai ChunTian Machine Technology Co., Ltd. liefert seit 2009 Präzisionsblechbearbeitung und CNC-Bearbeitungslösungen. Unser Qualitätssystem basiert auf IATF 16949:2016, mit zusätzlichen Zertifizierungen wie ISO 9001, ISO 14001:2015, ISO 13485:2016 und ASME-Autorisierung.
Unsere Bearbeitungskapazitäten umfassen CNC-Drehen (Toleranzstandard IT6–IT7), 3-achsiges und 5-achsiges CNC-Fräsen (0,005 mm Positioniergenauigkeit bei 5-Achsen) und Präzisionsblechbearbeitung mit der TRUMPF TruMatic 6000 und der Amada-Stanzmaschine. Jedes Projekt beginnt mit einer Zeichnungsprüfung und Toleranzrisikobewertung, und jede Sendung enthält Maßprüfdaten, Materialzertifikate und QC-Fotopakete.
Für einen vollständigen Überblick über unsere Mehrachsen-Bearbeitungskapazitäten lesen Sie unseren Leitfaden zur 5-Achsen-Bearbeitung. Um spezifische Dienstleistungen zu erkunden, besuchen Sie unsere Seiten zu 5-Achsen-CNC-Bearbeitung und CNC-bearbeitete Teile .
Haben Sie eine Zeichnung mit engen Toleranzen? Holen Sie sich eine Machbarkeitsprüfung und Toleranzrisikobewertung.
Fordern Sie ein Bearbeitungsangebot mit KMG-Daten an