
Aussparungen, die an der falschen Stelle ankommen
Wenn Schneiden und Umformen in verschiedenen Betrieben stattfinden, verschiebt die kumulierte Toleranzkette Ihre Anschlussaussparungen und Montagelöcher — und die Komponenten passen nicht mehr.
Lösung · Blechbearbeitung
Ein Gehäuse ist nie ein einzelner Prozess — es ist Schneiden, Umformen, Schweißen und Veredeln, kombiniert mit Ihren Aussparungen, Hardware und Toleranzen. Wir führen alle Schritte unter einem Dach aus, damit die gelieferte Box der von Ihnen freigegebenen Zeichnung entspricht und nicht einem Kompromiss zwischen vier Unterauftragnehmern.
Wenn Schneiden und Umformen in verschiedenen Betrieben stattfinden, verschiebt die kumulierte Toleranzkette Ihre Anschlussaussparungen und Montagelöcher — und die Komponenten passen nicht mehr.
Geschweißte Rahmen und Boxen verziehen sich, wenn der Wärmeeintrag unkontrolliert ist, sodass Türen durchhängen und Dichtungen undicht werden, lange bevor das Produkt versandt wird.
Beschichtung, die über Grate und Dellen aufgetragen wird, sieht auf Fotos gut aus und versagt bei der Installation, was vor Ort Nacharbeit kostet.
Jedes Gehäuseprojekt beginnt mit einer Zeichnungsprüfung, bei der Aussparungspositionen, Schweißfolgen und Veredelungsumfang in den Prüfplan aufgenommen werden. Laserschneiden und Stanzen legen die Geometrie fest, Gesenkbiegen und Roboterschweißen kontrollieren den Verzug, und Erstmuster werden vor der Chargenfreigabe geprüft — unter einem Dach und nach demselben Plan.
TRUMPF TruMatic 6000 kombiniertes Laser-Stanzen schneidet Paneele und Aussparungen mit hoher Kantenqualität.
Gesenkbiegen mit geplanten Biegefolgen hält Flanschwinkel über eine Charge hinweg reproduzierbar.
Laser-, Lichtbogen-, TIG/MIG- und Punktschweißroboter kontrollieren den Wärmeeintrag an Rahmen und Nähten.
Entgraten, Beschichten und Hardware-Montage werden innerhalb desselben Prüfplans eingeplant.
Wählen Sie die Gehäusefamilie, um den Fertigungsschwerpunkt und die Checkliste zu sehen, die unser Engineering-Team in der Zeichnungsphase prüft. Der endgültige Umfang wird im Angebot bestätigt.
Paneele, Türen und Rückwände mit präzisen Aussparungs-Arrays; Türrahmen geschweißt für Planheit und Dichtungskontakt.
Aussparungsplan vs. Komponentenlayout, Türspalttoleranzen, Positionen der Erdungsbolzen, Oberflächenfarbe und -struktur.
Typische Anwendungsbeispiele auf Basis unseres dokumentierten Workflows. Käuferrollen sind anonymisiert; Ergebnisse hängen von den Projektspezifika ab.
Beispiele für Käuferfeedback, die auf unserer Standarddokumentation und Workflow-Nachweisen basieren; die Ergebnisse verweisen auf prüfbare Unterlagen.
“Die Erstmusterprüfung hat eine Aussparungsverschiebung erkannt, bevor die Charge lief — diese eine Freigabe hat uns eine Montagewoche gespart.”
Steuerungshersteller, der Schaltschränke über eine Branchenempfehlung bezieht
Nachprüfbares Ergebnis: Erstmusterfreigabeschleife vor Chargenfreigabe im referenzierten Projekt abgeschlossen
Quellentyp: FAI-Bericht und Musterfreigabeunterlage liegen vor
“Lochmuster passen jetzt über Lieferungen hinweg, sodass unsere Montagevorrichtungen keine Anpassung mehr benötigen.”
Telekom-Integrator, der Rack- und Paneelversorgung konsolidiert
Nachprüfbares Ergebnis: Wiederholbestellungen laufen mit Eingangsprüfung auf Stichprobenebene
Quellentyp: Eingangsprüfungsunterlagen und QC-Fotopakete liegen vor
“Die Schweißplanheit wurde am Erstmuster geprüft und dokumentiert, was unser Auditor ohne Nachfragen akzeptierte.”
Energiekäufer, der Gehäuse zu einer bestehenden Bearbeitungsbestellung hinzufügt
Nachprüfbares Ergebnis: FAT-Dokumentation zur referenzierten Lieferung bereitgestellt
Quellentyp: FAT-Aufzeichnung und Versandcheckliste liegen vor
Die unten aufgeführten Zertifizierungen werden von der Zhuhai ChunTian Machine Technology Co.,Ltd. gehalten. Details zu Geltungsbereich und Gültigkeit sind auf Anfrage zusammen mit den Zertifikatsdokumenten erhältlich.
Seit 2009 tätig mit mehr als 15 Jahren Erfahrung in Präzisionsblechbearbeitung und CNC-Bearbeitung.
300–1.000 Mitarbeitende und ein Jahresumsatz von USD 30–150 Millionen, mit Laserzuschnitt, Stanzen, Biegen, Schweißen und Zerspanung unter einem Dach.
Das Engineering-Team verwandelt Zeichnungen in angebotsfertige technische Unterlagen mit Hinweisen zu Toleranzrisiken, Prüfplänen und DFM-Empfehlungen.
TRUMPF TruMatic 6000 kombinierte Laser-Stanzlinie, Amada-Revolverstanzen und ein Dutzend Schweißroboter für Laser-, Lichtbogen-, TIG/MIG- und Punktschweißen.
Langfristige Lieferbeziehungen mit Maschinenimporteuren, Distributoren und EPC-Einkäufern.
Wir bedienen Maschinenimporteure, Distributoren und EPC-Einkäufer weltweit.
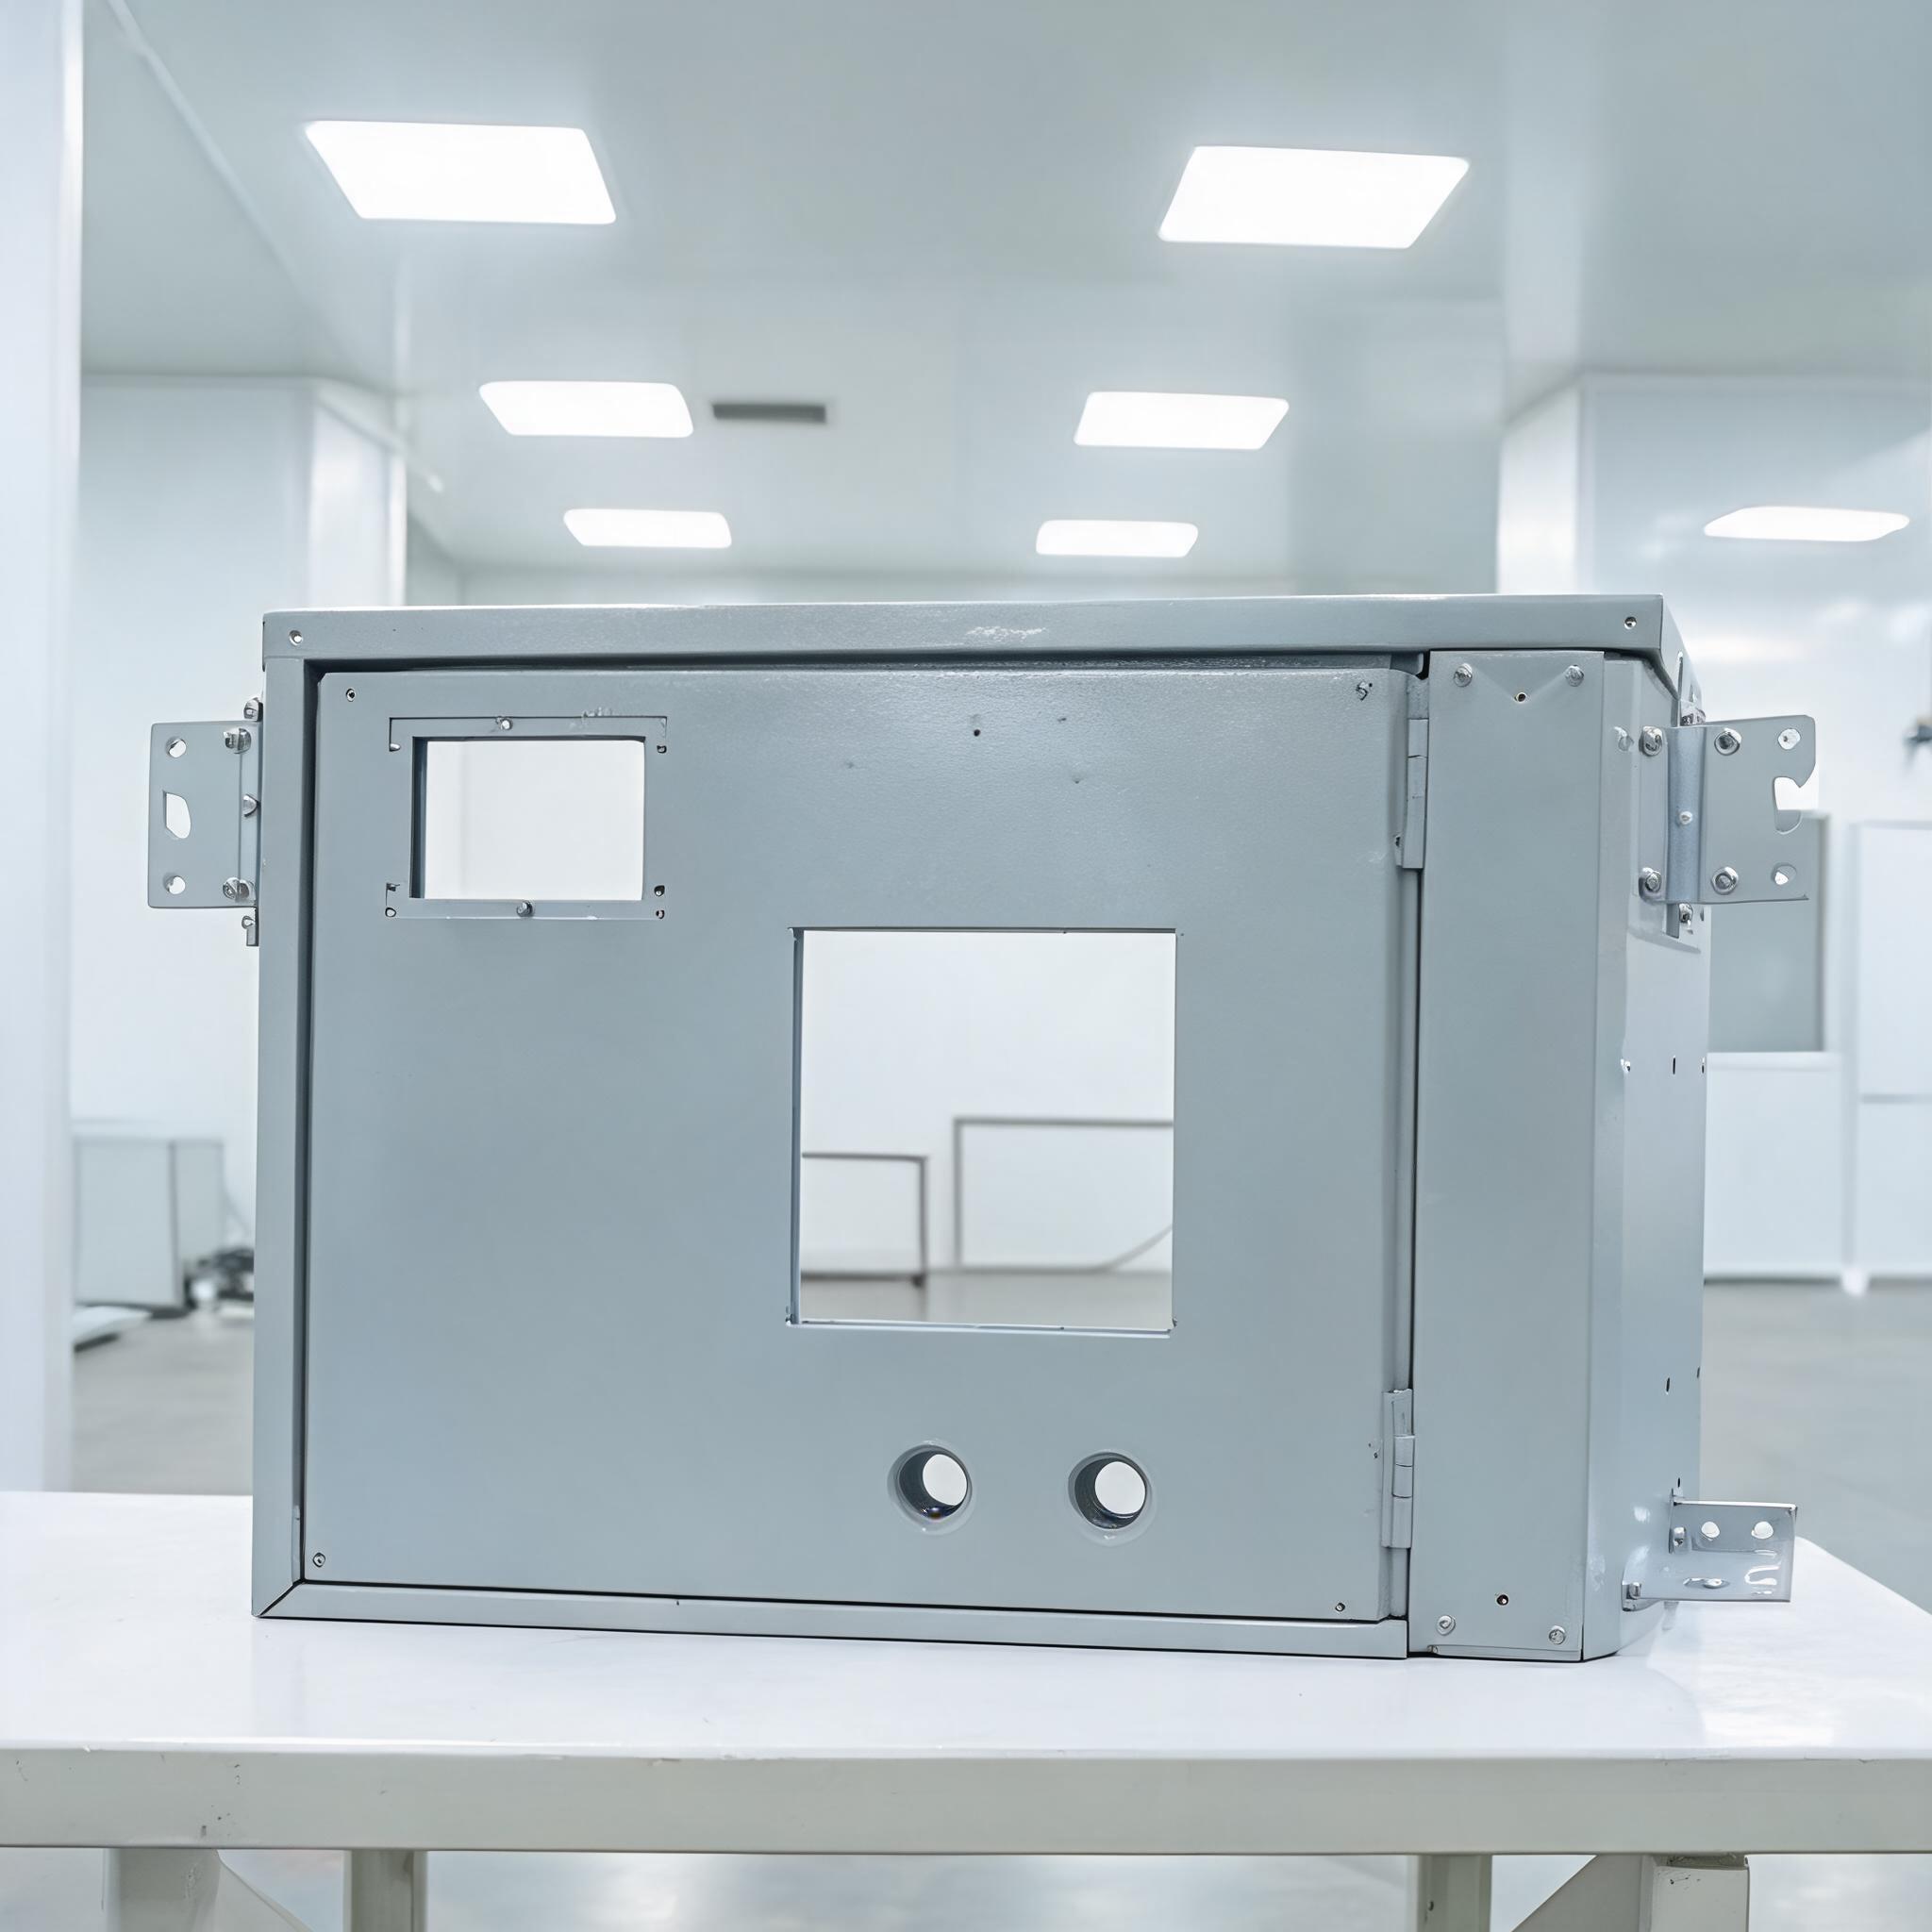
Komplette Blechgehäuse-Fertigung – Laserschneiden, Stanzen, Biegen und Schweißen in einer Einrichtung. Elektroschränke, Bedienfelder, Gerätegehäuse. IATF 16949 zertifiziert.
Service ansehen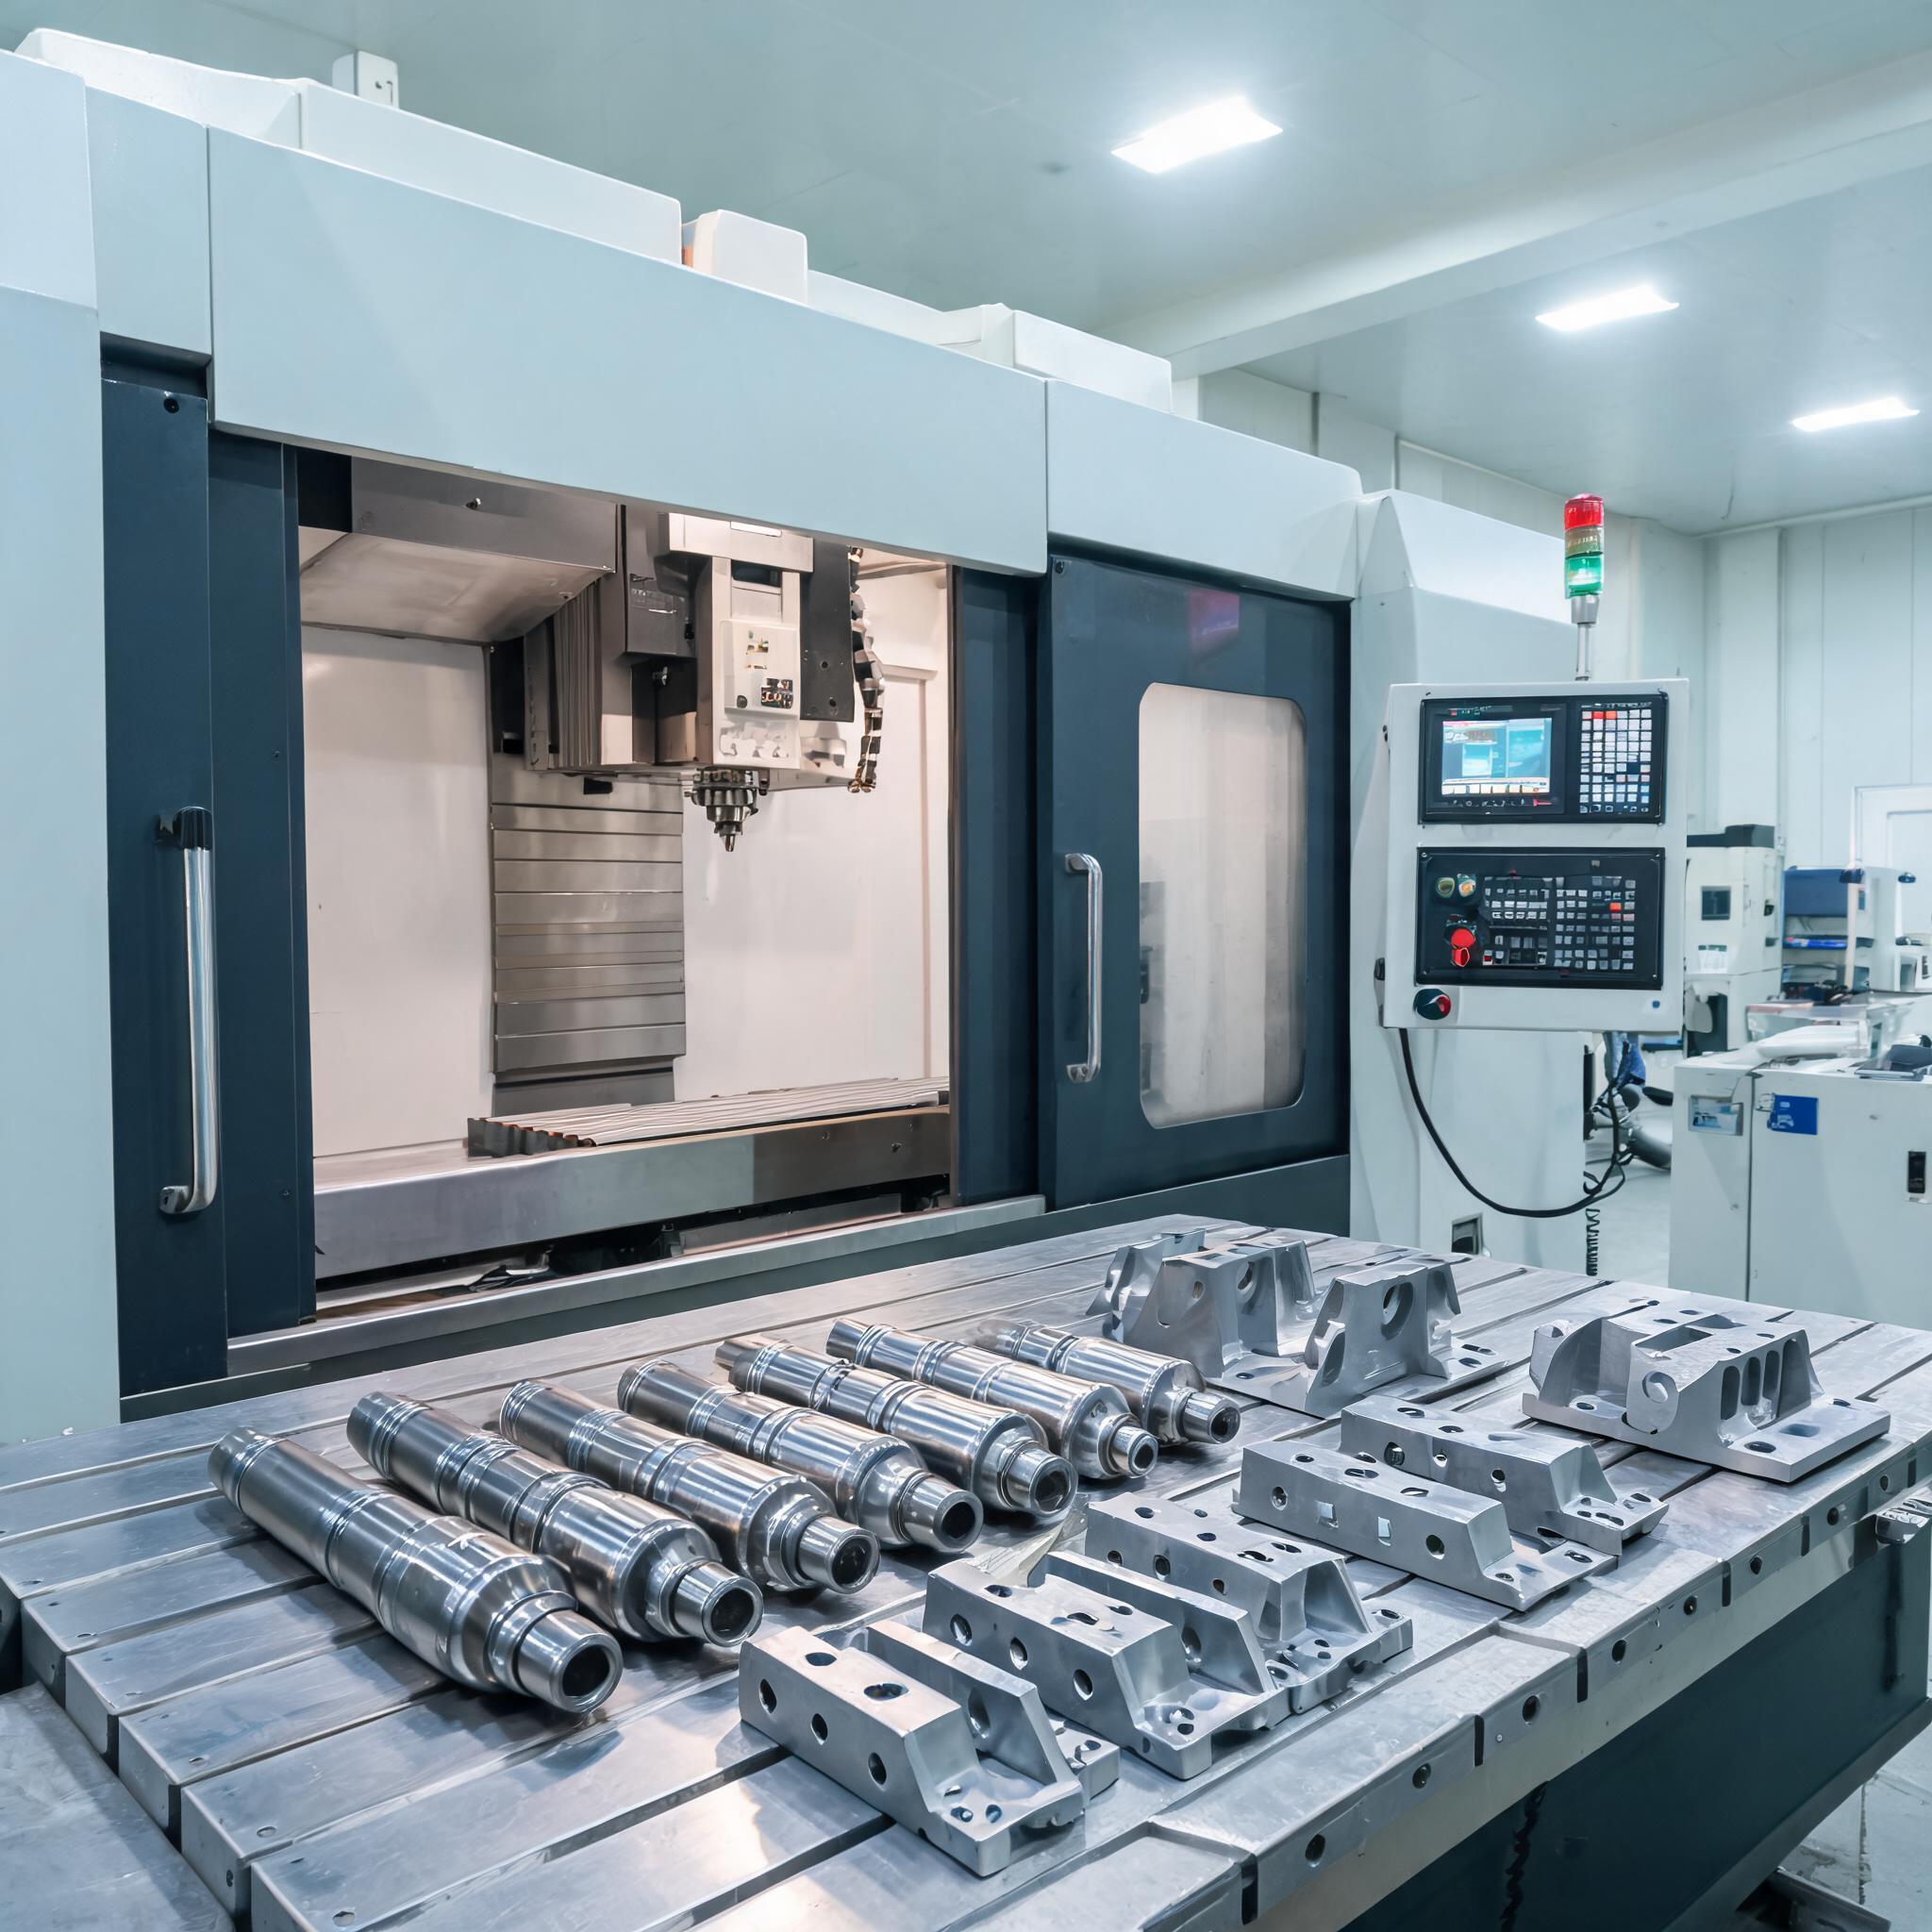
Multi-Prozess-Präzisions-CNC-Bearbeitung, die Drehen, Fräsen, Bohren und Gewindeschneiden unter einem Dach vereint. IATF-16949-zertifizierte schlüsselfertige Lösung für Industriekäufer.
Service ansehenZeichnungen mit Aussparungsplänen, Material und Dicke, Oberflächenanforderungen und Zielmenge. Unser Engineering-Team antwortet mit einer angebotsreifen technischen Datei.
Ja — Aussparungspositionen werden in der Zeichnungsphase geprüft und an Erstmustern vor der Chargenfreigabe verifiziert.
Schweißfolgen werden bei der Zeichnungsprüfung geplant, Roboterschweißen kontrolliert den Wärmeeintrag, und die Planheit wird an Erstmustern geprüft.
Entgraten, Beschichten und Hardware-Montage werden innerhalb desselben Prüfplans eingeplant, wobei der Umfang im Angebot schriftlich festgehalten wird.
Vormontage- und Endmontagedienstleistungen sind verfügbar; Umfang und Verpackung werden im Angebot und in der Versandcheckliste bestätigt.
Senden Sie Ihre Zeichnungen, Zielmenge und Anwendung. Mit dem Absenden dieses Formulars werden der Lösungsname und die URL dieser Seite an unser Vertriebsteam übermittelt, sodass Sie den Kontext nicht wiederholen müssen.