Kundenspezifische CNC-Fräsdienstleistungen
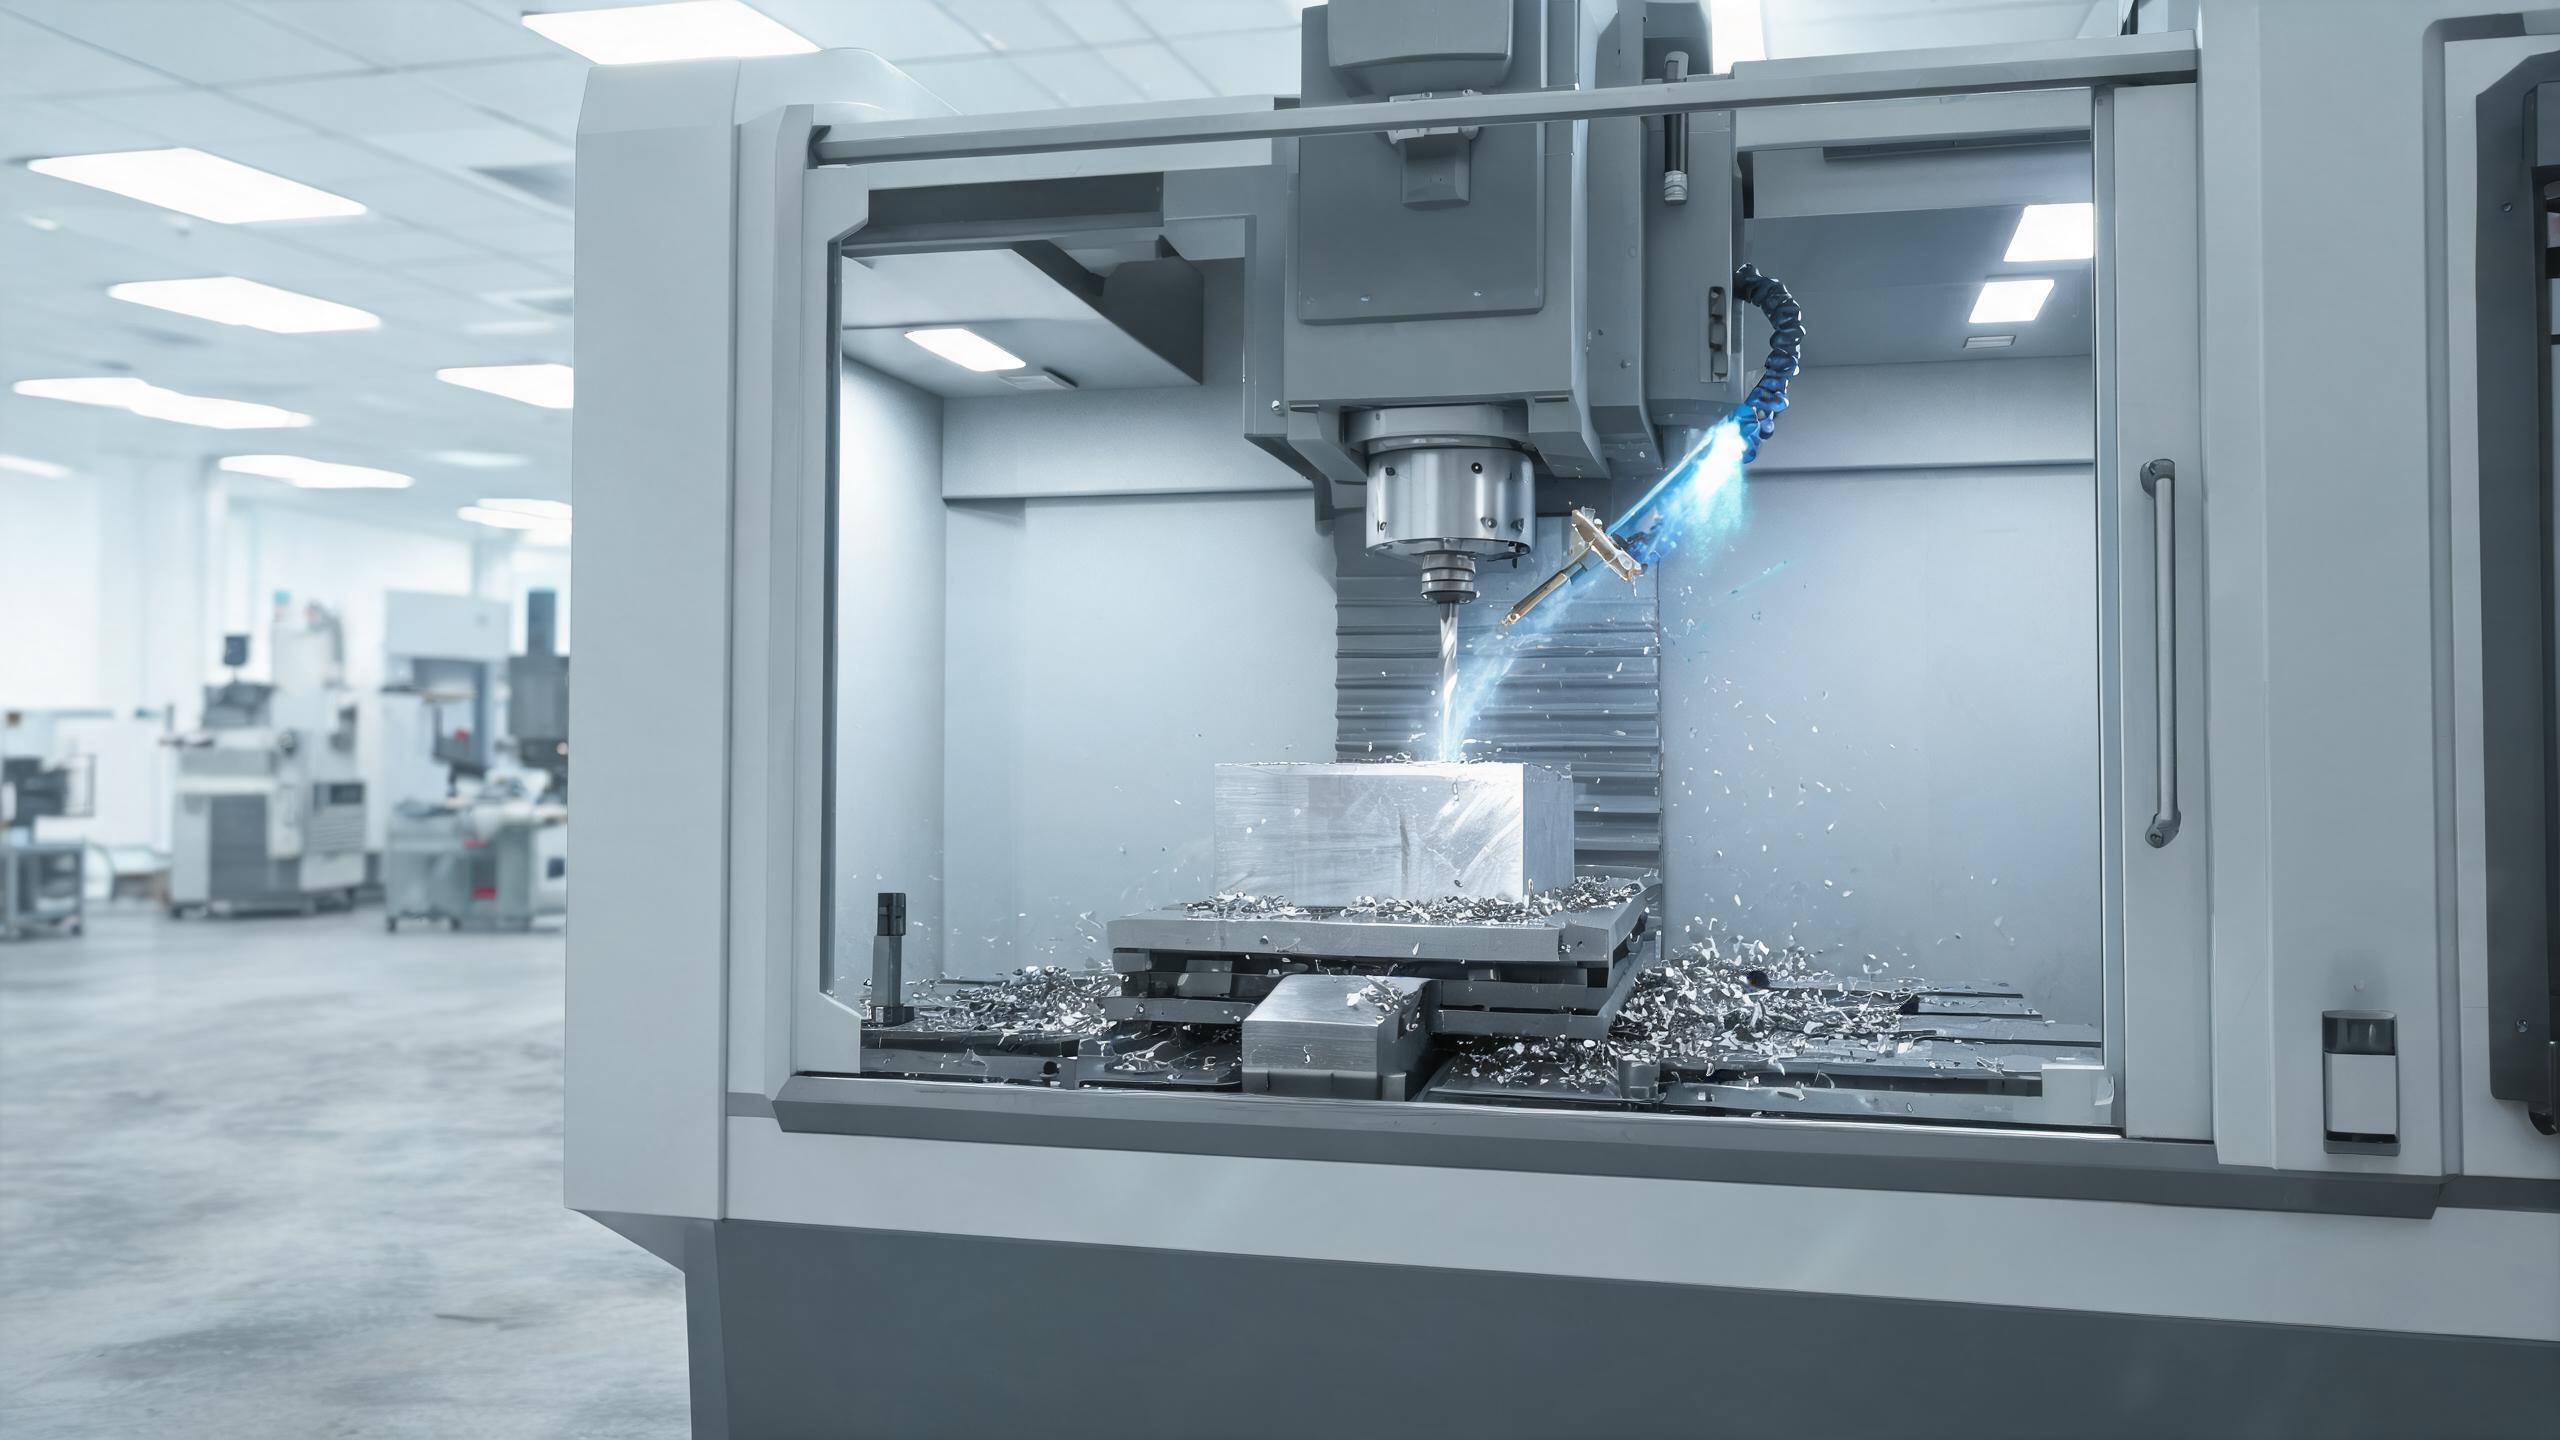
Kundenspezifische 3-Achs-CNC-Fräsdienstleistungen für präzisionsgefertigte Komponenten. Vertikalfräsen für Halterungen, Gehäuse, Vorrichtungen und Kühlkörper. IATF 16949-zertifiziertes Werk für globale Maschinenkäufer.
RFQ-Datei sendenProduktdetail
Kundenspezifische CNC-Fräsbearbeitung für präzisionsbearbeitete Komponenten
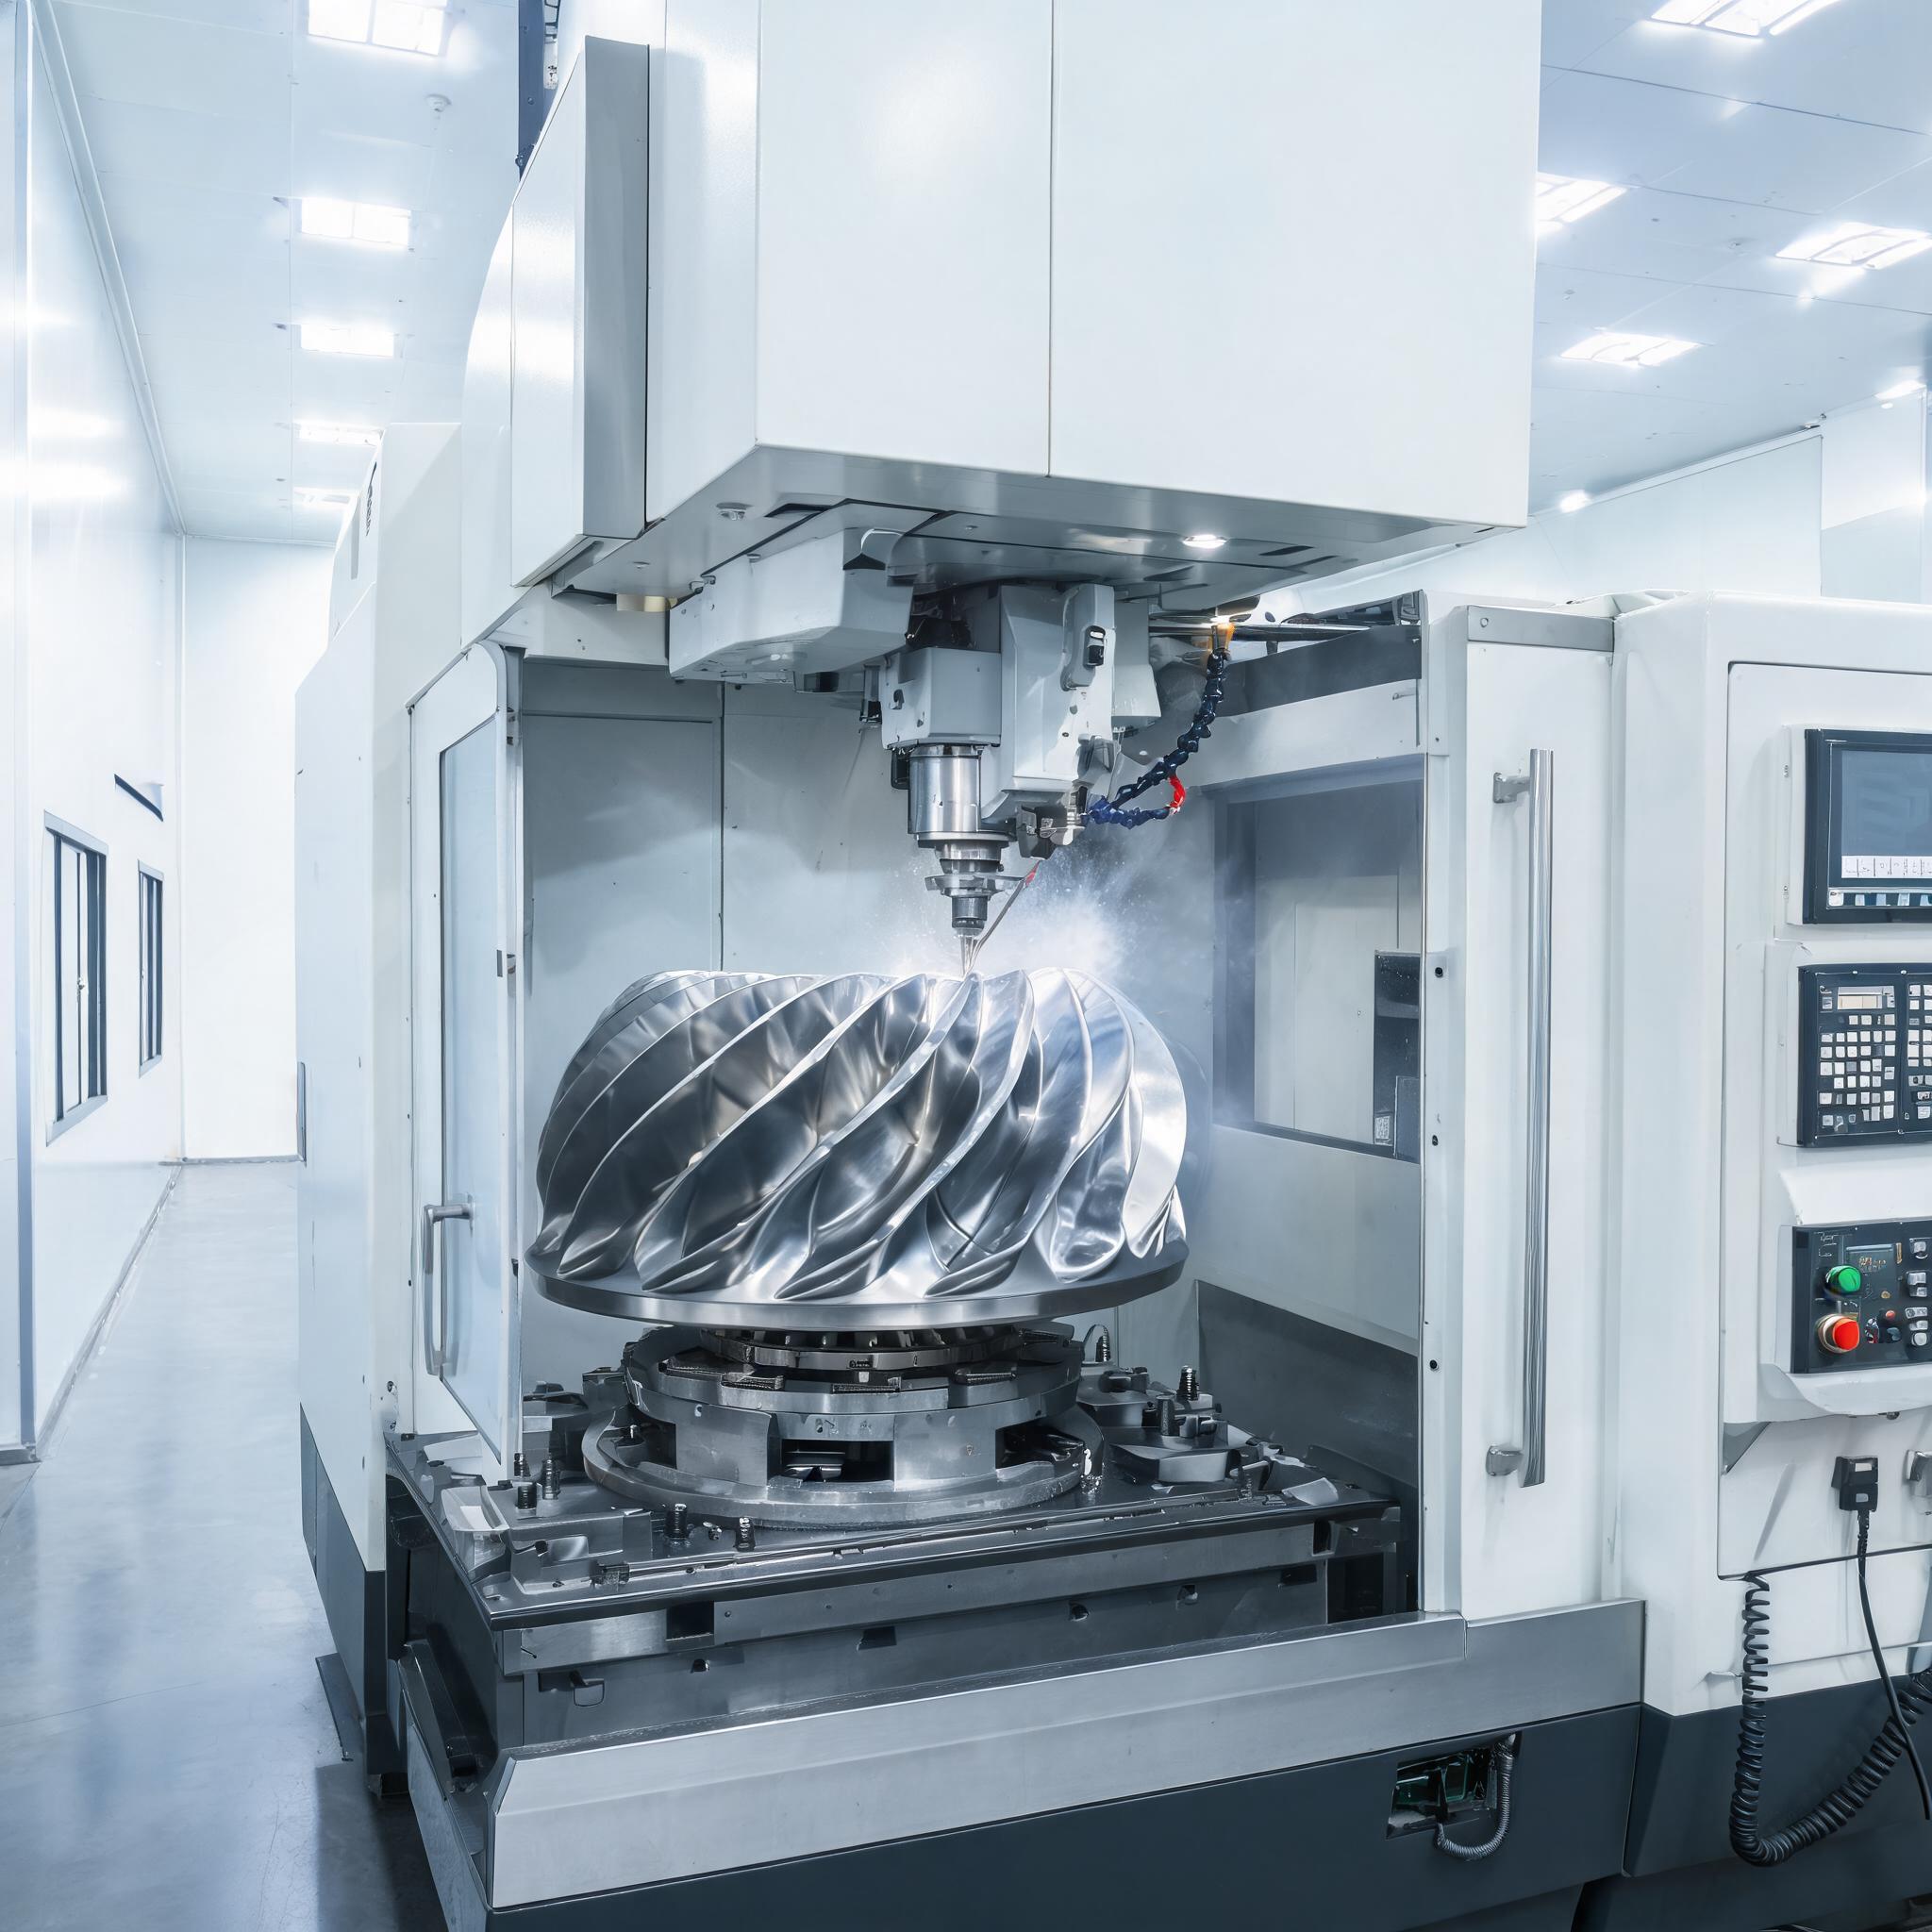
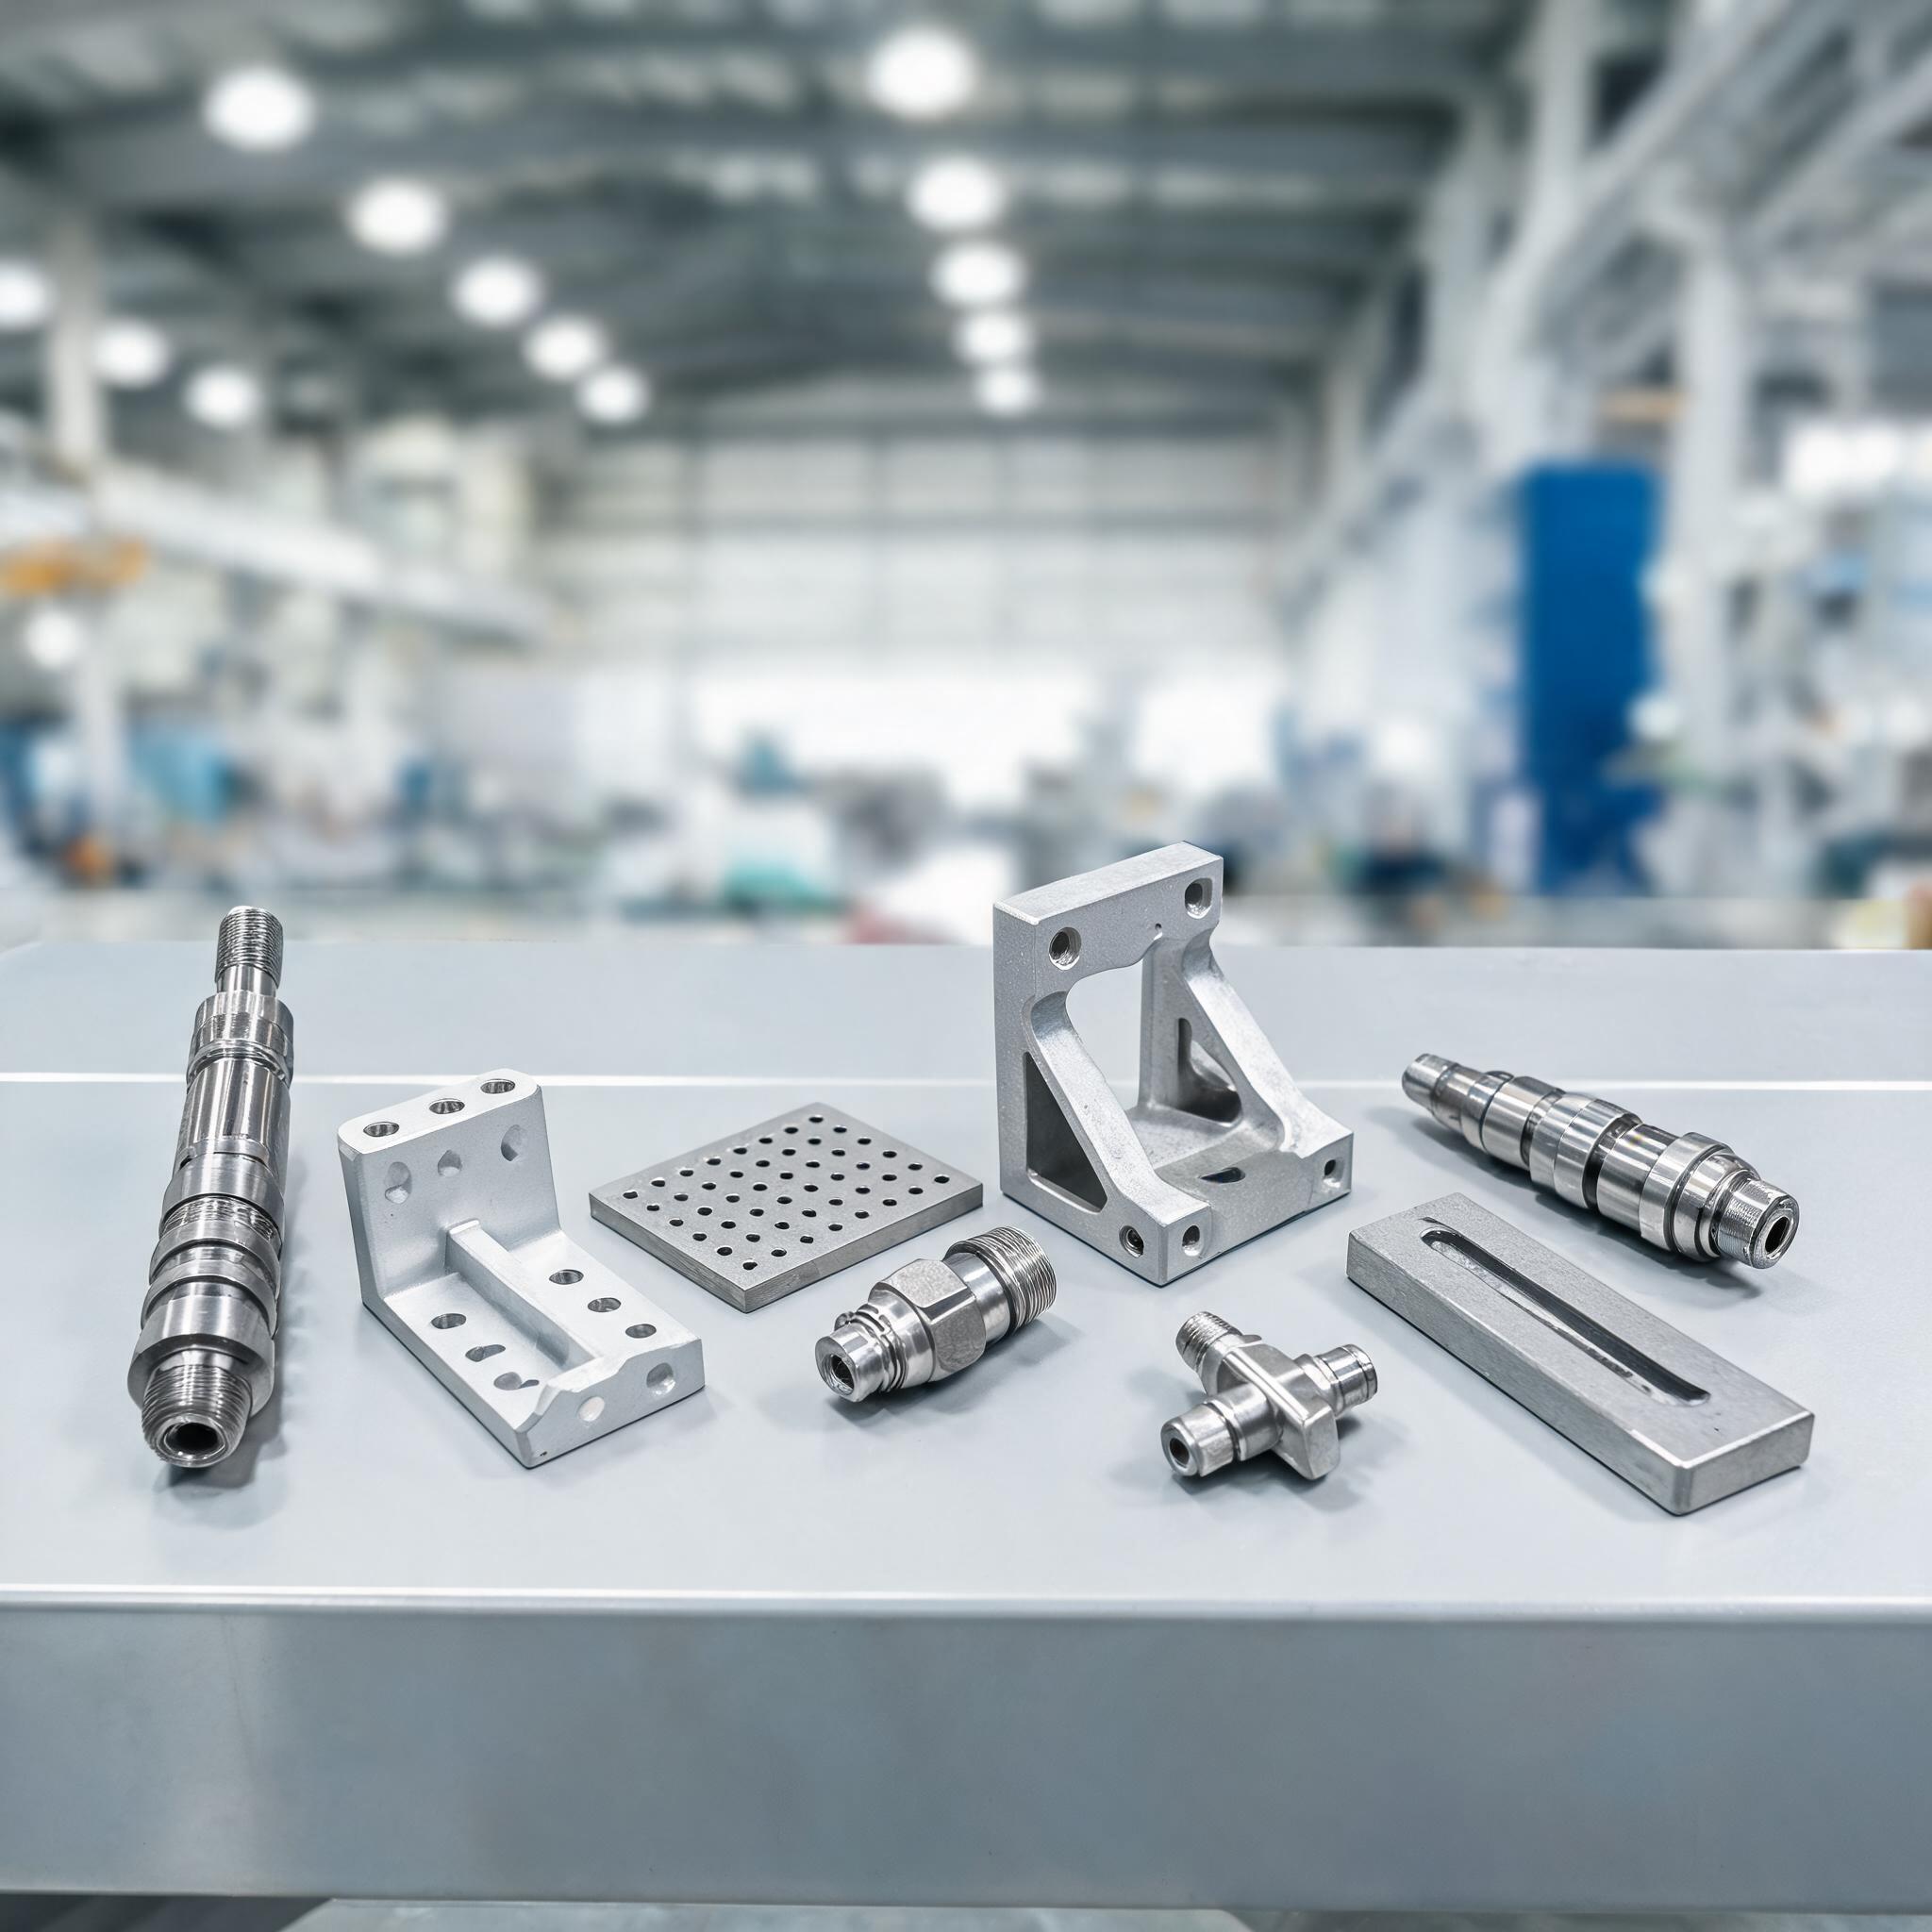
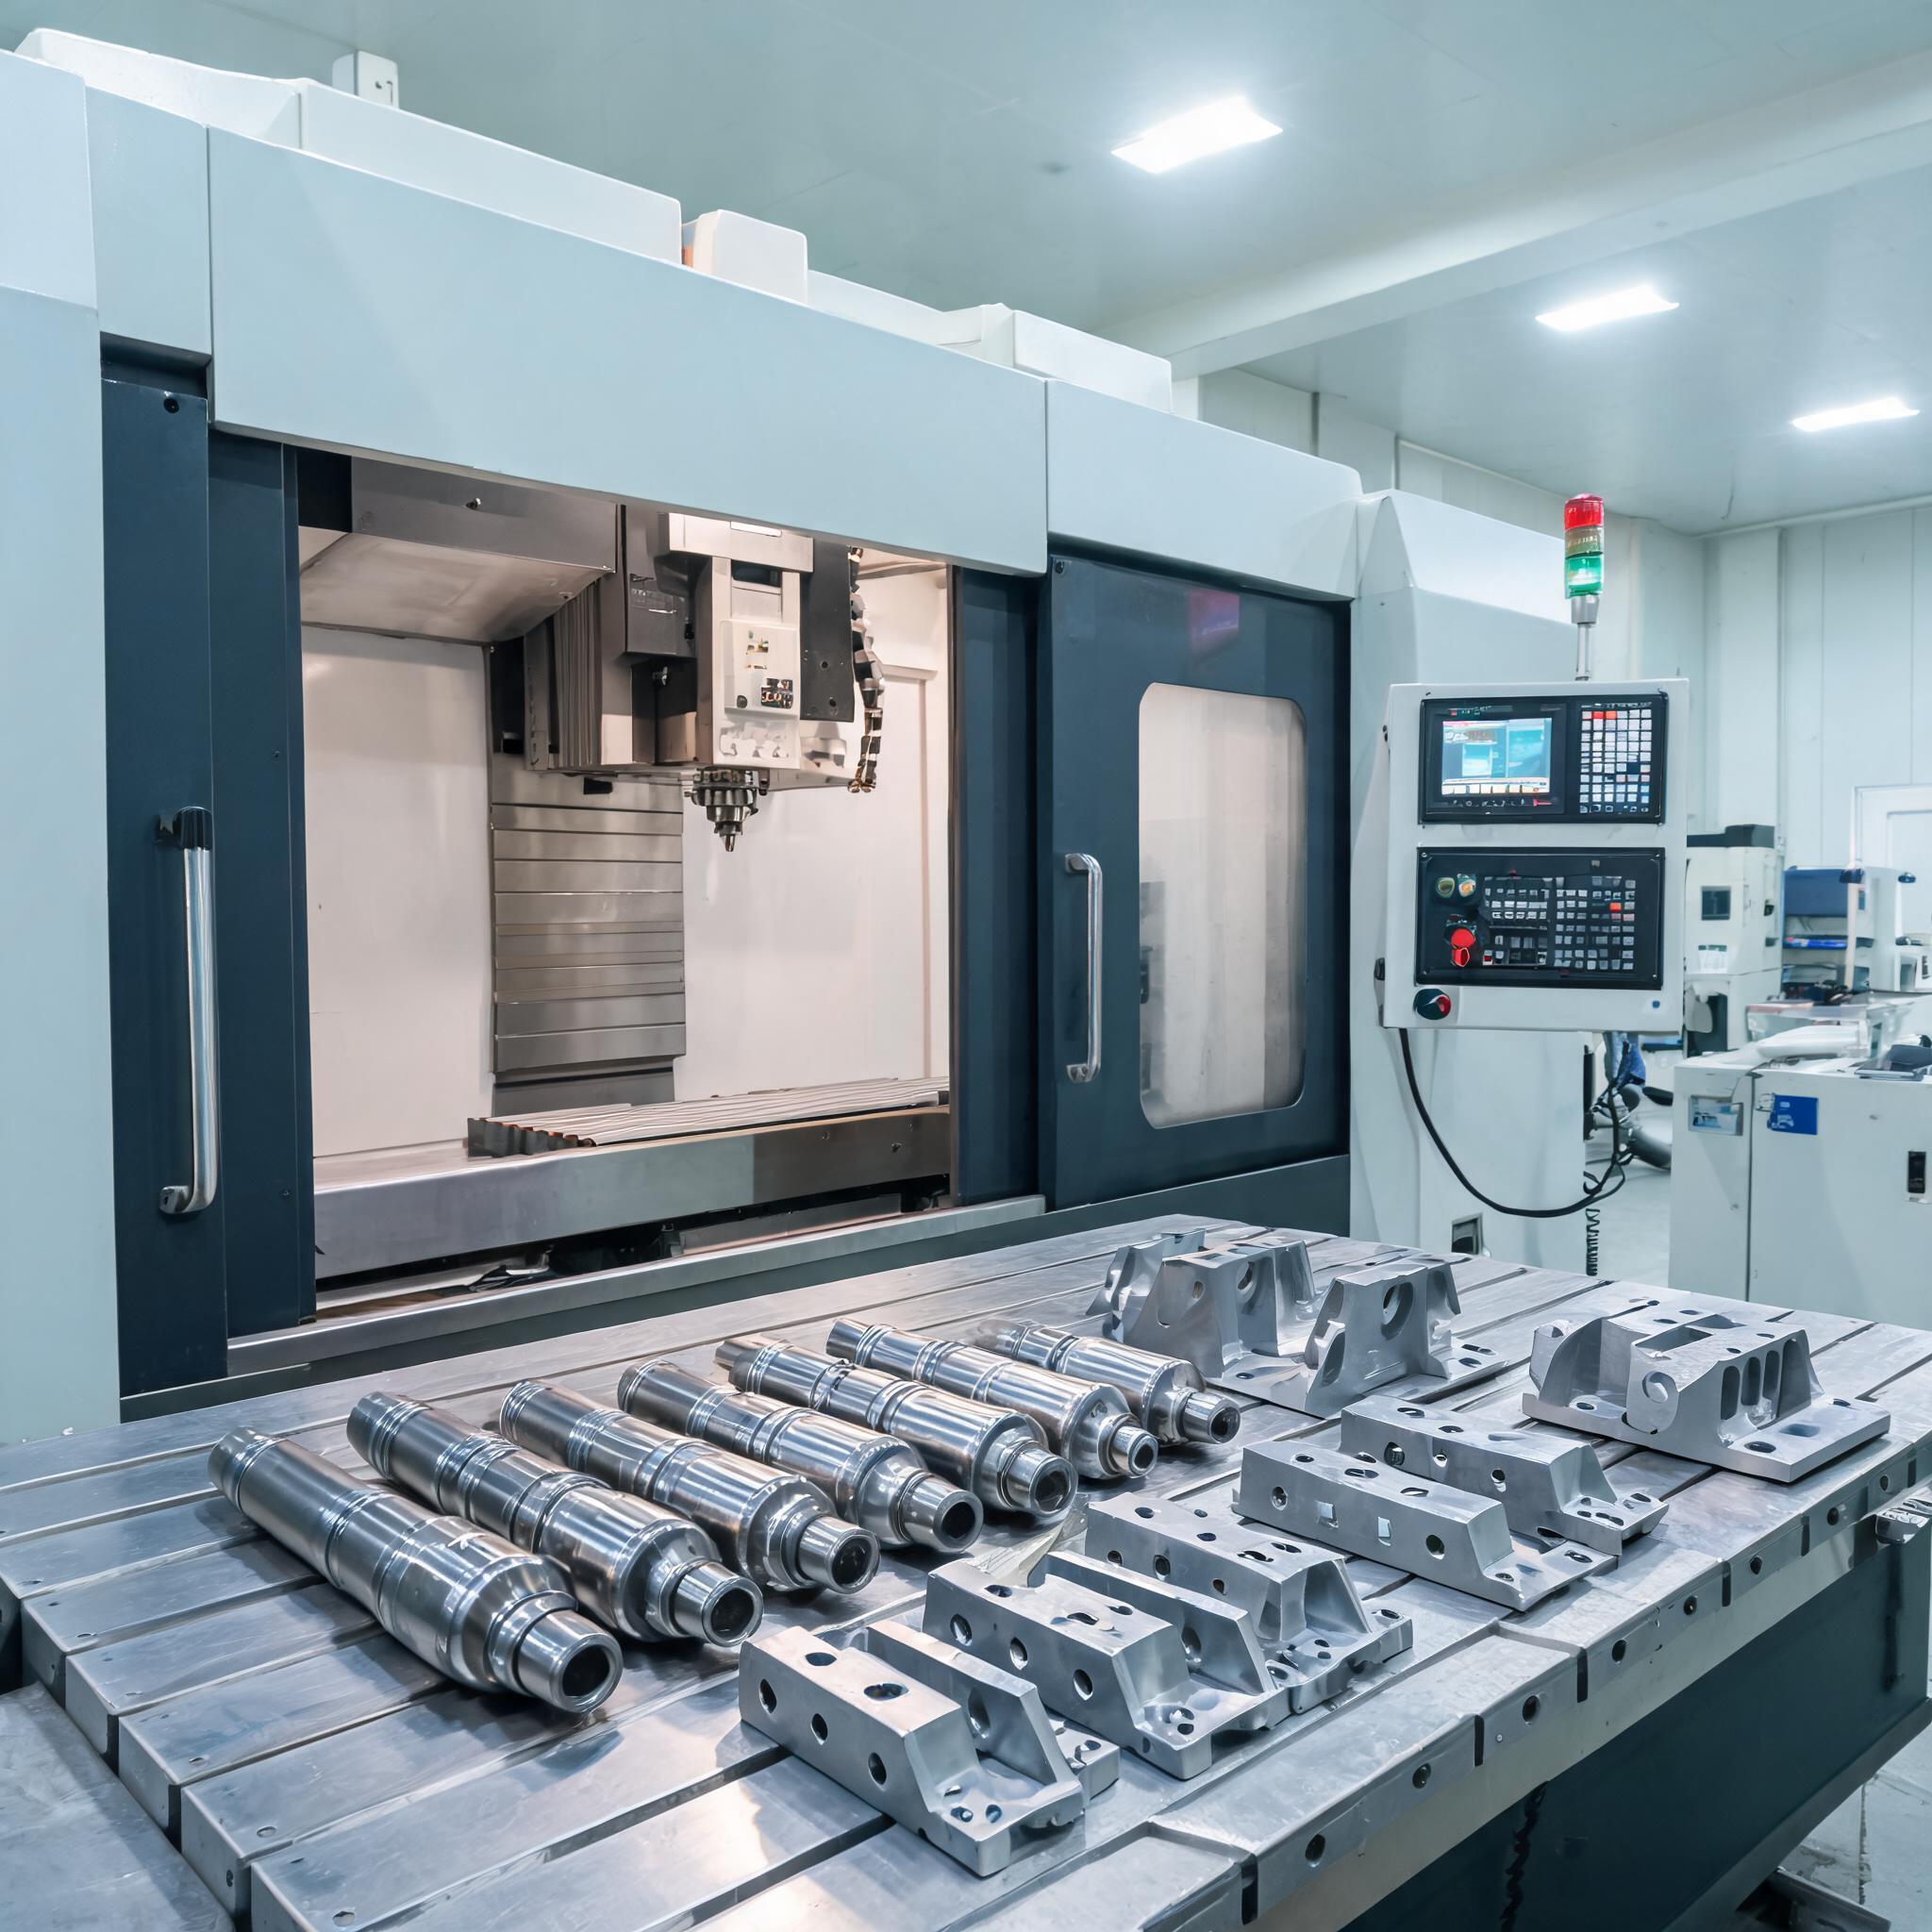
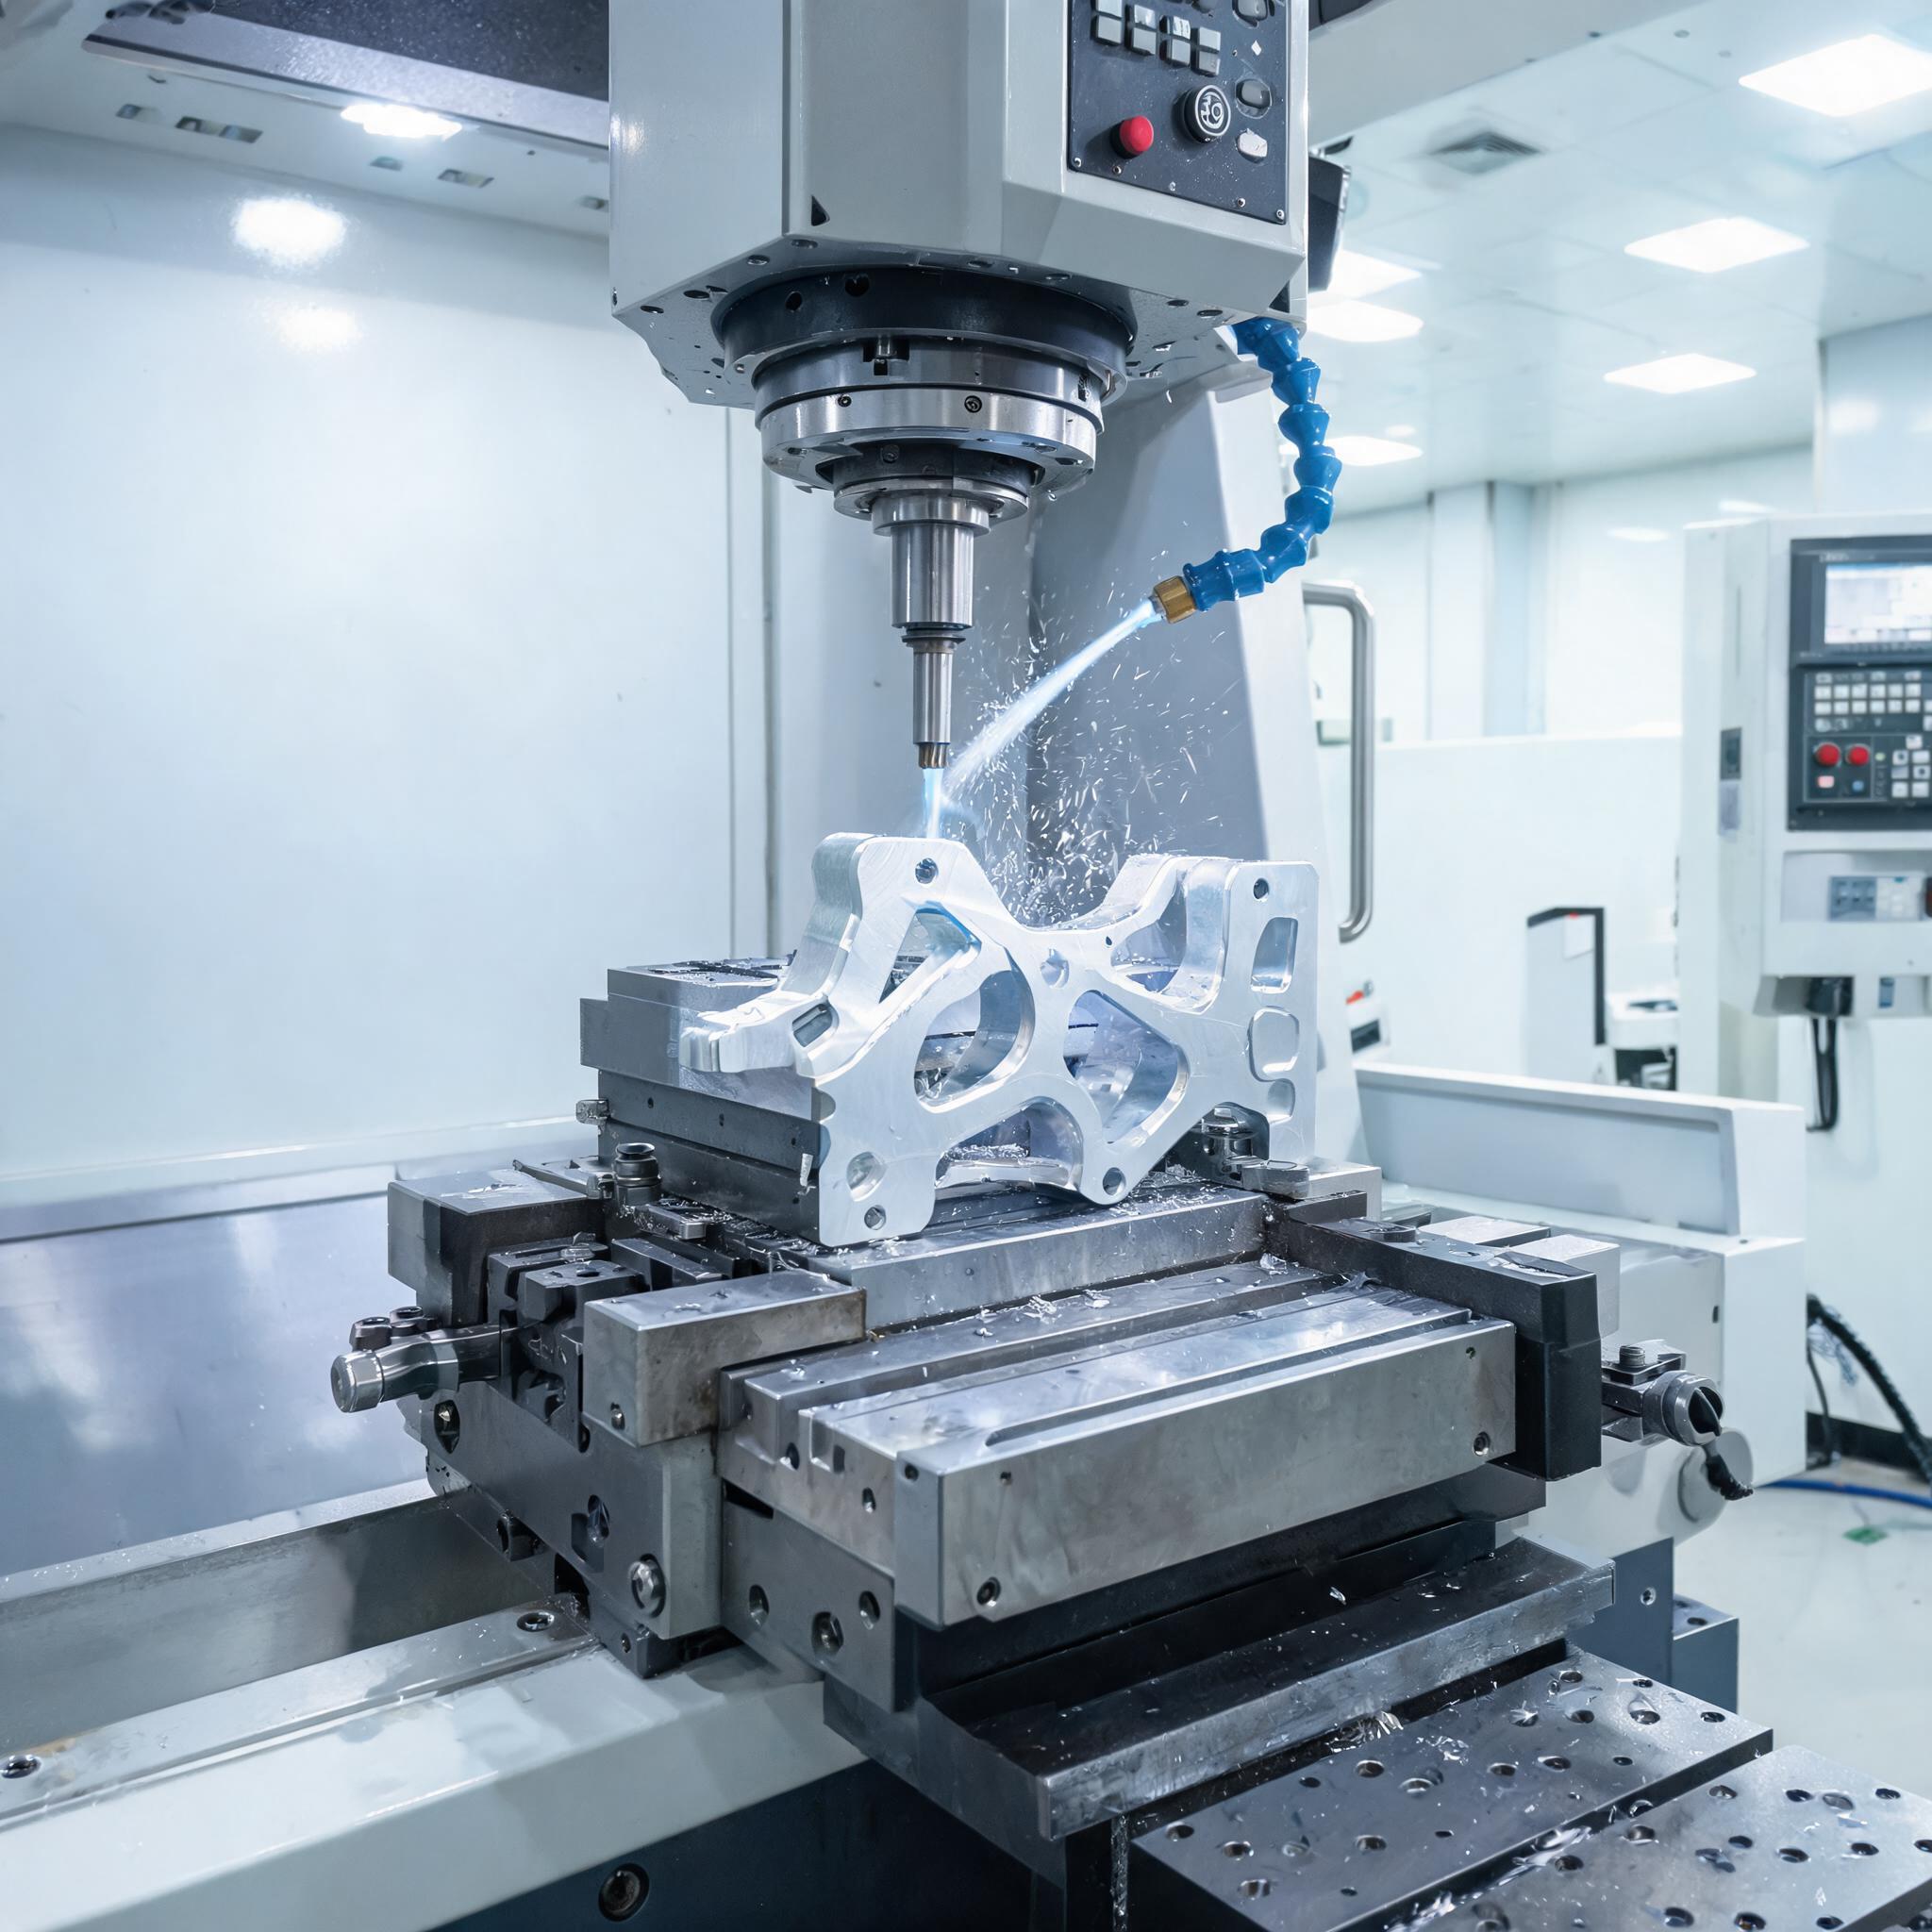
Wenn Sie Metallteile mit engen Toleranzen, gleichbleibender Oberflächenbeschaffenheit und reproduzierbarer Maßhaltigkeit über Produktionschargen hinweg benötigen, ist 3-Achsen-CNC-Fräsen oft das kosteneffektivste Bearbeitungsverfahren. Unser CNC-Fräsdienst deckt das gesamte Spektrum der 3-Achsen-Vertikalbearbeitung ab – von Prototypenteilen bis hin zu Serienfertigungsläufen – wobei die Zeichnung vor der Angebotserstellung geprüft wird.
Das Problem: Das günstige Angebot, das in der Produktion teuer wird
Ein Lieferant, der ein Angebot ohne Prüfung Ihrer Zeichnung abgibt, bietet keinen besseren Preis – er verschiebt die Kosten. Tiefe Taschen, dünne Wände und unzugängliche Hinterschneidungen erfordern alle zusätzliche Aufspannungen, und jede zusätzliche Aufspannung führt zu Toleranzkumulation und Stückkosten, die niemand einkalkuliert hat. Das Angebot, das den Auftrag gewonnen hat, wird zu einer Reihe von Überraschungen: unerwartete Rüstkosten, die nach der Bestellung hinzugefügt werden, Toleranzprobleme, die mitten in der Produktion entdeckt werden, wenn sich die Geometrie als schwieriger erweist als angenommen, und ein Liefertermin, der sich verzögert, während die Werkstatt einen Prozess für ein Merkmal improvisiert, das sie nie untersucht hat. Wenn die tatsächlichen Kosten sichtbar werden, haben Sie den Auftrag bereits vergeben – und die Verhandlungsposition ist verloren.
Unsere Lösung: Technische Prüfung vor der Angebotserstellung, nicht danach. Jedes Projekt beginnt mit einer Zeichnungsprüfung und Fertigungsgerechtigkeitsbewertung: Unsere Ingenieure identifizieren Merkmale, die den Werkzeugzugang beeinflussen, empfehlen Designanpassungen zur Reduzierung der Bearbeitungszeit und kennzeichnen Toleranzrisiken vor der Angebotserstellung. Diese Vorabprüfung verhindert das häufigste Fehlermuster – unerwartete Rüstkosten, verfehlte Toleranzen und Lieferverzögerungen –, weil die schwierigen Fragen beantwortet werden, solange Sie noch handeln können.
Werkstoffe & Bearbeitungsmöglichkeiten
| Parameter | Spezifikation |
|---|---|
| Bearbeitungskonfiguration | 3-Achsen-Vertikal-CNC-Fräsen; Bohren, Gewindeschneiden, Ausbohren, Reiben |
| Werkstoffe | Aluminium (6061, 7075, 5052), Kohlenstoffstahl, Edelstahl (304, 316), Messing, Kupfer |
| Teilegrößenbereich | Bis zu 1.000 × 500 × 500 mm (abhängig von Maschinenkapazität und Teilegeometrie) |
| Positioniergenauigkeit | ±0,01 mm für kritische Bezugselemente |
| Oberflächenbeschaffenheit | Ra 0,8–1,6 µm Standard; Ra 0,4 µm erreichbar mit Feinbearbeitungsdurchgängen |
| Minimale Merkmalsgröße | 0,5 mm Wandstärke, 0,5 mm Lochdurchmesser (werkstoffabhängig) |
| Gewindeschneidbereich | M2–M12 Standard; kundenspezifische Gewindegrößen auf Anfrage |
Wie wir häufige Fräsprobleme bewältigen
- Toleranzkumulation durch mehrere Aufspannungen: Teile, die auf mehreren Seiten bearbeitet werden, müssen zwischen den Arbeitsgängen neu positioniert werden, und jede Neupositionierung führt zu kumulativen Fehlern. Wir gestalten die Aufspannfolge um konsistente Bezugsreferenzen herum – typischerweise eine bearbeitete Tasche und zwei Passstiftbohrungen –, sodass jeder Arbeitsgang von demselben Bezug ausgeht und kritische Bezugselemente nach Möglichkeit in einer einzigen Aufspannung bearbeitet werden.
- Verformung dünner Wände: Dünne Wände weichen unter Schnittkräften aus und erzeugen konische Wände oder Rattermarken. Wir wählen geeignete Werkzeugdurchmesser, reduzieren die radiale Schnitttiefe für Schlichtdurchgänge und setzen bei Bedarf Vorrichtungsunterstützung ein. Bei Wänden dünner als 1,0 mm empfehlen wir eine Fertigungsgerechtigkeitsprüfung vor der Angebotserstellung.
- Bearbeitung tiefer Taschen: Tiefe Taschen erfordern Werkzeuge mit großer Reichweite, die zu Auslenkung und Verschleiß neigen. Wir verwenden Werkzeugwege, die die Axialbelastung minimieren, trochoidale Strategien für die Schruppbearbeitung und kürzere Schlichtwerkzeuge, wo die Taschentiefe es zulässt. Taschen, die tiefer als das 4-fache des Werkzeugdurchmessers sind, werden in der Prüfung auf mögliche Einschränkungen der Oberflächenbeschaffenheit hingewiesen.
- Gleichmäßigkeit der Oberflächenbeschaffenheit: Dichtflächen benötigen Ra 0,4 µm oder besser, während kontaktlose Oberflächen Ra 1,6 µm tolerieren können. Vorschübe, Drehzahlen und Werkzeuge werden auf Ihre Oberflächenanforderungen abgestimmt, und kritische Oberflächen werden, wo spezifiziert, mit Profilometermessung verifiziert.
Qualitätssicherungsprozess
Als IATF 16949:2016-zertifizierter Betrieb befolgen wir für jedes Fräsprojekt einen strukturierten Vorproduktionsablauf: Zeichnungsprüfung und Fertigungsgerechtigkeitsbewertung; Musterfreigabe mit Erstbemusterung, gemessen gegen Ihr CAD-Modell auf KMG-Anlagen; prozessbegleitende Prüfung kritischer Dimensionen in definierten Intervallen; ein QC-Fotopaket, das vor dem Versand bereitgestellt wird; und eine Versandcheckliste mit Packliste, Prüfzusammenfassung und Materialzeugnissen, wo erforderlich. Dieses Paket ist für Käufer konzipiert, die vollständige Rückverfolgbarkeit benötigen – Maschinenimporteure, Händler und EPC-Auftragnehmer, die die Lieferantenqualität überprüfen, bevor sie Teile in ihre Baugruppen integrieren.
Sekundärbearbeitungen & Oberflächenbehandlungen
Gefräste Teile erfordern häufig Sekundärbearbeitungen, um die EndSpezifikationen zu erfüllen. Zu den hausinternen Optionen gehören Entgraten und Kantenbrechen; Typ II und Typ III Harteloxieren für Aluminium; Verzinken, Vernickeln und Verchromen für Stahl; Lackieren und Pulverbeschichten; Wärmebehandlung (Härten, Anlassen, Spannungsarmglühen); und Montagearbeiten wie Einpressen von Einsätzen, Helicoil-Einbau und Unterbaugruppenmontage. Die Verfügbarkeit von Oberflächenbehandlungen hängt von Werkstoff und Teilegeometrie ab – geben Sie die erforderlichen Oberflächen in Ihren Zeichnungsvermerken an, damit die Machbarkeit bestätigt und im Angebot berücksichtigt wird.
Häufig gestellte Fragen
Welche Dateiformate akzeptieren Sie für CNC-Fräsangebote?
STEP, IGES, SolidWorks, DXF und PDF-Zeichnungen. Für das genaueste Angebot fügen Sie ein 3D-Modell mit GD&T-Angaben und eine 2D-Zeichnung mit Toleranzen, Oberflächenanforderungen und Werkstoffgüte bei.
Können Sie Werkstoffe bearbeiten, die nicht in Ihren Spezifikationen aufgeführt sind?
Wir bearbeiten eine breite Palette von Metallen. Wenn Ihr Werkstoff nicht aufgeführt ist, senden Sie uns Ihre Spezifikation und wir bestätigen die Bearbeitbarkeit und erstellen ein Angebot.
Wie gehen Sie mit Toleranzen enger als ±0,01 mm um?
Engere Toleranzen können je nach Teilegeometrie, Werkstoff und Merkmalsposition erreichbar sein. Reichen Sie Ihre Zeichnung mit GD&T-Angaben ein und wir bewerten die Machbarkeit während der Fertigungsgerechtigkeitsprüfung.
Stellen Sie Materialzeugnisse bereit?
Ja, Materialzeugnisse (Walzwerkszeugnisse) können mit der Lieferung bereitgestellt werden. Bitte geben Sie diese Anforderung in Ihrer Bestellung an.
Wie hoch ist die Mindestbestellmenge (MOQ) für CNC-gefräste Teile?
Die Mindestbestellmenge hängt von Werkstoff, Komplexität und Rüstanforderungen ab. Wir unterstützen sowohl Prototypenmengen als auch Serienfertigung – kontaktieren Sie uns mit Ihrer Zeichnung für spezifische Mindestbestellmenge und Preise.
Bereit, präzisionsgefräste Teile zu beschaffen?
Senden Sie Ihre Zeichnung oder Ihr 3D-CAD-Modell mit Werkstoffspezifikation, Toleranzangaben und benötigten Mengen – unsere Ingenieure prüfen die Fertigungsgerechtigkeit, kennzeichnen Toleranzrisiken und senden Ihnen ein Angebot mit Produktionshinweisen.
Fräsangebot anfordern