Ein vollständiger Leitfaden zum Blechfertigungsprozess – Schneiden, Umformen, Fügen, Veredeln und Prüfen – mit DFM-Tipps und Kriterien zur Lieferantenbewertung.
Blechfertigung: Ein vollständiger Leitfaden zum Herstellungsprozess
Die Blechfertigung wandelt flache Metallbleche durch eine Abfolge von Schneid-, Umform-, Füge- und Oberflächenbehandlungsvorgängen in funktionale Komponenten um. Für Maschinenimporteure, Händler und EPC-Käufer ist das Verständnis dieses Prozesses entscheidend, um die Fähigkeiten von Lieferanten zu bewerten, Lieferzeiten vorherzusehen und Designentscheidungen zu identifizieren, die Kosten senken, ohne die strukturelle Integrität zu beeinträchtigen.
Dieser Leitfaden führt Sie durch jede Stufe des Blechfertigungsprozesses – von der Materialauswahl bis zur Endkontrolle – mit praktischen Einblicken, wie Designentscheidungen in jedem Schritt Qualität, Kosten und Lieferung beeinflussen.
Was ist Blechfertigung?
Blechfertigung ist eine Familie von Fertigungsprozessen, die mit Metallhalbzeugen arbeiten, die typischerweise eine Dicke von 0,5 mm bis 6 mm aufweisen. Im Gegensatz zur spanenden Bearbeitung, die Material von einem massiven Block entfernt, formt die Blechumformung flaches Material durch Schneiden, Biegen, Stanzen und Schweißen in dreidimensionale Teile. Das Ergebnis sind leichte, strukturell effiziente Komponenten – Gehäuse, Halterungen, Chassis, Paneele und Baugruppen – die in Maschinen, Elektronik und Industrieanlagen verwendet werden.
Häufige Materialien sind:
- Kaltgewalzter Stahl (SPCC): Kostengünstig, gute Umformbarkeit, geeignet für lackierte oder beschichtete Oberflächen
- Verzinkter Stahl (SECC): Korrosionsbeständigkeit für Außen- oder feuchte Umgebungen
- Edelstahl (304/316): Chemische und Korrosionsbeständigkeit für Lebensmittel-, Medizin- und Meeresanwendungen
- Aluminium (5052/6061): Leicht, gutes Verhältnis von Festigkeit zu Gewicht, hervorragend für Gehäuse, die eine Wärmeableitung erfordern
Die 6 Stufen der Blechfertigung
1. Design- und Engineering-Prüfung
Jedes Blechprojekt beginnt mit einer Designprüfung. Ingenieure bewerten das CAD-Modell anhand von Fertigungsbeschränkungen – Biegeradius-Machbarkeit, Loch-zu-Kante-Abstände, Flanschlängen und Schweißnahtzugänglichkeit. In dieser Phase werden auch Materialauswahl, Oberflächenanforderungen und Toleranzspezifikationen bestätigt.
Eine gründliche Fertbarkeitsprüfung in dieser Phase verhindert kostspielige Nacharbeit später. Wenn beispielsweise ein Biegeradius kleiner als die Materialdicke spezifiziert wird, besteht die Gefahr von Rissen; wenn Löcher zu nahe an einer Biegelinie platziert werden, verformen sie sich während des Umformens. Diese Probleme sind in der Designphase weitaus kostengünstiger zu lösen als in der Produktion.
2. Schneiden und Stanzen
Der erste physische Vorgang schneidet das flache Blech in die Zuschnittform, die zum endgültigen Teil geformt wird. Es stehen mehrere Schneidverfahren zur Verfügung, die jeweils für unterschiedliche Teilgeometrien und Stückzahlen geeignet sind:
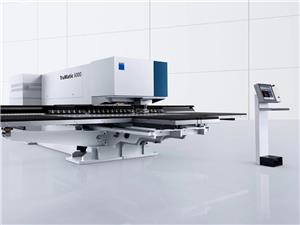
- Laserschneiden: Hochpräzises, berührungsloses Schneiden, ideal für komplexe Konturen und unterschiedliche Dicken. Ein Faserlaser erzeugt saubere Kanten auf Stahl, Edelstahl und Aluminium mit minimaler Wärmeeinflusszone. Geräte wie die TRUMPF TruMatic 6000 kombinieren Laserschneiden und Stanzen in einer Maschine, wodurch Zwischenhandling entfällt und die Positionsgenauigkeit verbessert wird.
- CNC-Stanzen (Stanzmaschine): Effizient für Teile mit hohen Stückzahlen und sich wiederholenden Lochmustern, Lüftungsschlitzen, Prägungen oder Durchzügen. Stanzmaschinen wie die Amada können diese Merkmale in einem einzigen Hub formen, was die Zykluszeit im Vergleich zur reinen Laserbearbeitung reduziert.
- Wasserstrahlschneiden: Wird für dicke Platten oder wärmeempfindliche Materialien verwendet, bei denen Laserschneiden Verformungen oder metallurgische Veränderungen verursachen würde.
Die Wahl zwischen Laser und Stanze hängt von Teilekomplexität, Stückzahl und Merkmalsmix ab. Eine kombinierte Laser-Stanz-Maschine bietet die Flexibilität beider Methoden in einer Aufspannung.
3. Umformen und Biegen
Abkantpressen formen flache Zuschnitte durch Biegen des Metalls entlang definierter Linien in dreidimensionale Teile. Wichtige Überlegungen in dieser Phase sind:
- Biegeradius: Sollte mindestens gleich der Materialdicke sein, um Risse zu vermeiden. Standardwerkzeugsätze decken gängige Radien ab; kundenspezifische Radien erfordern spezielle Werkzeuge.
- Biegezugabe und K-Faktor: Das Material dehnt sich auf der Außenseite und staucht sich auf der Innenseite einer Biegung. Ingenieure berechnen die Biegezugabe, um sicherzustellen, dass die Abwicklungsmaße die korrekte Endgeometrie ergeben.
- Rückfederung: Alle Metalle federn nach dem Biegen leicht zurück. Der Betrag hängt von Materialart, Dicke und Biegewinkel ab. Erfahrene Bediener kompensieren dies durch Überbiegen um einen berechneten Betrag.
- Sequenzierung mehrfacher Biegungen: Teile mit mehreren Biegungen müssen so sequenziert werden, dass Interferenzen zwischen Werkstück und Werkzeug vermieden werden. Komplexe Teile können spezielle Vorrichtungen oder mehrachsige Abkantpressen erfordern.
4. Fügen und Schweißen
Nach dem Umformen werden einzelne Komponenten zu Baugruppen gefügt. Übliche Fügeverfahren in der Blechfertigung sind:
- MIG-Schweißen (GMAW): Hochproduktives Schweißverfahren, geeignet für dickere Bleche und strukturelle Verbindungen. Üblich für Gehäuserahmen und Stützhalterungen.
- WIG-Schweißen (GTAW): Präzises Schweißen mit geringer Wärmezufuhr, ideal für dünne Bleche, Edelstahl und Aluminium. Erzeugt saubere Schweißnähte mit minimaler Nachbearbeitung.
- Punktschweißen: Widerstandsschweißen für Überlappungsverbindungen bei dünnen Blechen. Schnell und wirtschaftlich für Gehäusepaneele und Innenhalterungen.
- Nieten und Einsetzen von Beschlägen: PEM-Einsätze, Nietmuttern und Abstandsbolzen werden in vorgepunzte Löcher gepresst, um Gewindebefestigungspunkte in dünnem Blech zu schaffen.
Schweißverzug ist ein Hauptproblem – die Wärmezufuhr verursacht lokale Ausdehnung und Kontraktion, die flache Oberflächen verziehen und Lochpositionen verschieben kann. Erfahrene Fertiger kontrollieren den Verzug durch Schweißreihenfolgeplanung, Vorrichtungen und Nachrichten.
5. Oberflächenveredelung
Die Oberflächenveredelung schützt das Bauteil vor Korrosion und verleiht ihm das gewünschte Aussehen. Übliche Verfahren sind:
- Pulverbeschichtung: Langlebige, kostengünstige Oberfläche in einer breiten Farb- und Strukturpalette. Geeignet für die meisten Stahl- und Aluminiumteile.
- Eloxieren (Aluminium): Erzeugt eine harte, korrosionsbeständige Oxidschicht. Typ II für dekorative Oberflächen, Typ III (Hartcoat) für Verschleißfestigkeit.
- Verzinken / Passivieren: Korrosionsschutz für Stahlteile, bei denen keine Lackierung erforderlich ist.
- Bürsten / Polieren: Dekorative Oberflächen für Edelstahlbleche und sichtbare Komponenten.
Die Anforderungen an die Oberflächenbehandlung sollten frühzeitig festgelegt werden, da sie vorgelagerte Entscheidungen beeinflussen – zum Beispiel erhöht die Pulverbeschichtung die Materialstärke, was bei Press- oder Gewindeverbindungen berücksichtigt werden muss.
6. Prüfung und Qualitätskontrolle
Die letzte Stufe stellt sicher, dass das fertige Bauteil die Maß-, Sicht- und Funktionsanforderungen erfüllt:
- Maßprüfung: KMM-Messung, Höhenmessgeräte und Lehren prüfen Biegewinkel, Lochpositionen und Gesamtmaße anhand der Zeichnung.
- Erstmusterprüfung (FAI): Ein vollständiger Maßbericht des ersten Teils einer Produktionsserie, der jedes spezifizierte Maß und jede Toleranz dokumentiert.
- Schweißnahtprüfung: Sichtprüfung der Schweißqualität, mit Eindringprüfung oder Radiografie für kritische tragende Verbindungen.
- Oberflächenprüfung: Messung der Schichtdicke, Haftungstests und Sichtprüfung auf Gleichmäßigkeit.
Lieferanten, die nach IATF 16949 oder ISO 9001 zertifiziert sind, halten dokumentierte Prüfverfahren ein und liefern mit jeder Sendung nachvollziehbare Qualitätsaufzeichnungen.
Design für die Herstellbarkeit von Blechteilen
Mehrere Konstruktionspraktiken senken die Kosten und verbessern die Qualität in der Blechfertigung:
- Einheitlicher Biegeradius: Verwenden Sie für alle Biegungen denselben Radius, um Werkzeugwechsel und Rüstzeit zu reduzieren.
- Tiefe Taschen in dünnem Blech vermeiden: Tiefe Taschen erfordern mehrere Werkzeugdurchgänge und riskieren Materialverformung.
- Nahezu rechteckige Zuschnitte konstruieren: Verschachtelte rechteckige Formen minimieren Materialabfall im Vergleich zu unregelmäßigen Konturen.
- Lochgrößen standardisieren: Die Verwendung gängiger Lochdurchmesser reduziert Werkzeugwechsel an Stanzmaschinen.
- Zugang für das Schweißen vorsehen: Konstruieren Sie Schweißverbindungen mit ausreichendem Freiraum für den Zugang von Brenner oder Elektrode.
Auswahl eines Partners für die Blechfertigung
Bei der Bewertung von Blechlieferanten sollten Sie die folgenden Leistungsindikatoren berücksichtigen:
- Maschinenausstattung: Bietet der Lieferant Laserschneiden, Stanzen, Biegen und Schweißen im eigenen Haus an? Eigene Fertigung reduziert Transporte zwischen Unterauftragnehmern und verbessert die Qualitätsverantwortung.
- Zertifizierung des Qualitätsmanagements: Eine Zertifizierung nach IATF 16949 oder ISO 9001 belegt einen dokumentierten, auditieren Qualitätsmanagementprozess.
- Technische Unterstützung: Prüft der Lieferant die Konstruktionen auf Herstellbarkeit und gibt Feedback vor der Produktion? Eine proaktive technische Prüfung verhindert kostspielige Nacharbeit.
- Prüfkapazität: Interne KMM- und FAI-Kapazität gewährleistet die Qualitätsprüfung ohne Abhängigkeit von externen Laboren.
Bei Zhuhai ChunTian Machine Technology basiert unser Blechfertigungsprozess auf branchenführender Ausrüstung, einschließlich der TRUMPF TruMatic 6000, einer kombinierten Laser-Stanzmaschine, und einer Amada-Stanzpresse. Seit 2009 beliefern wir Maschinenimporteure, Händler und EPC-Käufer weltweit mit einer umfassenden Fertigungskapazität – vom Laserschneiden und CNC-Stanzen über Biegen, Schweißen bis zur Endkontrolle. Unser nach IATF 16949 zertifiziertes Qualitätssystem stellt sicher, dass jedes Teil mit dokumentierten Prüfprotokollen und Materialrückverfolgbarkeit geliefert wird.
Fazit
Die Blechfertigung ist ein mehrstufiger Prozess, bei dem jede Operation – Schneiden, Umformen, Fügen, Veredeln und Prüfen – von den Entscheidungen der vorherigen Stufen abhängt. Wenn Käufer den Prozess verstehen und auf Herstellbarkeit konstruieren, können sie Kosten senken, Qualität verbessern und die Lieferzeit verkürzen. Die erfolgreichsten Projekte beginnen mit einer gemeinsamen Konstruktionsprüfung zwischen Käufer und Lieferant, bei der potenzielle Probleme erkannt und gelöst werden, bevor das erste Blech geschnitten wird.