Ein praktischer Leitfaden zu den Kostenfaktoren der CNC-Bearbeitung – Materialauswahl, Maschinentyp, Teilekomplexität, Menge, Werkzeuge und Qualitätskontrolle – mit Strategien zur Senkung der Stückkosten ohne Qualitätseinbußen.
Was bestimmt die CNC-Bearbeitungskosten? Ein Käuferleitfaden zu Preisfaktoren
Wenn Sie ein Angebot für kundenspezifisch bearbeitete Teile anfordern, spiegelt der Preis, den Sie erhalten, eine Kette von Entscheidungen wider, die Ihr Lieferant getroffen hat – von der Materialauswahl über die Maschinenzuweisung bis hin zur Qualitätskontrolle. Zu verstehen, wie CNC-Bearbeitungskosten strukturiert sind, hilft Ihnen, Angebote objektiv zu vergleichen, Einsparpotenziale zu identifizieren und Überraschungen während der Produktionsserien zu vermeiden.
Dieser Leitfaden erläutert die wichtigsten Kostentreiber bei der CNC-Bearbeitung, erklärt, wie jeder Faktor den endgültigen Stückpreis beeinflusst, und bietet praktische Strategien zur Kostensenkung, ohne die Teilequalität zu beeinträchtigen.
Die 6 Kernfaktoren, die die CNC-Bearbeitungskosten bestimmen
1. Materialauswahl und Rohteilgröße
Material macht typischerweise einen erheblichen Teil Ihrer Kosten pro Teil aus, insbesondere bei Kleinserien, bei denen Aufspannung und Programmierung auf weniger Teile umgelegt werden. Das von Ihnen spezifizierte Material beeinflusst die Kosten auf drei Arten:
- Rohmaterialpreis pro Kilogramm: Aluminium 6061 ist erheblich günstiger als Titan Grad 5 oder Edelstahl 316. Wenn es die Leistung zulässt, kann die Spezifikation einer gängigeren Legierungsgüte sofortige Einsparungen bringen.
- Rohteilform und -abmessungen: Stangenmaterial, Platten und Rohre haben unterschiedliche Preise. Überdimensionierte Rohteile erhöhen sowohl Materialabfall als auch Bearbeitungszeit. Die Konstruktion auf Standard-Rohteilgrößen reduziert Verschnittabfall und Materialkosten.
- Zerspanbarkeitsbewertung: Automatengüten (wie 12L14-Stahl oder 2007-Aluminium) entfernen Material schneller und mit weniger Werkzeugverschleiß, wodurch Zykluszeit und Werkzeugkosten reduziert werden. Härtere Legierungen erfordern langsamere Vorschübe, häufigere Werkzeugwechsel und manchmal spezielle Werkzeuge.
2. Maschinentyp und Rüstzeit
Die Maschine, die Ihr Lieferant für Ihr Teil einsetzt, wirkt sich direkt auf die Stundensätze aus. CNC-Drehzentren, 3-Achsen-Fräsmaschinen und 5-Achsen-Bearbeitungszentren haben unterschiedliche Stundensätze, die ihre Leistungsfähigkeit, Abschreibung und Betriebskosten widerspiegeln.
- 3-Achsen-Fräsen: Geeignet für einfachere Geometrien. Niedrigerer Stundensatz, aber Teile, die mehrere Ausrichtungen erfordern, benötigen separate Aufspannungen – jede Aufspannung erhöht die Arbeitszeit und birgt das Risiko der Toleranzaufsummierung.
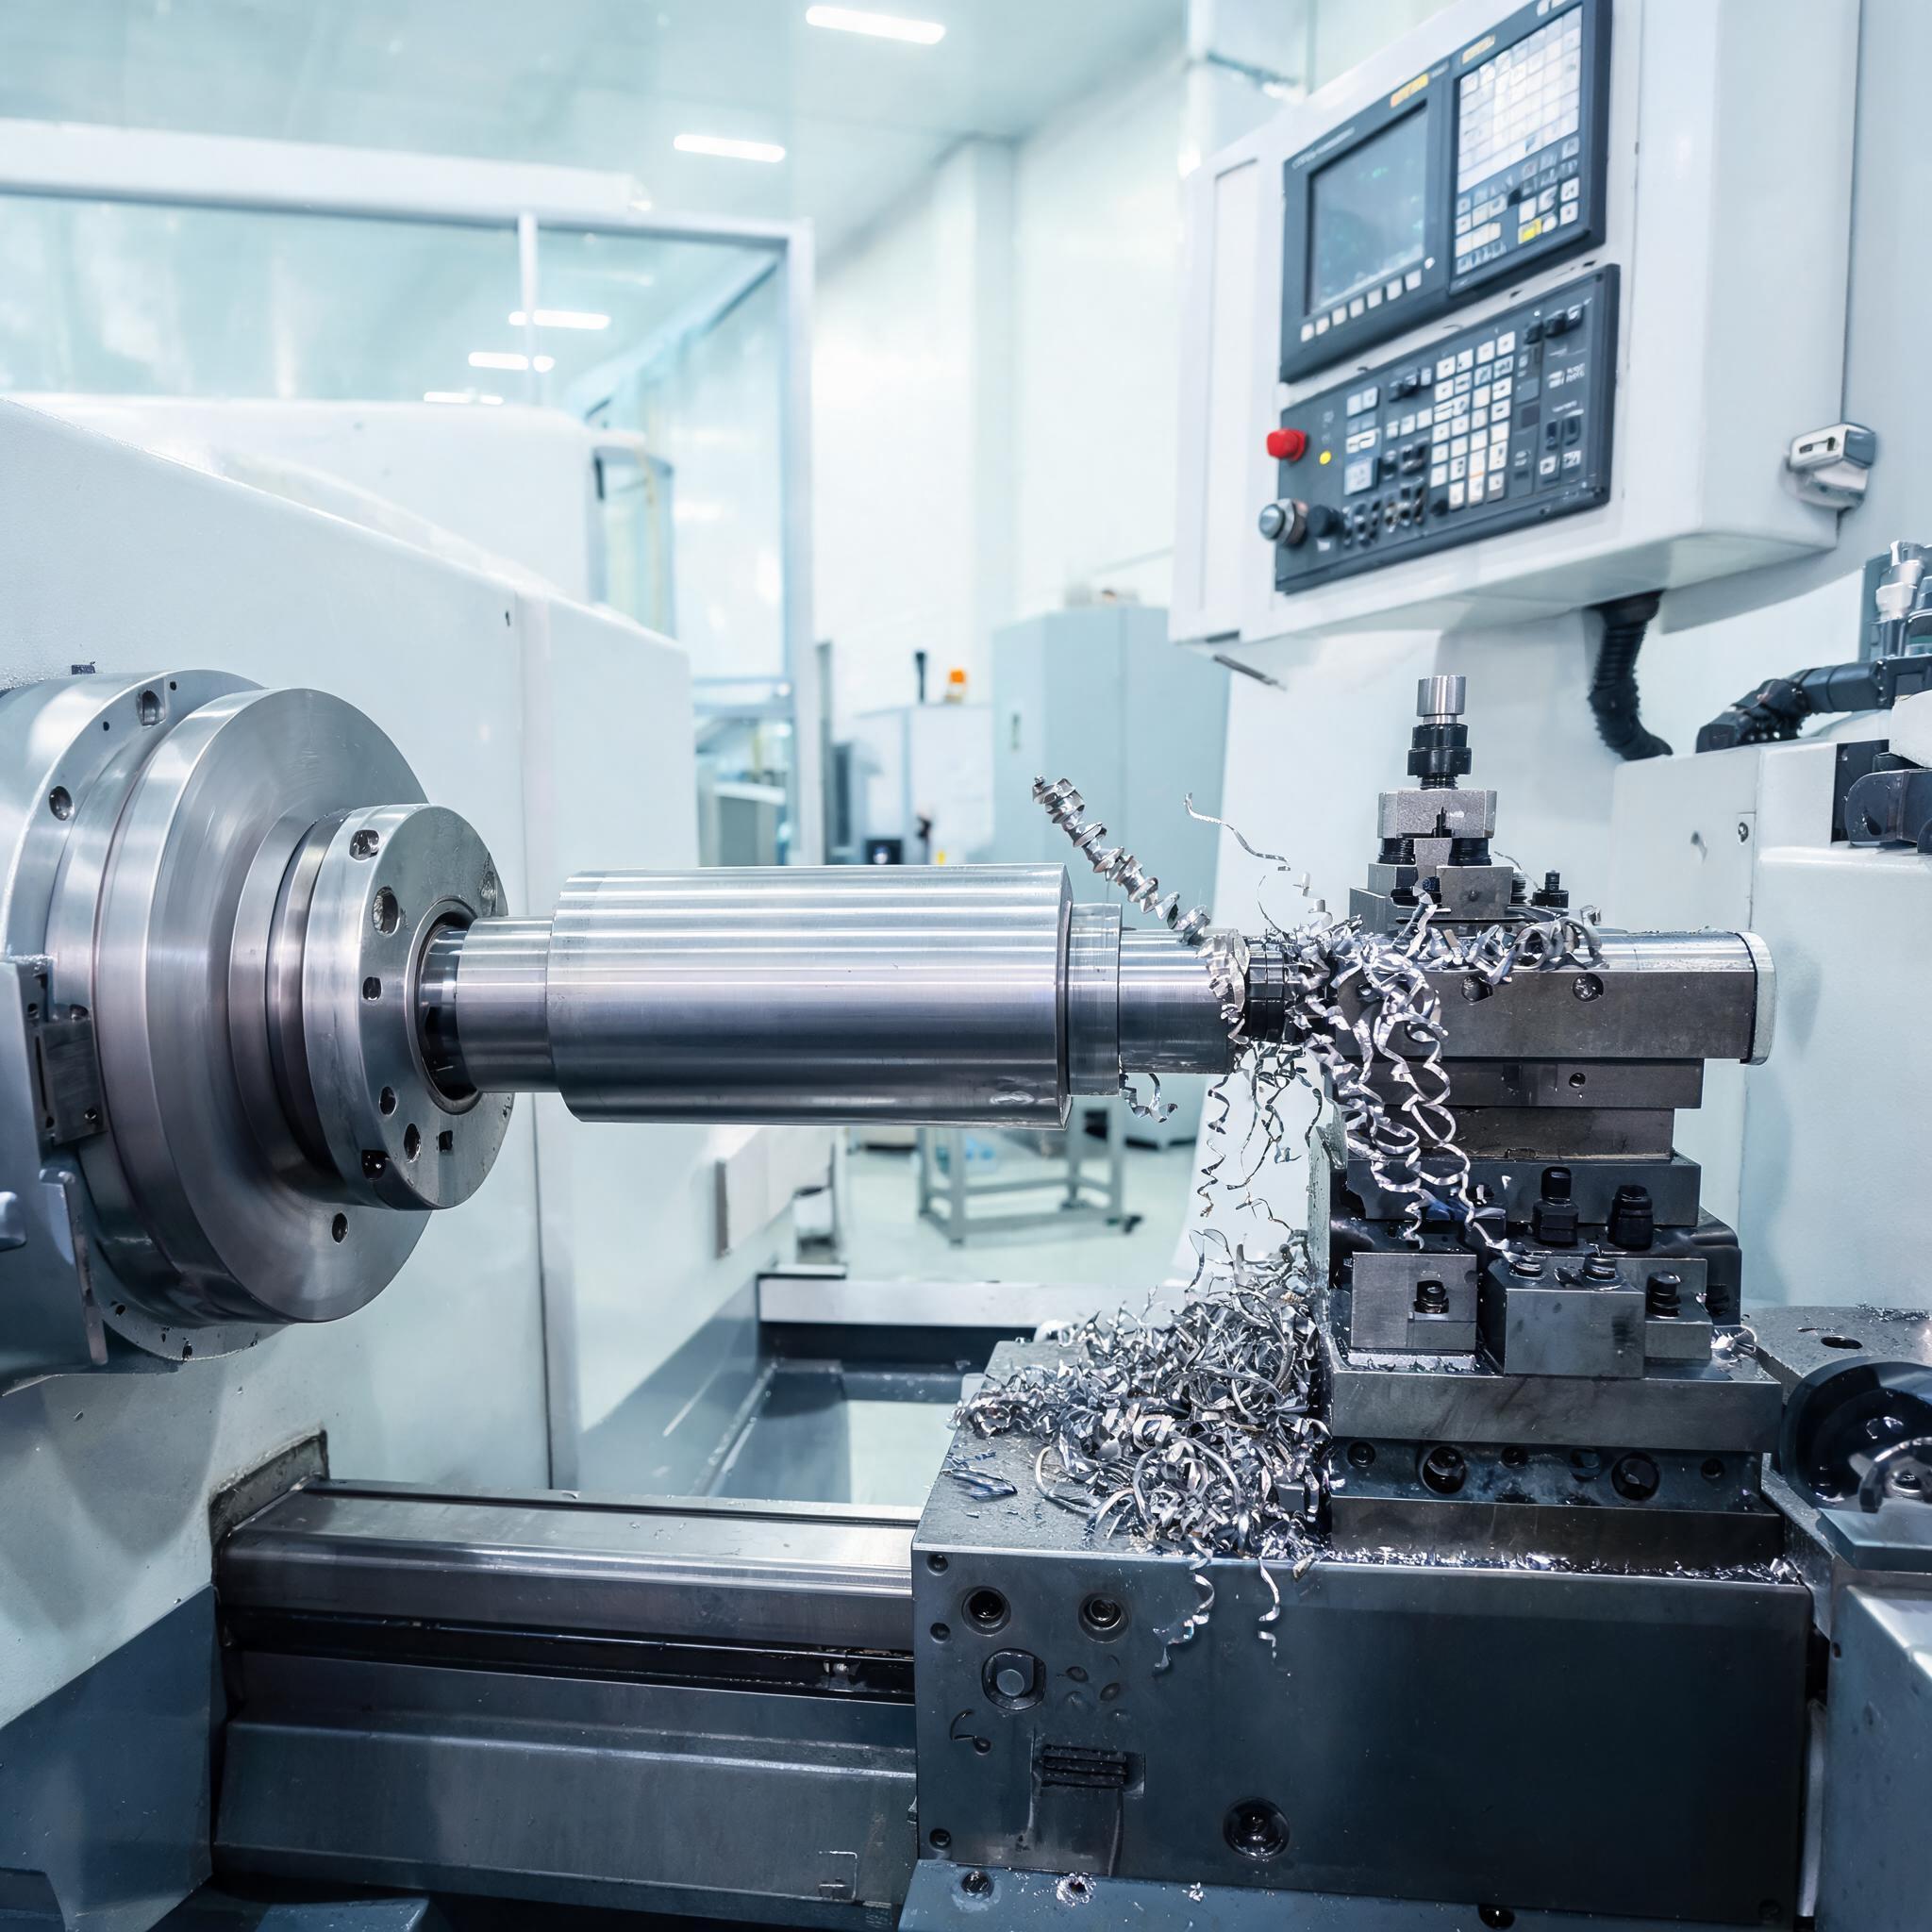
- CNC-Drehen: Effizient für rotationssymmetrische Teile (Wellen, Stifte, Buchsen). Drehzentren mit angetriebenen Werkzeugen können Querbohrungen und Fräsmerkmale in einer Aufspannung bearbeiten, wodurch die Gesamtkosten gesenkt werden.
- 5-Achsen-Bearbeitung: Höherer Stundensatz, aber komplexe Teile, die auf einer 3-Achsen-Maschine 3-4 Aufspannungen benötigen würden, können in einer einzigen Aufspannung fertiggestellt werden. Bei Geometrien wie Turbinenschaufeln, Laufrädern oder mehrwinkligen Halterungen machen die reduzierte Rüstzeit und die verbesserte Genauigkeit die 5-Achsen-Bearbeitung oft zur kostengünstigeren Wahl.
Die Rüstzeit ist ein Fixkostenanteil, der auf Ihre Bestellmenge umgelegt wird. Ein Teil, das bei einer Menge von 10 Stück 200 $ pro Stück kostet, kann bei einer Menge von 500 Stück auf 80 $ pro Stück sinken – nicht weil die Bearbeitung schneller ist, sondern weil die einmaligen Programmier- und Rüstkosten auf mehr Einheiten verteilt werden.
3. Teilekomplexität und Toleranzanforderungen
Zwei Teile aus demselben Material auf derselben Maschine können je nach Geometrie und Toleranz erheblich unterschiedliche Kosten verursachen:
- Enge Toleranzen (±0,01 mm oder feiner): Erfordern langsamere Bearbeitungsgeschwindigkeiten, häufigere In-Prozess-Prüfungen und möglicherweise mehrere Endbearbeitungsdurchgänge. Toleranzen von ±0,005 mm – erreichbar auf Präzisions-5-Achs-Maschinen – erfordern noch längere Zykluszeiten und CMM-Verifizierung.
- Komplexe Merkmale: Tiefe Taschen, dünne Wände, Hinterschneidungen und innere Kanäle erfordern spezielle Werkzeuge, längere Zykluszeiten und manchmal Mehrachsenstrategien. Jedes komplexe Merkmal erhöht die Programmierzeit und das Bearbeitungsrisiko.
- Anforderungen an die Oberflächengüte: Eine Standard-Fräsoberfläche (Ra 3,2) kostet weniger als eine polierte oder eloxierte Oberfläche. Wenn Sie die Oberflächengüte nur dort festlegen, wo sie funktional erforderlich ist, bleiben die Kosten unter Kontrolle.
4. Menge und Produktionsvolumen
Die Bestellmenge ist einer der wichtigsten Hebel für die CNC-Bearbeitungskosten. Der Zusammenhang ist nicht linear – er folgt einer Stufenfunktion:
- Prototypen (1–10 Stück): Höchste Kosten pro Stück. Die vollständige Programmierung, Einrichtung und Werkzeugvorbereitung werden auf sehr wenige Teile umgelegt. Erwarten Sie einen Aufpreis für Geschwindigkeit und Flexibilität.
- Kleine Serie (50–500 Stück): Die Rüstkosten werden amortisiert, und Mengenrabatte bei Material gelten. Die Kosten pro Stück sinken erheblich.
- Produktionsvolumen (1.000+ Stück): Lieferanten können spezielle Werkzeuge, optimierte Vorrichtungen und Serienfertigung rechtfertigen. Die Stückkosten stabilisieren sich auf dem Niveau von Material plus Zykluszeit.
Bei der Budgetplanung sollten Sie Ihren Lieferanten um eine Preisstaffelanalyse für verschiedene Mengen bitten – der Unterschied zwischen 100 und 300 Stück kann kleiner sein als erwartet oder groß genug, um eine Vorabbestellung zu rechtfertigen.
5. Werkzeuge und Vorrichtungen
Kundenspezifische Vorrichtungen, spezielle Schneidwerkzeuge und Spannlösungen sind einmalige Investitionen, die Ihr Lieferant als Rüstkosten weitergeben oder in den Stückpreis einrechnen kann:
- Weiche Spannbacken und kundenspezifische Vorrichtungen: Erforderlich für Teile, die nicht in Standard-Schraubstöcken gehalten werden können. Gut konstruierte Vorrichtungen verbessern die Wiederholbarkeit und reduzieren den Ausschuss während der Produktion.
- Spezialwerkzeuge: Harte Materialien oder komplexe Merkmale können Hartmetall- oder diamantbeschichtete Werkzeuge erfordern. Diese sind teurer, halten aber länger – die Kosten werden in der Regel auf die Produktionsmenge umgelegt.
- Design for Manufacturability (DFM): Abgerundete Innenkanten, Standardbohrungsgrößen und zugängliche Merkmale reduzieren die Werkzeugkomplexität. Eine DFM-Überprüfung vor der Produktion mit Ihrem Lieferanten kann kostensparende Änderungen identifizieren, bevor die Bearbeitung beginnt.
6. Qualitätskontrolle und Dokumentation
Prüfanforderungen erhöhen die Kosten, reduzieren aber auch das Risiko, nicht konforme Teile zu erhalten. Typische Kosten der Qualitätskontrolle umfassen:
- Erstmusterpruefung (FAI): Eine vollständige Maßprüfung des ersten Teils, dokumentiert in einem Bericht. Unerlässlich für neue Teile oder nach Konstruktionsänderungen.
- In-Prozess-Prüfung: Regelmäßige Kontrollen während der Produktion mit Messschiebern, Mikrometern oder CMM. Häufigere Prüfungen erhöhen den Arbeitsaufwand, erkennen Probleme aber früher.
- Materialzertifikate und Rückverfolgbarkeit: Werksprüfzeugnisse (MTRs) und Materialzertifikate sind Standard für Exportqualität. Lieferanten, die nach IATF 16949 oder ISO 9001 zertifiziert sind, stellen diese in der Regel als Teil ihrer Standarddokumentation bereit.
So senken Sie CNC-Bearbeitungskosten ohne Qualitätseinbußen
Standardisieren Sie, wo möglich
Die Verwendung von Standardbohrungsgrößen, gängigen Gewindeprofilen und handelsüblichen Abmessungen reduziert sowohl Materialabfall als auch Werkzeuganforderungen. Vermeiden Sie die Spezifikation proprietärer oder schwer zu beschaffender Materialien, wenn branchenübliche Alternativen Ihre Leistungsanforderungen erfüllen.
Optimieren Sie Toleranzen
Nicht jede Abmessung benötigt eine enge Toleranz. Wenden Sie Präzisionstoleranzen nur auf funktionale Oberflächen an – Passdurchmesser, Lagersitze, Ausrichtungsmerkmale – und lassen Sie allgemeine Toleranzen (z. B. ±0,1 mm) für unkritische Abmessungen zu. Diese eine Praxis kann die Bearbeitungszeit bei komplexen Teilen um 20–40 % reduzieren.
Konstruieren Sie für die Maschine
Teile, die für die 3-Achs-Bearbeitung konstruiert sind, sind günstiger als solche, die 5-Achs-Bearbeitung erfordern. Wenn möglich, konstruieren Sie Merkmale, die aus einer Richtung zugänglich sind. Wenn Mehrachsenbearbeitung erforderlich ist, fassen Sie Merkmale zusammen, um Rüstvorgänge zu minimieren – ein Teil, das zwei 5-Achs-Aufspannungen erfordert, kostet fast doppelt so viel wie eines mit nur einer Aufspannung.
Bestellen Sie in Preisstaffelmengen
Besprechen Sie Mengenstaffeln mit Ihrem Lieferanten, bevor Sie Ihre Bestellung aufgeben. Die Einsparungen pro Stück durch die nächste Preisstufe überwiegen oft die Lagerhaltungskosten, insbesondere bei Verbrauchsteilen oder wiederkehrenden Teilen.
Stellen Sie vollständige und klare Dokumentation bereit
Unvollständige Zeichnungen – fehlende GD&T-Angaben, mehrdeutige Oberflächensymbole oder undefinierte Gewindenormen – zwingen Lieferanten zu Annahmen oder Rückfragen, was die Lieferzeit verlängert und zu Nacharbeit führen kann. Ein vollständiges Zeichnungspaket mit klaren Anmerkungen reduziert die Angebotszeit und minimiert Produktionsfehler.
Was Sie in Ihre CNC-Bearbeitungs-RFQ aufnehmen sollten
Um genaue und vergleichbare Angebote zu erhalten, geben Sie in Ihrer RFQ Folgendes an:
- 3D-CAD-Modell (STEP- oder IGES-Format bevorzugt)
- 2D-Zeichnung mit vollständiger GD&T, Toleranzen und Oberflächenangaben
- Materialspezifikation (Güte und Zustand/Härtung)
- Benötigte Menge und eventuelle Prognose für zukünftige Volumina
- Anwendbare Qualitätsanforderungen (FAI, CMM-Prüfung, Materialzertifikate)
- Alle Nachbearbeitungsprozesse (Eloxieren, Beschichten, Wärmebehandlung)
- Geforderter Liefertermin und akzeptable Versandbedingungen
Bei Zhuhai ChunTian Machine Technology beginnt jedes CNC-Bearbeitungsprojekt mit einer Zeichnungsprüfung und Fertigkeitsbewertung. Unsere Ingenieure bewerten Ihr Design auf Kosteneinsparungspotenziale, empfehlen Material- und Prozessalternativen und bieten transparente Angebote, die Material-, Bearbeitungs- und Qualitätskontrollkosten detailliert auflisten. Mit CNC-Drehen (IT6–IT7-Toleranzfähigkeit), 5-Achs-Bearbeitung (0,005 mm Genauigkeit) und einem nach IATF 16949 zertifizierten Qualitätssystem unterstützen wir Maschinenimporteure, Händler und EPC-Käufer weltweit bei der Optimierung von Kosten und Qualität.
Fazit
Die CNC-Bearbeitungskosten sind keine einzelne Zahl – sie sind die Summe aus Material, Maschinenzeit, Rüstaufwand, Werkzeugen und Qualitätskontrollentscheidungen. Wenn Sie diese Kostentreiber verstehen und Design-for-Manufacturability-Prinzipien anwenden, können Sie fundierte Entscheidungen treffen, die die Kosten pro Teil senken, ohne die Präzision und Zuverlässigkeit zu beeinträchtigen, die Ihre Anwendung erfordert. Die effektivste Kostensenkung findet vor der Bearbeitung statt: im Design, bei der Materialauswahl und in der Klarheit Ihrer Spezifikationen.