Ein umfassender Leitfaden zur 5-Achsen-CNC-Bearbeitung – wie sie funktioniert, Vorteile gegenüber 3-Achsen, typische Anwendungen, Kostenüberlegungen und wann Sie sich für 5-Achsen bei Ihren Teilen entscheiden sollten.
5-Achsen-Bearbeitung: Ein umfassender Leitfaden zur Multi-Achsen-CNC-Technologie
Bei Teilen mit komplexen Geometrien – Turbinenschaufeln, Laufrädern, konformen Kühlkanälen und mehrwinkligen Strukturhalterungen – stößt die herkömmliche 3-Achsen-Bearbeitung oft an ihre Grenzen. Es sind mehrere Aufspannungen erforderlich, die jeweils Toleranzaufsummierungen mit sich bringen, und einige Merkmale sind ohne Neupositionierung des Werkstücks möglicherweise nicht zugänglich. Die 5-Achsen-Bearbeitung löst diese Probleme, indem das Schneidwerkzeug das Werkstück in einer einzigen Aufspannung aus praktisch jeder Richtung bearbeiten kann.
Dieser Leitfaden erklärt, wie die 5-Achsen-Bearbeitung funktioniert, wann sie gegenüber 3-Achsen-Verfahren messbare Vorteile bietet und wie Sie feststellen, ob sie die richtige Wahl für Ihre Teile ist.
Was ist 5-Achsen-CNC-Bearbeitung?
Eine Standard-3-Achsen-CNC-Maschine bewegt das Schneidwerkzeug entlang dreier linearer Achsen: X (links-rechts), Y (vorne-hinten) und Z (oben-unten). Eine 5-Achsen-Maschine fügt zwei Rotationsachsen hinzu – typischerweise als A (Rotation um X) und C (Rotation um Z) bezeichnet – die es ermöglichen, das Werkstück oder den Werkzeugkopf zu neigen und zu drehen. Dadurch kann das Werkzeug während des gesamten Werkzeugwegs einen optimalen Schneidwinkel relativ zur Werkstückoberfläche beibehalten.
Es gibt zwei grundlegende Betriebsarten der 5-Achsen-Bearbeitung:
- 3+2-Positionierung (indexierte 5-Achsen-Bearbeitung): Die Rotationsachsen positionieren das Teil in einem festen Winkel, danach erfolgt die 3-Achsen-Bearbeitung. Das Teil wird für jede neue Ausrichtung neu positioniert. Dies reduziert die Anzahl der Aufspannungen im Vergleich zur 3-Achsen-Bearbeitung, ermöglicht jedoch keine kontinuierliche Mehr-Achsen-Bewegung.
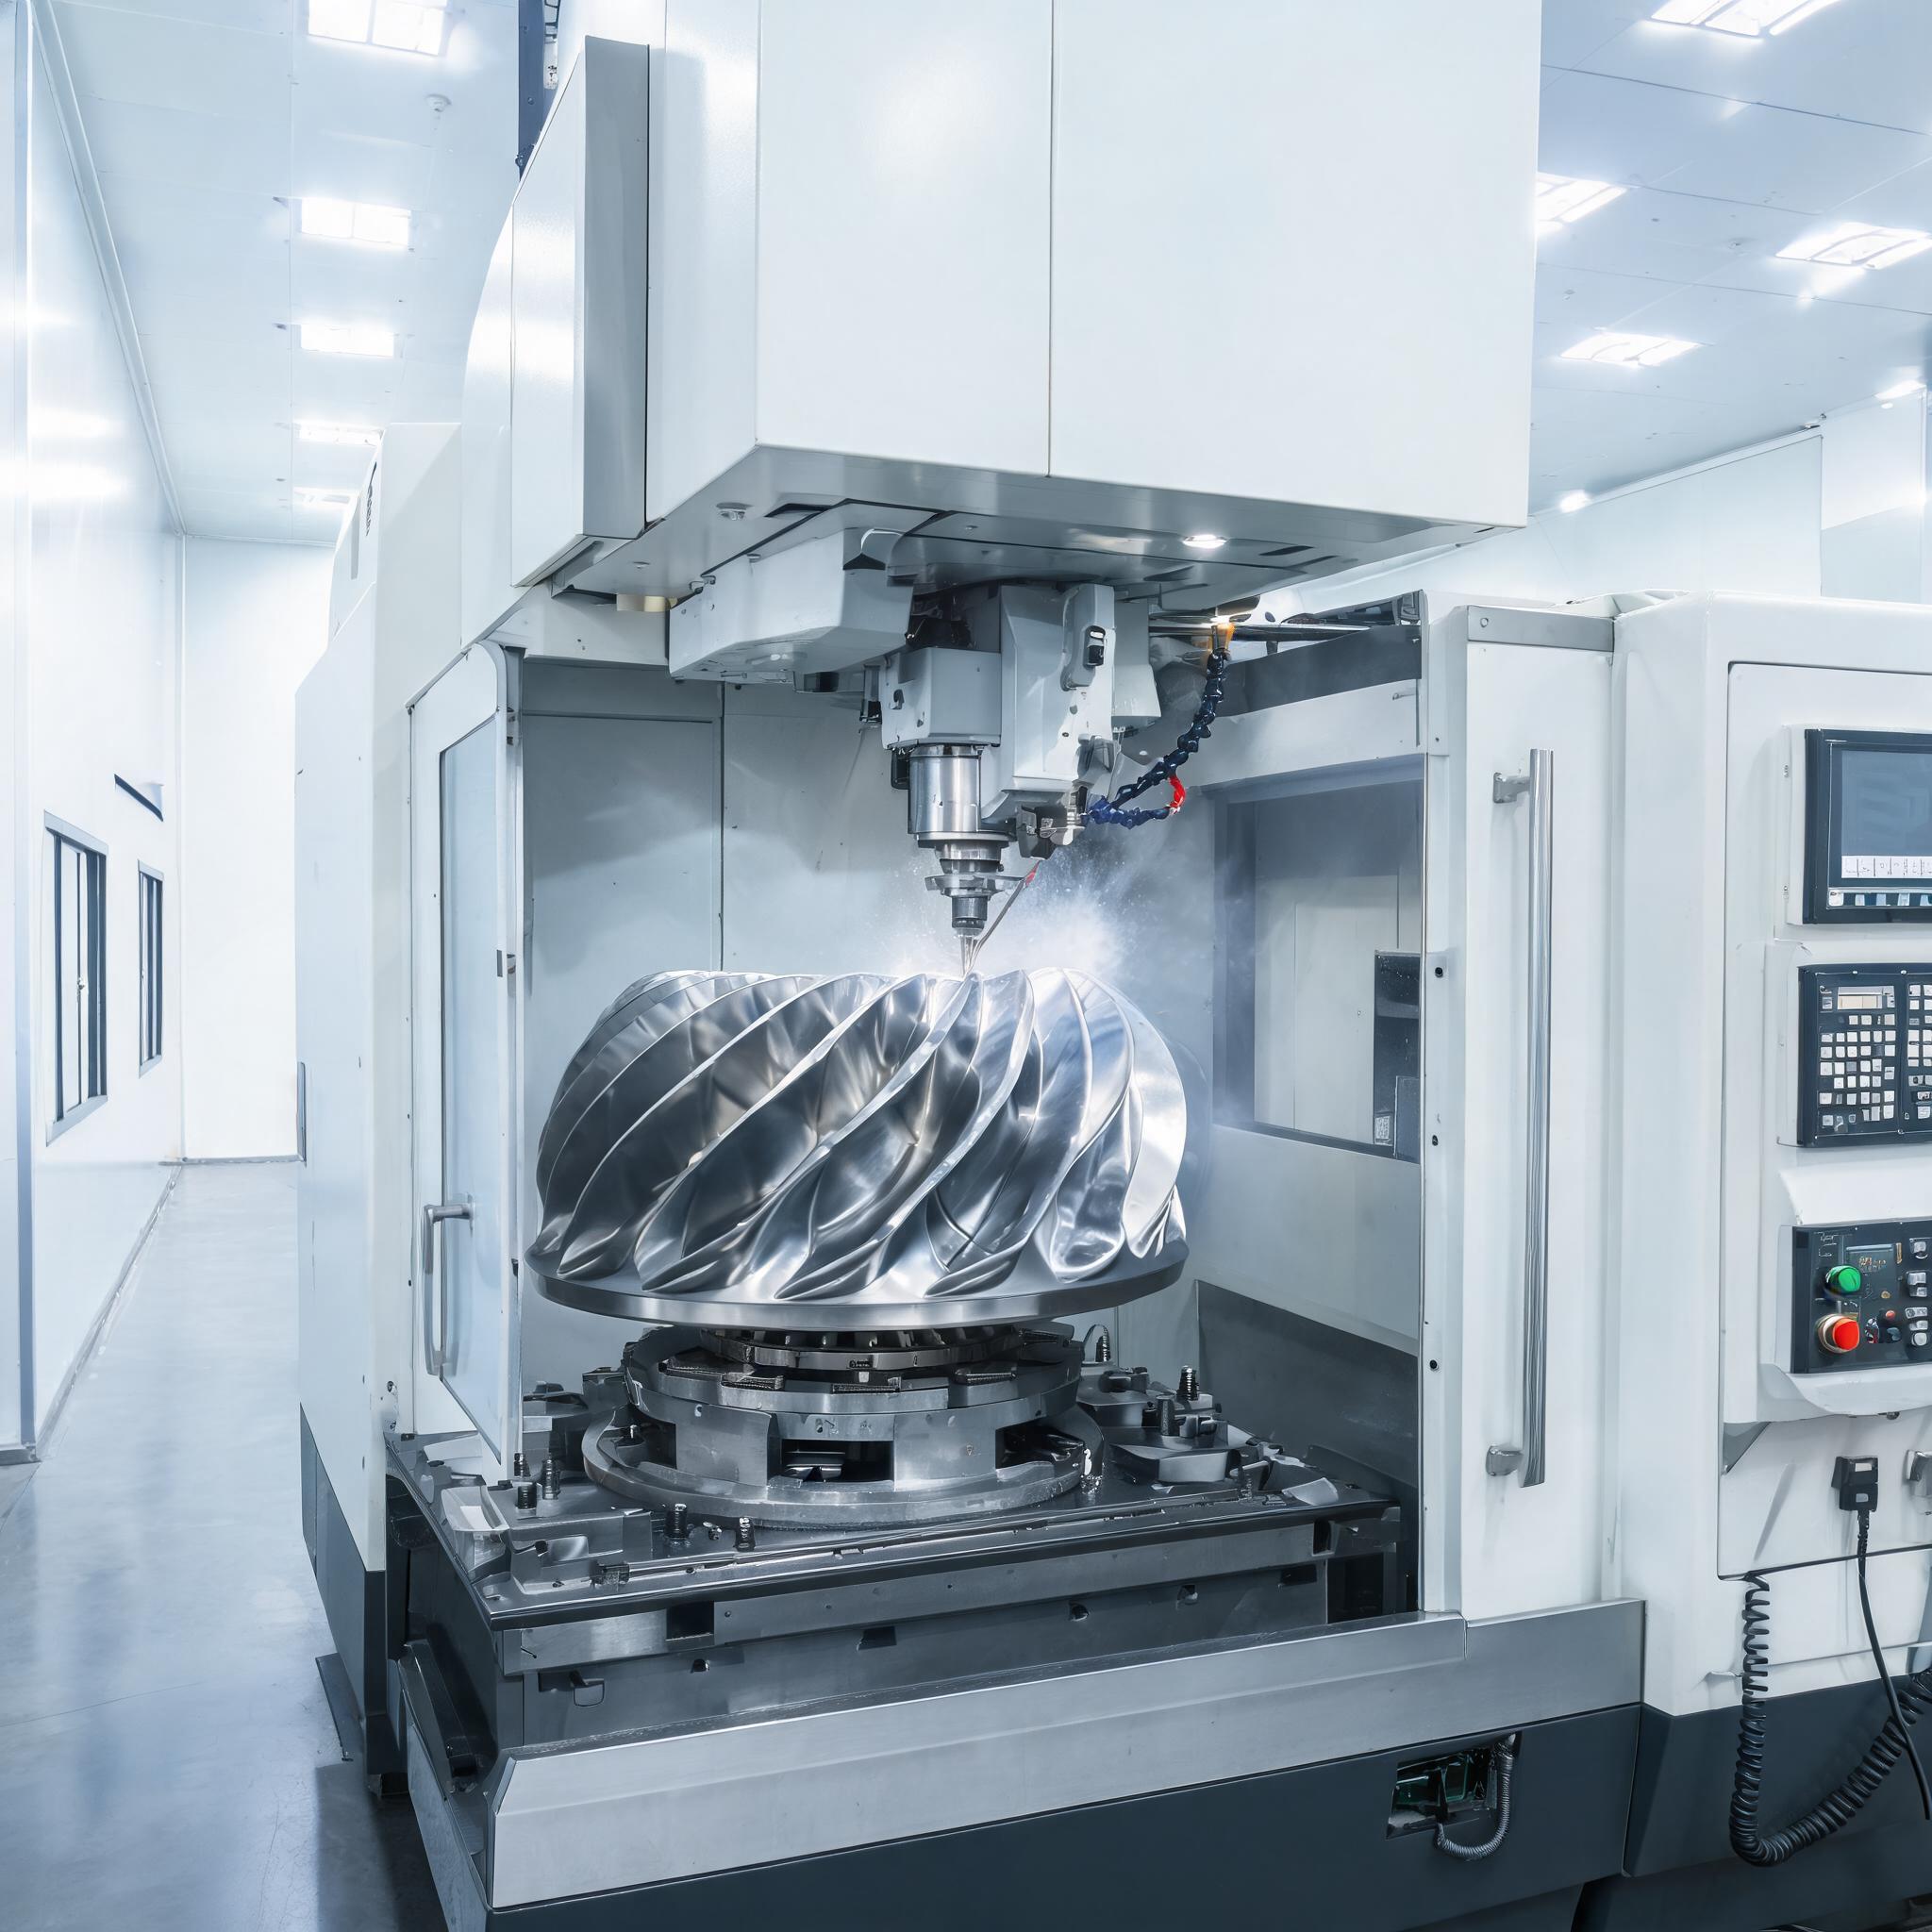
- Simultane 5-Achsen-Bearbeitung: Alle fünf Achsen bewegen sich in Echtzeit gemeinsam. Das Werkzeug folgt komplexen gekrümmten Bahnen, während sich das Teil darunter dreht und neigt. Dies ist für wirklich konturierte Oberflächen wie Turbinenschaufeln und Laufradschaufeln erforderlich.
Die simultane 5-Achsen-Bearbeitung ist die fortschrittlichere Fähigkeit und erfordert sowohl spezielle Ausrüstung als auch qualifizierte CAM-Programmierung. Nicht jede Werkstatt, die „5-Achsen“-Fähigkeit beansprucht, bietet echte simultane Bearbeitung.
Hauptvorteile der 5-Achsen-Bearbeitung
Weniger Aufspannungen, weniger Toleranzaufsummierung
Auf einer 3-Achsen-Maschine kann ein komplexes Teil 3, 4 oder sogar 5 separate Aufspannungen erfordern – jede mit erneutem Einspannen des Teils, Neu-Nullung des Koordinatensystems und Ausführen eines neuen Programms. Jede Aufspannung birgt das Risiko der Toleranzaufsummierung: Wenn sich das Teil beim erneuten Spannen um 0,02 mm verschiebt, summiert sich dieser Fehler über die Aufspannungen hinweg. Eine 5-Achsen-Maschine kann dasselbe Teil in ein oder zwei Aufspannungen fertigstellen, wodurch der kumulative Fehler drastisch reduziert wird.
Für Teile, die eine Präzision von ±0,005 mm erfordern – erreichbar auf hochwertigen 5-Achsen-Anlagen – ist die Minimierung der Aufspannungen nicht optional, sondern unerlässlich. Bei diesem Toleranzniveau kann bereits die Spannkraft eines Schraubstocks eine messbare Durchbiegung verursachen.
Verbesserter Werkzeugzugang und bessere Oberflächengüte
3-Achsen-Maschinen sind auf vertikale oder horizontale Werkzeugansätze beschränkt. Tiefe Taschen, Hinterschneidungen und schräge Merkmale erfordern Werkzeuge mit großer Reichweite, die vibrieren, auslenken und eine schlechte Oberflächengüte erzeugen. Auf einer 5-Achsen-Maschine neigt sich das Teil, um das Merkmal in einem optimalen Winkel zu präsentieren, wodurch kürzere, steifere Werkzeuge verwendet werden können, die sauberer und schneller schneiden.
Dies ist besonders wichtig für Luft- und Raumfahrt- sowie Energiekomponenten, bei denen die Oberflächengüte die Teileleistung direkt beeinflusst. Eine Turbinenschaufel mit rauer Oberfläche erzeugt aerodynamischen Widerstand und Spannungskonzentrationen durch Ermüdung; die 5-Achsen-Bearbeitung mit optimalen Werkzeugwinkeln erzeugt die glatten, kontinuierlichen Oberflächen, die diese Anwendungen erfordern.
Kürzere Lieferzeiten für komplexe Teile
Obwohl der Stundensatz einer 5-Achsen-Maschine höher ist als der einer 3-Achsen-Maschine, ist die Gesamtproduktionszeit für komplexe Teile oft kürzer. Ein Teil, das auf einer 3-Achsen-Maschine vier Aufspannungen erfordert – jede mit eigener Programmierung, Vorrichtung und Erstmusterprüfung – kann in einer einzigen 5-Achsen-Aufspannung fertiggestellt werden. Die Zeit, die bei Aufspannung, Vorrichtung und Prüfung eingespart wird, gleicht den höheren Stundensatz oft mehr als aus.
Komplexe Geometrie in einer einzigen Aufspannung
Merkmale, die auf 3-Achsen-Anlagen unmöglich oder unpraktisch sind, werden auf 5-Achsen-Anlagen zur Routine:
- Laufradschaufeln: Gekrümmte Schaufeln mit verdrehten Eintrittskanten erfordern kontinuierliche Mehrachsen-Werkzeugbahnen.
- Turbinenschaufeln: Fußausrundungen, Schaufelblattprofile und Spitzenmerkmale, alle in unterschiedlichen Winkeln.
- Konforme Kühlkanäle: Interne Kanäle, die gekrümmten Pfaden durch ein Teil folgen.
- Mehrwinklige Strukturhalterungen: Befestigungsmerkmale auf mehreren nicht parallelen Flächen.
- Kugelförmige und konturierte Gehäuse: Merkmale, die über eine gekrümmte Oberfläche verteilt sind.
5-Achsen vs. 3-Achsen: Wann ist der Unterschied relevant?
Nicht jedes Teil benötigt eine 5-Achsen-Bearbeitung. Für einfache Halterungen, Platten und Gehäuse mit Merkmalen, die aus ein oder zwei Richtungen zugänglich sind, ist die 3-Achsen-Bearbeitung kostengünstiger. Die Entscheidung für 5-Achsen sollte von der Teilegeometrie abhängen, nicht von der Annahme, dass mehr Achsen immer bessere Ergebnisse bedeuten.
Erwägen Sie die 5-Achsen-Bearbeitung, wenn Ihr Teil eines der folgenden Merkmale aufweist:
- Merkmale auf drei oder mehr nicht parallelen Flächen
- Konturierte oder Freiformflächen, die eine glatte, kontinuierliche Bearbeitung erfordern
- Enge Toleranzen (±0,01 mm oder feiner), bei denen die Variation zwischen Aufspannungen eine Rolle spielt
- Tiefe Taschen oder Kavitäten, die auf einer 3-Achsen-Maschine Werkzeuge mit großer Reichweite erfordern würden
- Interne Kanäle oder Hinterschneidungen, die aus Standard-Werkzeugausrichtungen nicht zugänglich sind
Für Teile mit zwei oder weniger Aufspannungsausrichtungen und Standard-Toleranzanforderungen liefert die 3-Achsen-Bearbeitung in der Regel gleichwertige Qualität zu geringeren Stundensätzen.
Kostenüberlegungen
Die 5-Achsen-Bearbeitung hat einen höheren Stundensatz als die 3-Achsen-Bearbeitung, was die höhere Investition in Ausrüstung und die Komplexität der Programmierung widerspiegelt. Die Gesamtprojektkosten hängen jedoch von mehr als nur dem Stundensatz ab:
- Aufspannkosten: Eine einzige 5-Achsen-Aufspannung ersetzt mehrere 3-Achsen-Aufspannungen. Bei geringen Stückzahlen, bei denen die Aufspannung einen großen Teil der Gesamtkosten ausmacht, können die Einsparungen erheblich sein.
- Programmierzeit: Simultane 5-Achsen-Werkzeugbahnen erfordern anspruchsvollere CAM-Programmierung. Bei Prototypenstückzahlen verteilen sich diese Programmierkosten auf sehr wenige Teile.
- Werkzeugverschleiß: Kürzere, steifere Werkzeuge, die bei der 5-Achsen-Bearbeitung verwendet werden, halten oft länger und schneiden schneller, wodurch die Werkzeugkosten pro Teil sinken.
- Ausschussreduzierung: Weniger Aufspannungen bedeuten weniger Gelegenheiten für Wiederspannfehler und Ausschussteile. Bei teuren Materialien wie Titan oder Edelstahl kann bereits ein einziges gerettetes Ausschussteil den höheren Maschinensatz ausgleichen.
Wenn Sie Angebote anfordern, bitten Sie Ihren Lieferanten, 3-Achsen- und 5-Achsen-Optionen für Ihr spezifisches Teil zu vergleichen. Ein transparenter Lieferant zeigt Ihnen die Kompromisse und empfiehlt den kostengünstigsten Ansatz.
Qualitätssicherung bei der 5-Achsen-Bearbeitung
Komplexe Geometrien erfordern eine strenge Prüfung. Koordinatenmessgeräte (KMG) verifizieren, dass die bearbeiteten Merkmale innerhalb der spezifizierten Toleranzen mit dem CAD-Modell übereinstimmen. Bei 5-Achsen-Teilen sollte die Prüfung Folgendes umfassen:
- Vollflächen-Scanning: KMG-Tastung konturierter Oberflächen zur Verifizierung der Profiltoleranzen.
- Erstmusterprüfung (FAI): Ein vollständiger Maßbericht, der jedes spezifizierte Merkmal am ersten Teil einer Produktionsserie dokumentiert.
- In-Prozess-Verifizierung: Regelmäßige KMG-Prüfungen während der Produktion, um Werkzeugverschleiß oder Vorrichtungsdrift zu erkennen, bevor sich Toleranzverletzungen summieren.
Bei Zhuhai ChunTian Machine Technology beginnt jedes 5-Achsen-Projekt mit einer Zeichnungsprüfung und Bewertung der Fertigbarkeit. Unsere Ingenieure kennzeichnen Merkmale, die schwer zu bearbeiten sind, empfehlen Werkzeugbahnen und identifizieren Toleranzrisiken vor der Angebotserstellung. Bearbeitete Teile werden auf KMG-Geräten gegen Ihr CAD-Modell verifiziert, und die Ergebnisse werden in einem Prüfbericht dokumentiert, der der Lieferung beiliegt. Teile werden gegen das CAD-Modell des Kunden verifiziert, und etwaige Abweichungen werden dokumentiert und kommuniziert, bevor die Teile das Werk verlassen.
Für Maschinenimporteure, Distributoren und EPC-Käufer bedeutet dies die Gewissheit, dass komplexe Komponenten bereits bei der ersten Bestellung – und bei jeder weiteren – den Spezifikationen entsprechen. Seit 2009 fertigen wir Präzisionskomponenten für Kunden weltweit und kombinieren 5-Achsen-Bearbeitung mit Blechfertigung, um komplette Baugruppen von einem einzigen, verantwortlichen Lieferanten zu liefern.
Fazit
Die 5-Achsen-Bearbeitung stellt eine signifikante Leistungssteigerung gegenüber herkömmlichen 3-Achsen-Methoden dar und ermöglicht die Herstellung komplexer Geometrien mit höherer Genauigkeit, weniger Aufspannungen und besserer Oberflächengüte. Obwohl die Technologie einen höheren Stundensatz mit sich bringt, sind die Gesamtprojektkosten oft niedriger, wenn Aufspannungsreduzierungen, Ausschussreduzierung und Qualitätsverbesserungen berücksichtigt werden. Für Teile mit mehrwinkligen Merkmalen, konturierten Oberflächen oder anspruchsvollen Toleranzanforderungen ist die 5-Achsen-Bearbeitung nicht nur eine Alternative – sie ist die effizienteste und zuverlässigste verfügbare Fertigungsmethode.
Zu verstehen, wann die 5-Achsen-Bearbeitung spezifiziert werden sollte – und wie Teile konstruiert werden, die ihre Fähigkeiten nutzen – hilft Käufern, fundierte Beschaffungsentscheidungen zu treffen, die sowohl Kosten- als auch Qualitätsergebnisse verbessern. Arbeiten Sie mit einem Lieferanten zusammen, der sowohl in die Ausrüstung als auch in das technische Know-how investiert, um sie effektiv einzusetzen, und die Ergebnisse werden bei jedem Teil, das Sie erhalten, für sich selbst sprechen.